电脑针车与自动花样缝纫机在汽车内饰缝制中的选型对比
汽车内饰缝制对设备的要求远比普通服装苛刻——皮革、PVC、复合海绵的层间摩擦系数差异大,针距精度要求控制在±0.3mm以内,且需应对安全气囊缝线、座椅侧翼曲面、头枕异形轮廓等复杂工况。不少工厂在设备选型时纠结于电脑针车与自动花样缝纫机之间,两者并非简单的替代关系,而是对应不同工艺逻辑的解决方案。
电脑针车:柔性缝制的通用底盘
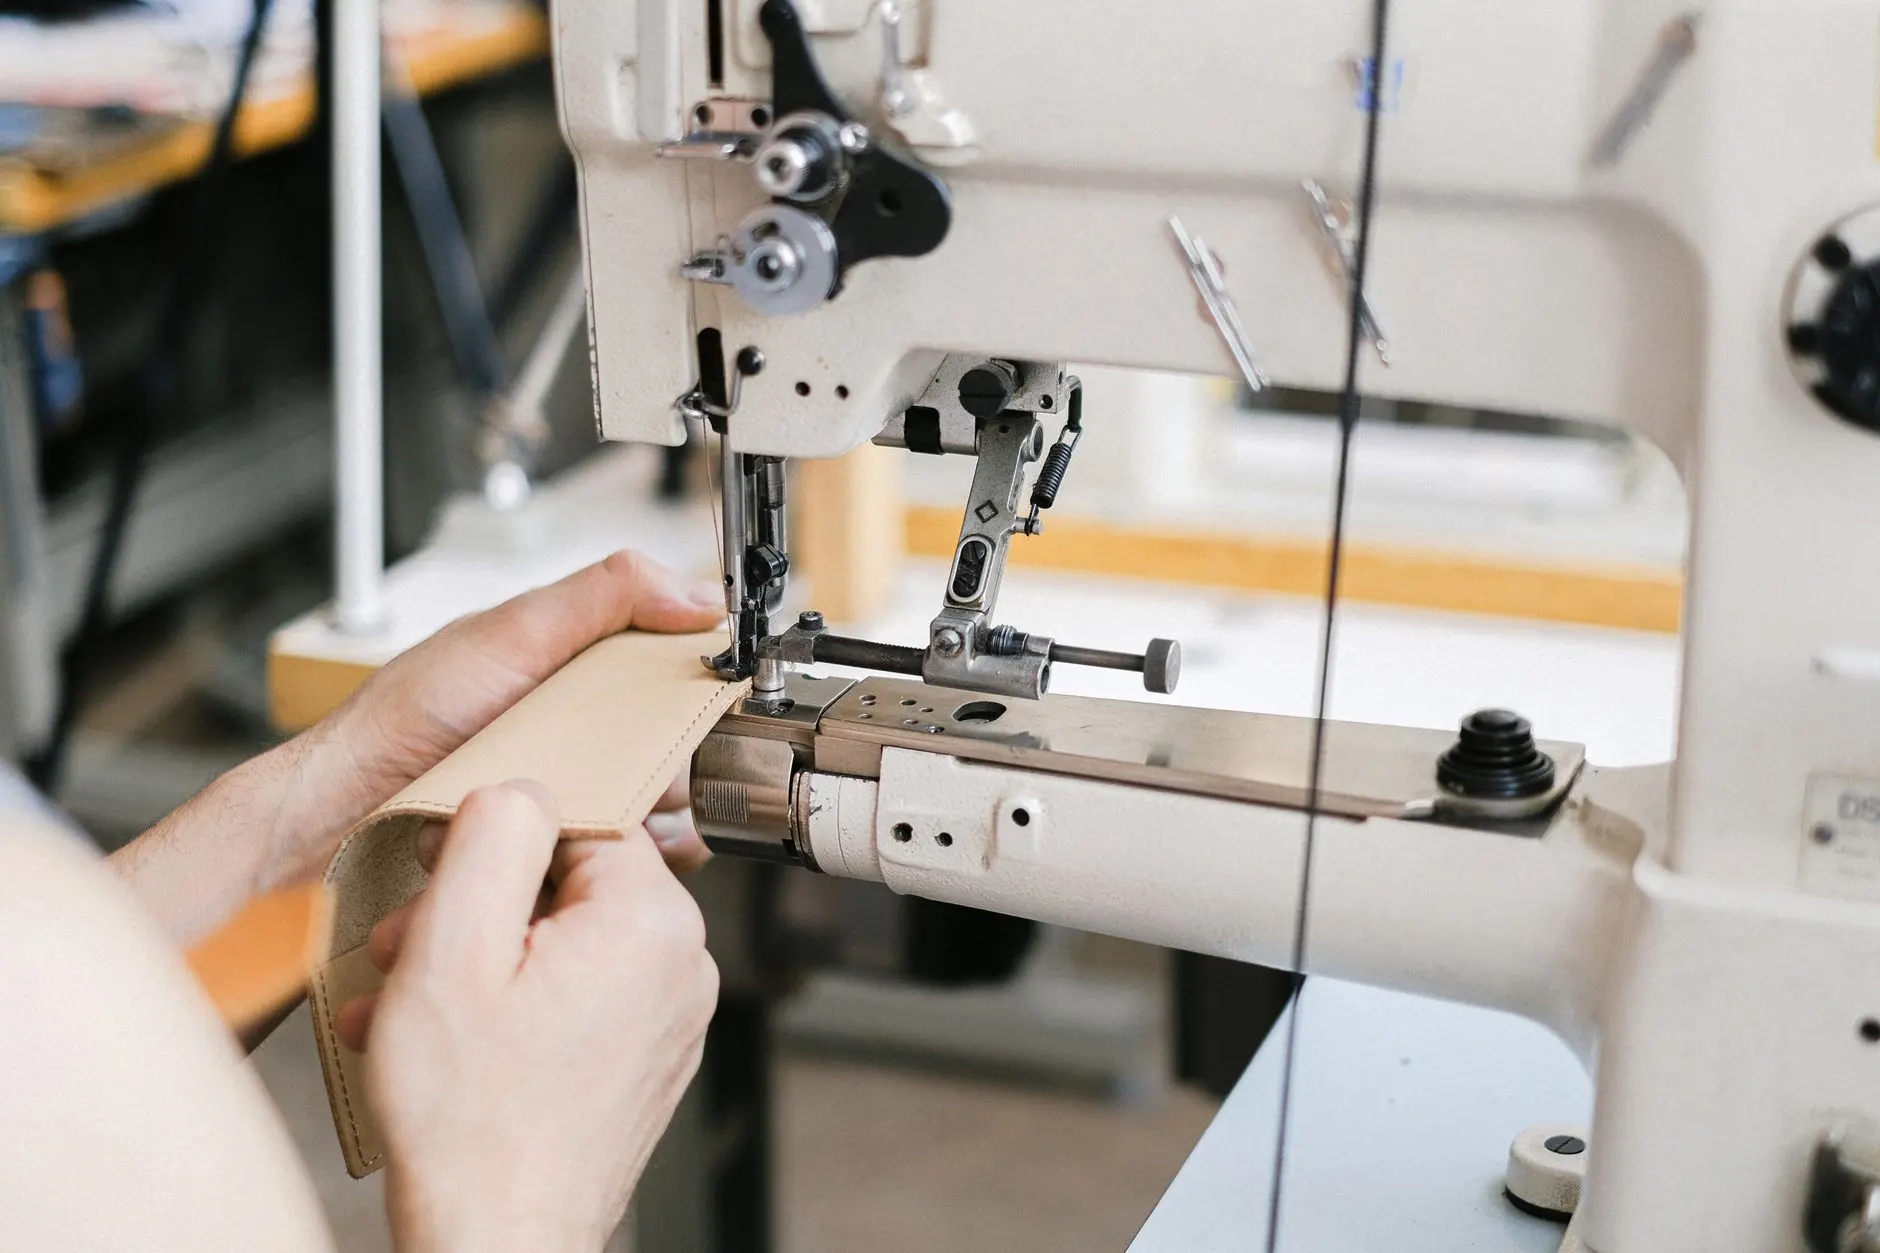
电脑针车(即电脑平缝机/同步车)的核心优势在于"人机协同"——操作工控制送料方向,伺服系统保证针距一致性和剪线精度。在汽车座椅面套的直线段、门板中扶手的长缝纫工序中,一台带步进电机控制的工业缝纫机可以实现每分钟2500针的稳定输出,配合差动送料机构,有效抑制皮革拉伸变形。
但电脑针车的短板同样明显:曲面缝纫依赖工人手感,批量生产中不同班组的缝线轨迹偏差可达1.5mm以上。对于安全气囊标记缝、座椅加热垫固定缝等对位置精度要求极高的工序,纯靠人工导向的设备已难以满足主机厂的CPK审核要求。
自动花样缝纫机:程序化轨迹的精度保障
自动花样缝纫机(也称模板缝纫机)通过X-Y轴伺服平台驱动模板,按预设CAD轨迹完成缝制。在汽车内饰领域,它主要解决三类问题:
- 异形轮廓缝纫:头枕弧形拼缝、扶手杯托边缘等三维曲面的平面展开缝制
- 多段线组合缝:同一模板内包含直线、圆弧、转角的不同针距要求
- 一致性要求高的量产件:如座椅侧气囊标签缝制,位置公差需≤0.5mm
金悦来在服务客户的过程中发现,自动花样机的实际效率优势并非体现在单件速度上——其缝纫速度通常只有电脑针车的60%-70%。真正的价值在于一次装夹、多段缝制,减少重复定位带来的累积误差。对于月产量超过5万件的座椅面套项目,自动花样机配合快换模板可将换型时间压缩至3分钟以内。
选型决策的关键维度
判断该用电脑针车还是自动花样机,建议从以下四个维度量化评估:
- 缝纫轨迹复杂度:直线或大曲率弧线→电脑针车;含尖角、小圆弧、多段变向→自动花样机
- 批量与换型频率:小批量多品种→电脑针车柔性更高;大批量少品种→自动花样机摊薄模板成本
- 精度公差要求:公差>1mm可考虑电脑针车+靠模;公差≤0.5mm必须上自动花样机
- 物料层间稳定性:多层复合海绵+皮革易滑移时,自动花样机的夹持模板优势更明显
值得注意的是,皮革冲孔机和电脑打钉机常与缝纫工序形成前后道衔接——冲孔定位精度直接影响缝纫基准,打钉位置偏差则决定面套与骨架的装配匹配度。选型时不能孤立看缝纫设备,需将弯眉机(用于皮革边缘折边定型)等前道工序的精度链一并纳入考量。
实际产线配置中,一种被验证有效的组合是:自动花样机负责安全气囊缝线、头枕拼缝等高精度工序;电脑针车承担座椅坐垫、靠背的大面积直线缝合;弯眉机完成边缘预折后直接转入缝纫工位,减少中间转运。这种"专机专用+工序衔接"的布局,比单纯追求单机自动化率更能提升整体良率。
从设备投资回报看,自动花样机的模板制作周期通常需要3-5天,单套模板成本在2000-8000元不等。如果项目生命周期内产量不足2万件,模板摊销成本可能超过设备本身带来的精度收益。此时更务实的做法是:用高精度电脑针车配合皮革冲孔机预制的定位孔,通过工装夹具辅助人工缝纫,在成本与精度之间取得平衡。
汽车内饰缝制设备正从"单机自动化"向"工序数据贯通"演进。下一代电脑针车已开始集成缝纫计数、针距实时监测和断线预警功能,自动花样机则在向视觉定位补偿方向发展——通过摄像头识别皮革纹理方向,自动微调缝纫轨迹以匹配材料各向异性。对于金悦来的客户而言,选型时预留数据接口和MES对接能力,比单纯比较缝纫速度更具长期价值。