电脑针车自动化升级:工业缝纫机在帽檐加工中的技术应用
帽檐加工长期被视为缝制工序中的“硬骨头”——弧度大、层数多、送料阻力不均,传统平缝机在这种工况下往往力不从心。近两年,随着电脑针车与工业缝纫机在伺服控制、针距补偿和模板识别上的迭代,帽檐缝制正从“老师傅手感活”转向可复制的数字化工艺。金悦来在服务帽类客户的过程中,积累了一些值得分享的技术观察。
一、帽檐缝制的三个技术难点
帽檐通常由面布、衬布、定型网布多层复合,弧度从120°到180°不等。加工难点集中在三处:
- 送料同步性差:多层材料摩擦系数不同,普通送布牙容易造成下层缩、上层浮。
- 针距在弧段被拉伸:沿弧线缝纫时,外侧针距天然大于内侧,视觉上针脚不匀。
- 起收针定位依赖人工:帽檐左右对称度要求高,手工对位误差常在1.5mm以上。
这些问题在电脑针车普及之前,主要靠“慢速+熟练工”来压制,效率与一致性都受限。
二、自动化升级中的关键技术配置
针对上述难点,当前主流的帽檐加工方案通常包含以下技术模块:
- 伺服针距补偿系统:工业缝纫机通过编码器实时读取送料角度,在弧段自动微调针距,使内外侧针脚视觉一致。
- 模板识别与自动对位:电脑针车配合视觉或机械模板,起针点重复精度可控制在±0.3mm。
- 差动送料机构:上下送料量独立调节,解决多层材料错位问题。
- 弯眉机辅助定型:在缝制前对帽檐衬布进行预弯定型,降低缝纫时的回弹干扰。
值得注意的是,皮革冲孔机和电脑打钉机在帽檐装饰工序中也常与缝制线联动——冲孔定位与打钉位置直接由缝纫程序中的坐标数据驱动,减少二次装夹误差。
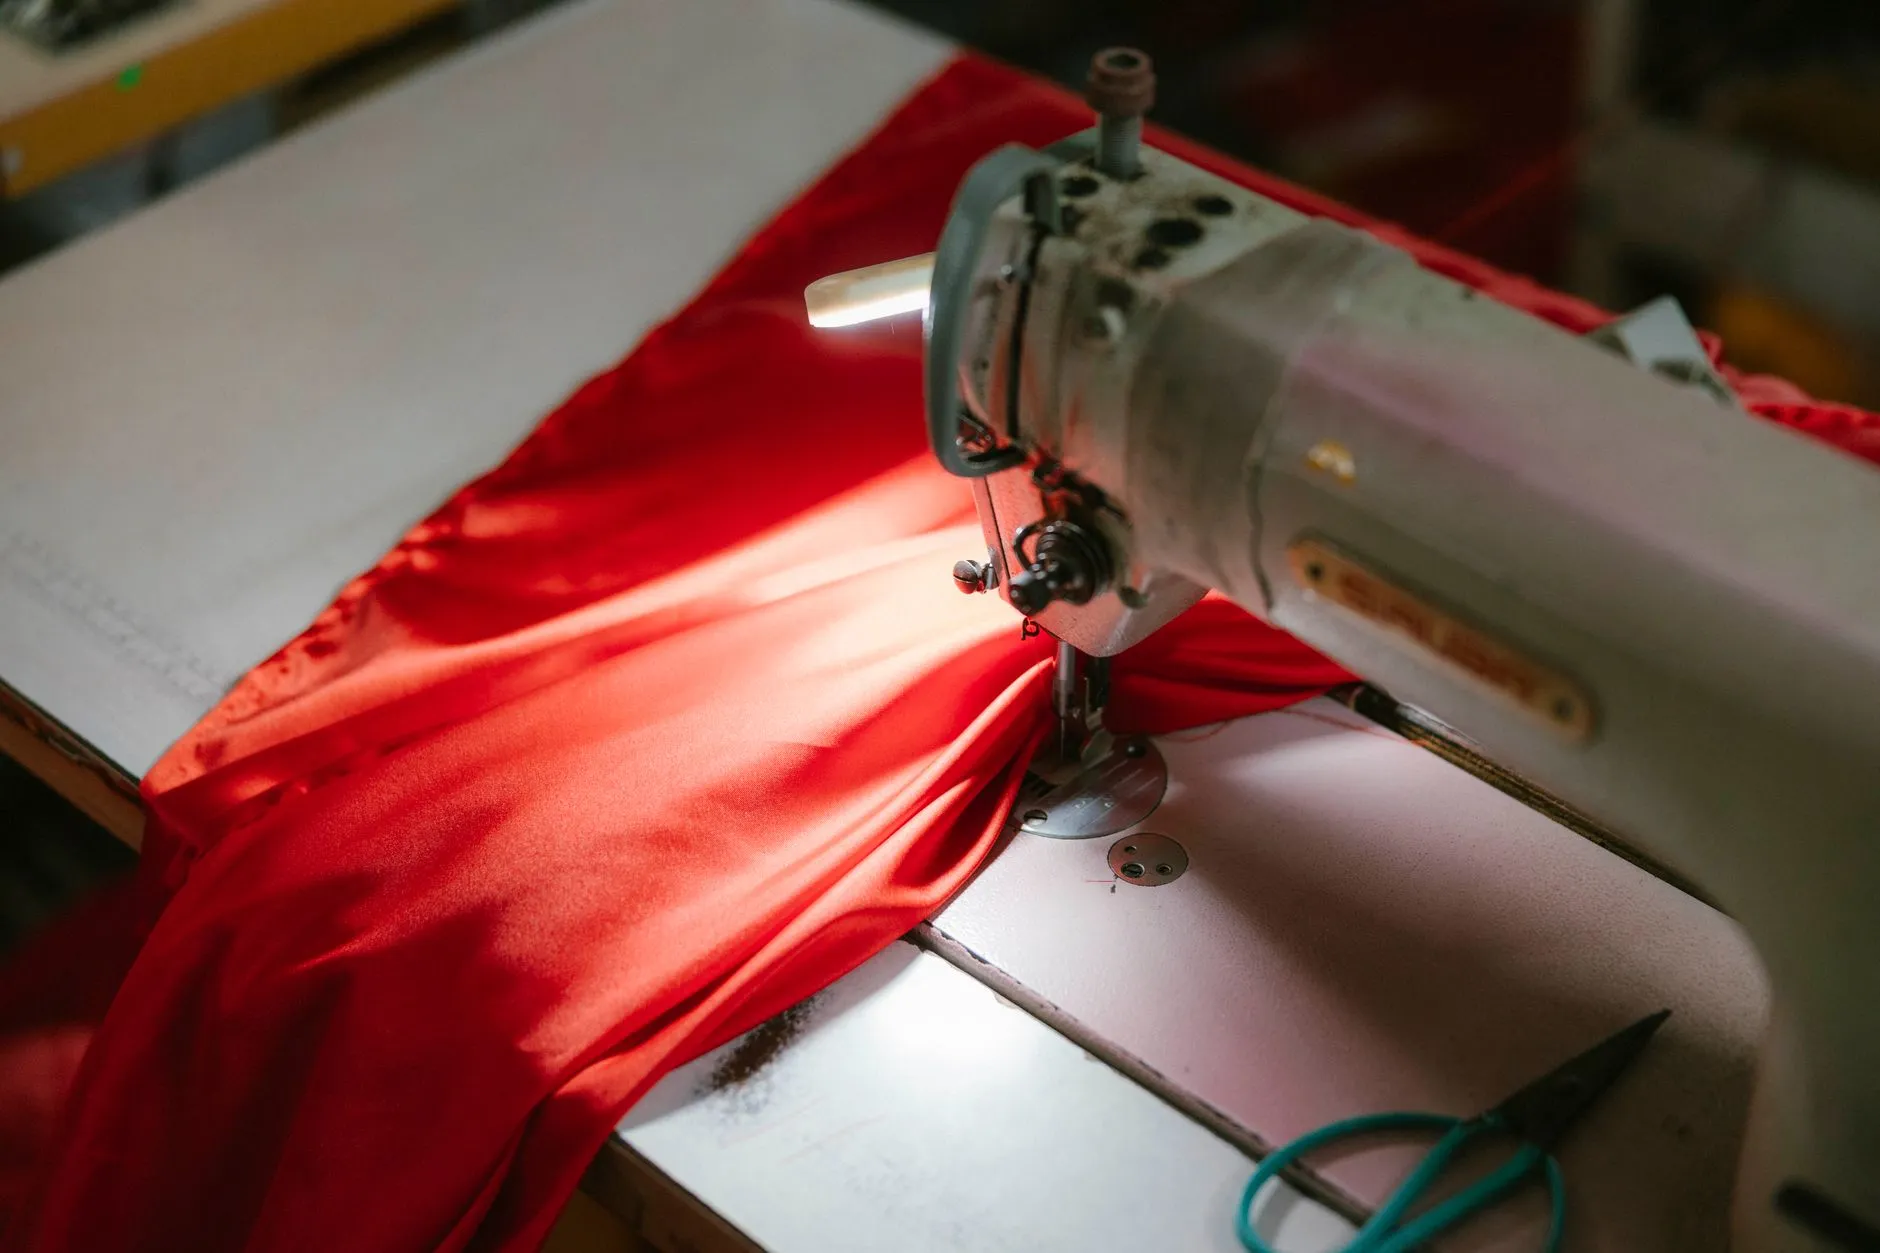
三、一个帽檐产线的实际改造案例
金悦来曾参与某运动帽工厂的帽檐线改造。原产线使用普通平缝机,单班产能约420片,返修率6.8%。改造方案保留了原有台板,换装带针距补偿的电脑针车,并在前道增加弯眉机做衬布预弯,后道用电脑打钉机完成帽檐扣位固定。
改造后数据:
- 单班产能提升至610片,增幅约45%;
- 针距不匀投诉从每周11次降至1次;
- 换款调机时间由35分钟压缩到8分钟(模板调用)。
这个案例说明,帽檐加工的自动化升级不一定要整线替换,关键工序的工业缝纫机选型与前后道设备的数据打通,往往能带来更实际的收益。
从趋势看,帽檐缝制正在向“缝制单元”方向演进——电脑针车不再孤立工作,而是与皮革冲孔机、电脑打钉机、弯眉机共享工艺参数库。对于帽类制造商而言,优先梳理自身帽檐的弧度规格与层数组合,再匹配对应的针距补偿能力和模板方案,比盲目追求高配置更有效。