电脑针车在汽车内饰缝制中的应用趋势与精度控制要点解析
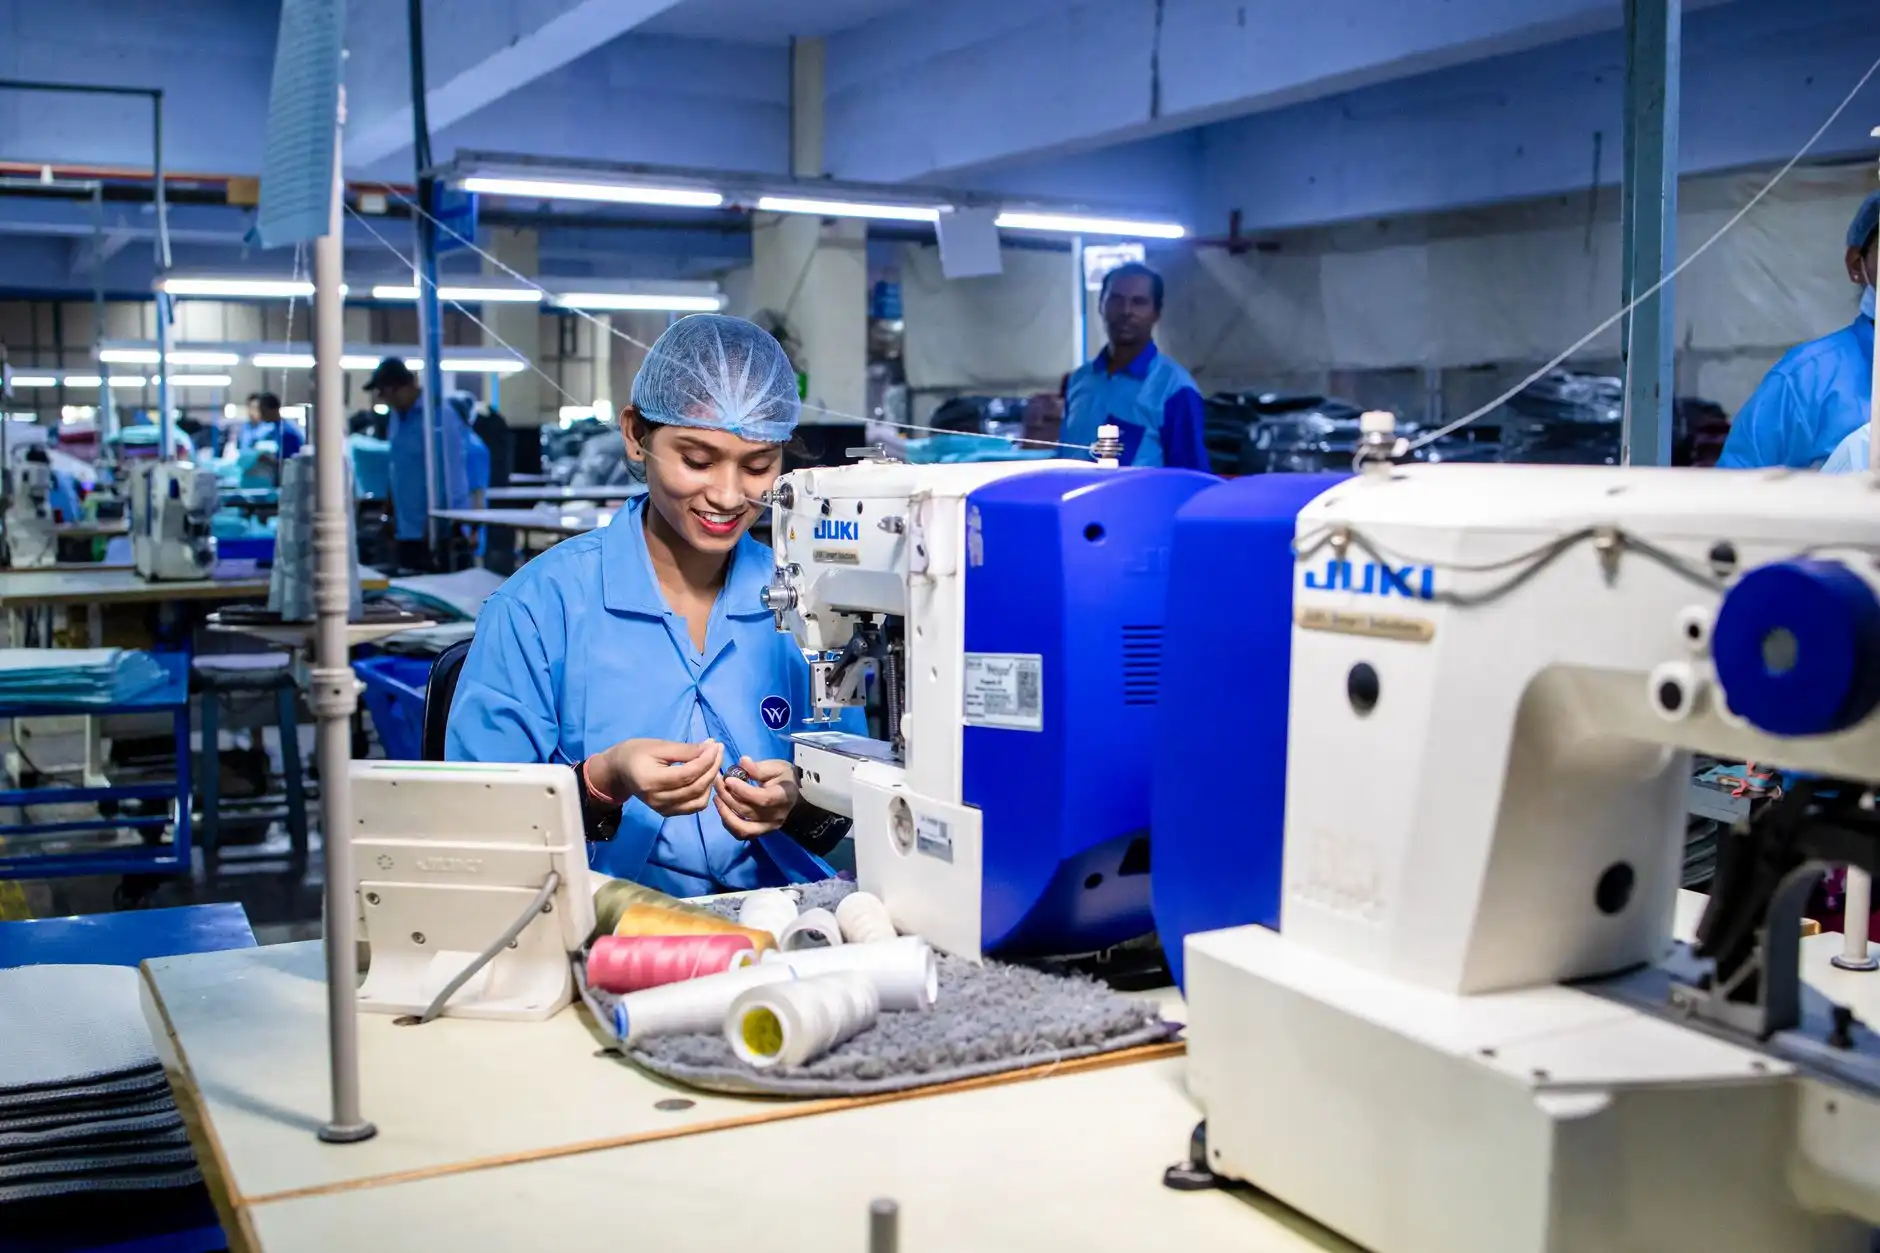
走进任何一家主流汽车主机厂的内饰车间,你会注意到一个明显变化:过去靠人工目视对齐的缝纫工位,正在被配备视觉识别系统的电脑针车取代。座椅侧翼的装饰缝线、仪表台软包的轮廓线、甚至安全气囊的撕裂缝,都开始交由程序化设备完成。这背后不只是省人力,而是汽车内饰对缝制精度的要求已经进入毫米级竞争阶段。
为什么汽车内饰缝制开始依赖电脑针车
传统工业缝纫机在缝制汽车座椅皮料时,面临三个硬约束:皮革延展率不一致、多层复合材料厚度波动、以及曲面缝纫时的针距偏差。一张牛皮不同部位的延伸率差异可达12%-18%,人工送料很难保持恒定张力。而电脑针车通过步进电机独立驱动送料牙与机针,配合压力传感器实时补偿,能把针距误差控制在±0.3mm以内。这个精度对于带加热功能的座椅侧气囊缝线来说,直接关系到爆破展开的稳定性。
另一个推动因素来自内饰设计本身。近几年流行的双色拼缝、菱形绗缝、渐变打孔图案,对缝纫轨迹的重复精度提出极高要求。人工操作同一批次200件座椅面套,轨迹一致性偏差往往超过1.5mm,而电脑针车配合CAD导入的缝纫路径,批次间偏差可以压到0.2mm以下。
精度控制的核心:从送料系统到针迹补偿
电脑针车的精度控制并非单一技术,而是几个子系统的协同结果:
- 伺服送料系统:X/Y轴独立伺服电机驱动,响应频率可达200Hz以上,确保在复杂曲率缝纫时不会出现“丢步”导致的针距突变。
- 面线张力闭环控制:通过霍尔传感器检测张力盘位移,每针实时调整,避免皮革缝纫中常见的底线浮线或面线堆积。
- 针迹补偿算法:针对不同材质(Nappa真皮、Alcantara、PVC人造革)预设压缩补偿系数,在过厚接缝处自动降低缝速并增加穿刺力。
值得注意的是,弯眉机在座椅弧形拼接中的应用也受益于同一套控制逻辑。弯眉机的针杆摆动轨迹与送料轨迹需要严格相位同步,电脑化之后,操作工只需输入曲率半径和缝纫长度,设备自动生成同步运动曲线,换款时间从原来的40分钟缩短到8分钟以内。
与辅助设备的协同:冲孔与打钉的精度衔接
缝制精度不只取决于针车本身。汽车内饰件在缝纫前通常需要皮革冲孔机完成定位孔、透气孔或装饰孔的加工。如果冲孔位置与缝纫轨迹的基准不统一,再高精度的针车也白费。目前主流做法是:冲孔工序使用CCD视觉定位,将孔位坐标写入MES系统,电脑针车直接调用同一坐标数据,实现“冲缝一体”的基准传递。
同样,电脑打钉机在门板、立柱饰板上的铆钉固定环节,也开始与缝纫工位联动。打钉位置偏差超过0.5mm就会导致饰板装配干涉,而电脑打钉机通过力位移曲线监控,能识别出皮革厚度异常并自动报警,避免批量废品。
不同缝制方案的对比与选型建议
目前汽车内饰缝制主要有三种方案:纯人工工业缝纫机、半自动电脑针车、全自动缝纫单元。三者的精度与成本差异明显:
- 纯人工方案:设备投入低,但针距偏差±1.2mm以上,适合A柱下护板等非外观件,人工成本占比高。
- 半自动电脑针车:操作工负责上下料和对位,设备保证缝纫轨迹,精度±0.4mm,适合座椅面套、扶手等中批量产品。
- 全自动缝纫单元:集成视觉对位、自动换梭、在线检测,精度±0.15mm,适合仪表台、方向盘等安全件,但单台投资通常在30万元以上。
选型时建议优先评估两个指标:缝纫轨迹的重复精度要求和换款频率。如果日换款超过3次,半自动电脑针车的编程效率优势会明显压过全自动单元。另外,如果工厂已有皮革冲孔机和电脑打钉机的坐标数据,选择支持DXF或PLT文件导入的电脑针车,能省去大量示教时间。
从设备维护角度看,电脑针车的精度衰减主要来自送料皮带张紧度变化和针杆导轨磨损。建议每50万针进行一次激光干涉仪校准,每200万针更换送料皮带。这些细节决定了设备在三年后是否还能保持出厂精度。