皮革冲孔机加工精度影响因素与数控系统选型要点解析
皮革冲孔机加工精度的影响因素
皮革冲孔机的加工精度直接决定了下游产品的品质一致性,尤其在箱包、鞋面、汽车内饰等对孔位精度要求苛刻的领域,0.1mm的偏差都可能导致装配干涉。影响精度的核心因素并非单一,而是机械结构、控制系统与工艺参数三者耦合的结果。
机械层面,龙门式机架的刚性、导轨的预紧力以及冲头与下模的同心度是基础。部分厂商为压缩成本采用铝型材拼接机架,在高频冲压工况下易产生微米级弹性变形,累积误差不容忽视。控制系统层面,脉冲当量、伺服响应带宽与插补算法的优劣直接反映在孔位重复定位精度上。工艺层面,皮革的厚度回弹、含水率乃至批次差异都会引起孔径收缩,需通过试冲建立补偿表。
数控系统选型的关键维度
数控系统是皮革冲孔机的“大脑”,选型时需跳出“够用就行”的思维。以下维度值得重点评估:
- 插补运算能力:多轴联动冲孔时,系统需在毫秒级完成轨迹规划,低端系统在复杂花型加工中易出现拐角过冲。
- I/O扩展余量:预留至少20%的输入输出点位,便于后续加装自动送料或视觉定位模块。
- 与上下游设备的协议兼容性:若产线中配有电脑打钉机或电脑针车,数控系统应支持Modbus或EtherCAT总线,实现节拍协同。
- 补偿功能丰富度:刀具磨损补偿、反向间隙补偿、螺距误差补偿缺一不可。
实际选型中,建议要求供应商提供同工况下的CPK数据,而非仅看样本标称的定位精度。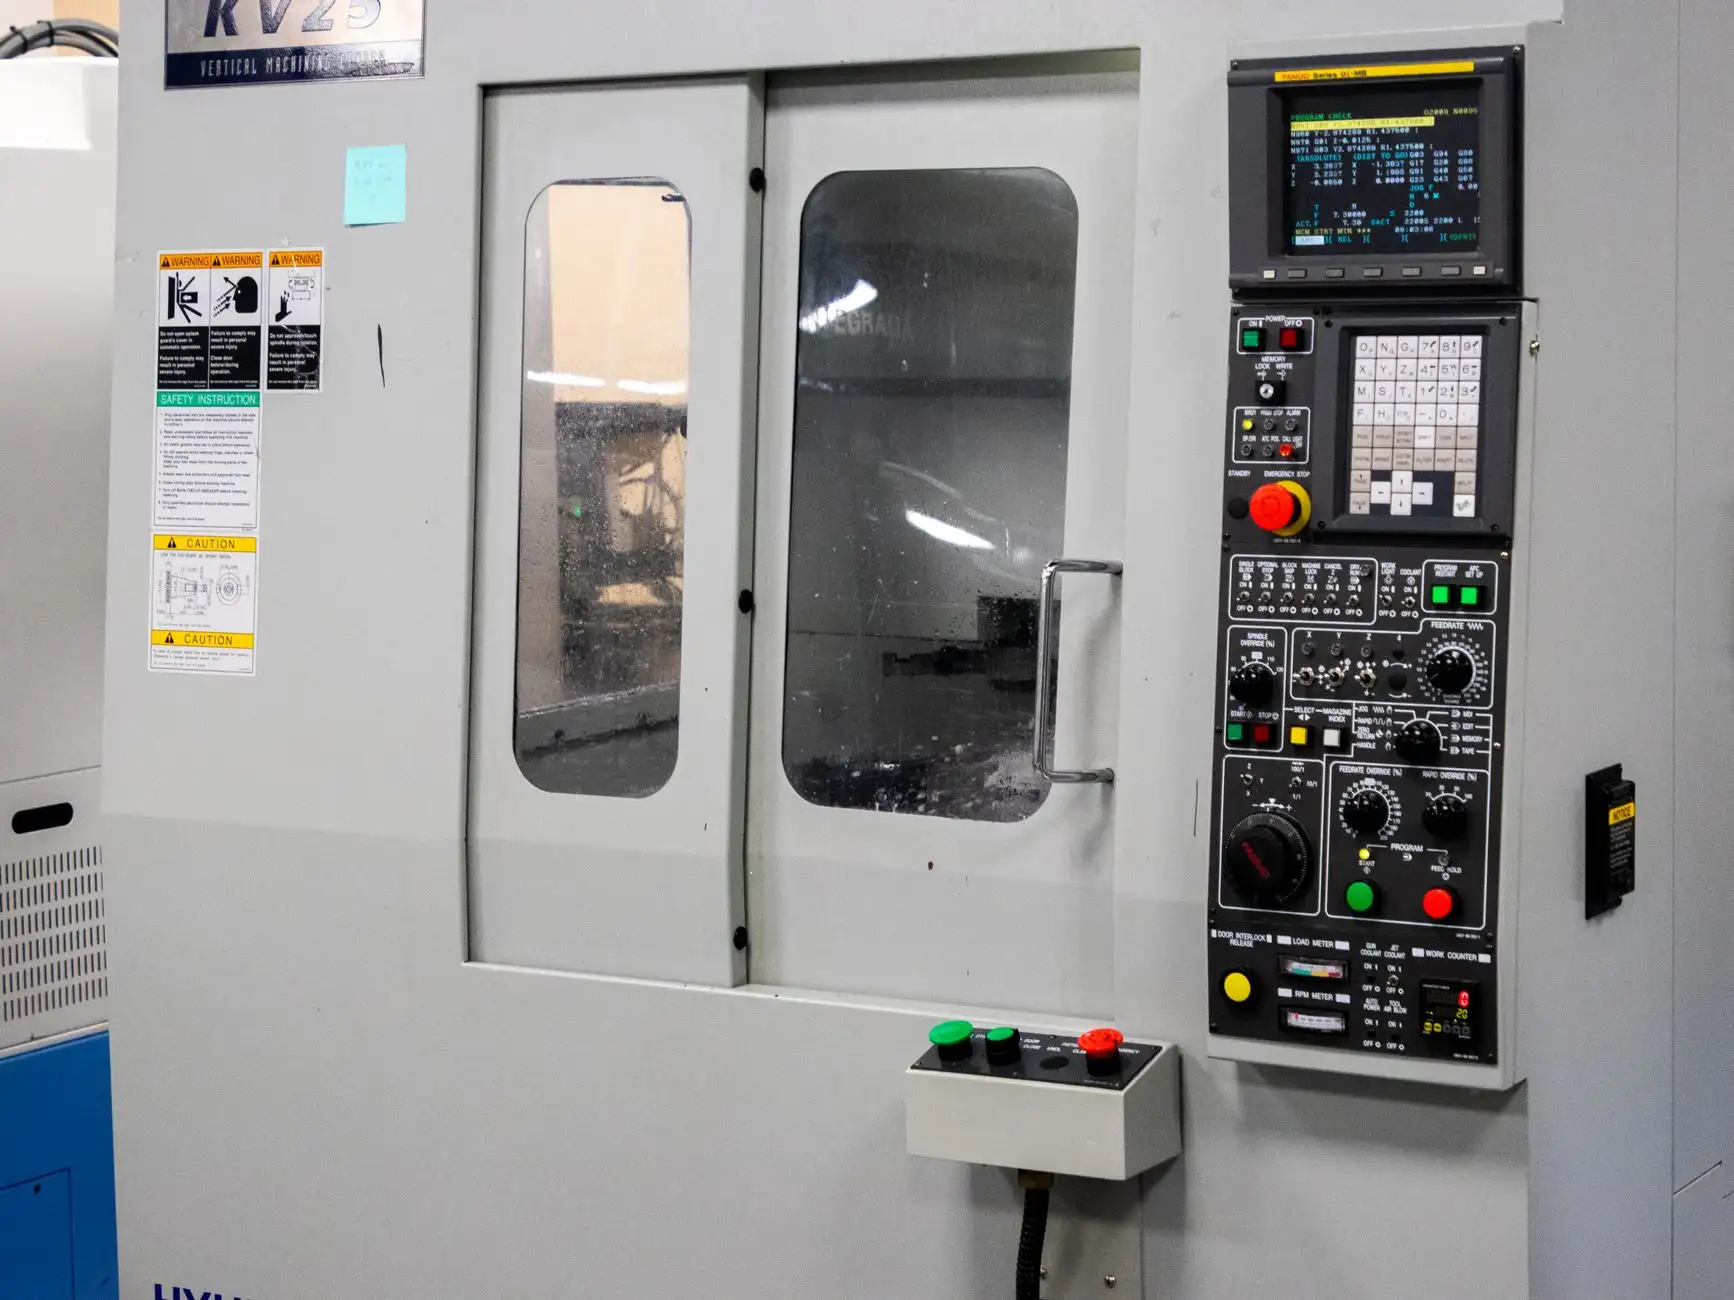
工艺匹配与常见问题分析
即便设备精度达标,工艺匹配不当仍会引发批量性偏差。常见问题包括:冲孔截面毛刺超标,多因冲头刃口钝化或冲压速度过快;孔位偏移呈周期性分布,通常指向丝杠螺距误差未补偿;薄型皮革冲孔后孔径回缩,需将冲头直径放大0.05~0.08mm并配合冷却。在缝制环节,工业缝纫机与弯眉机的送料精度同样影响最终孔位与线迹的对位关系,产线级精度管控应覆盖全流程而非单机。
建立首件三坐标检测与巡检抽检制度,将实测偏差反馈至数控系统补偿参数,是维持长期精度的有效手段。
结语
皮革冲孔机的精度保障是一项系统工程,机械刚性、数控系统性能与工艺补偿策略需协同优化。选型时以实际工况数据为依据,关注系统的扩展性与协议兼容能力,才能为后续产线升级留出空间。金悦来持续在皮革冲孔机及配套缝制设备领域深耕,如需针对具体材料的工艺参数建议,欢迎与我们的技术团队交流。