皮革冲孔机加工精度影响因素及常见误差控制方法解析
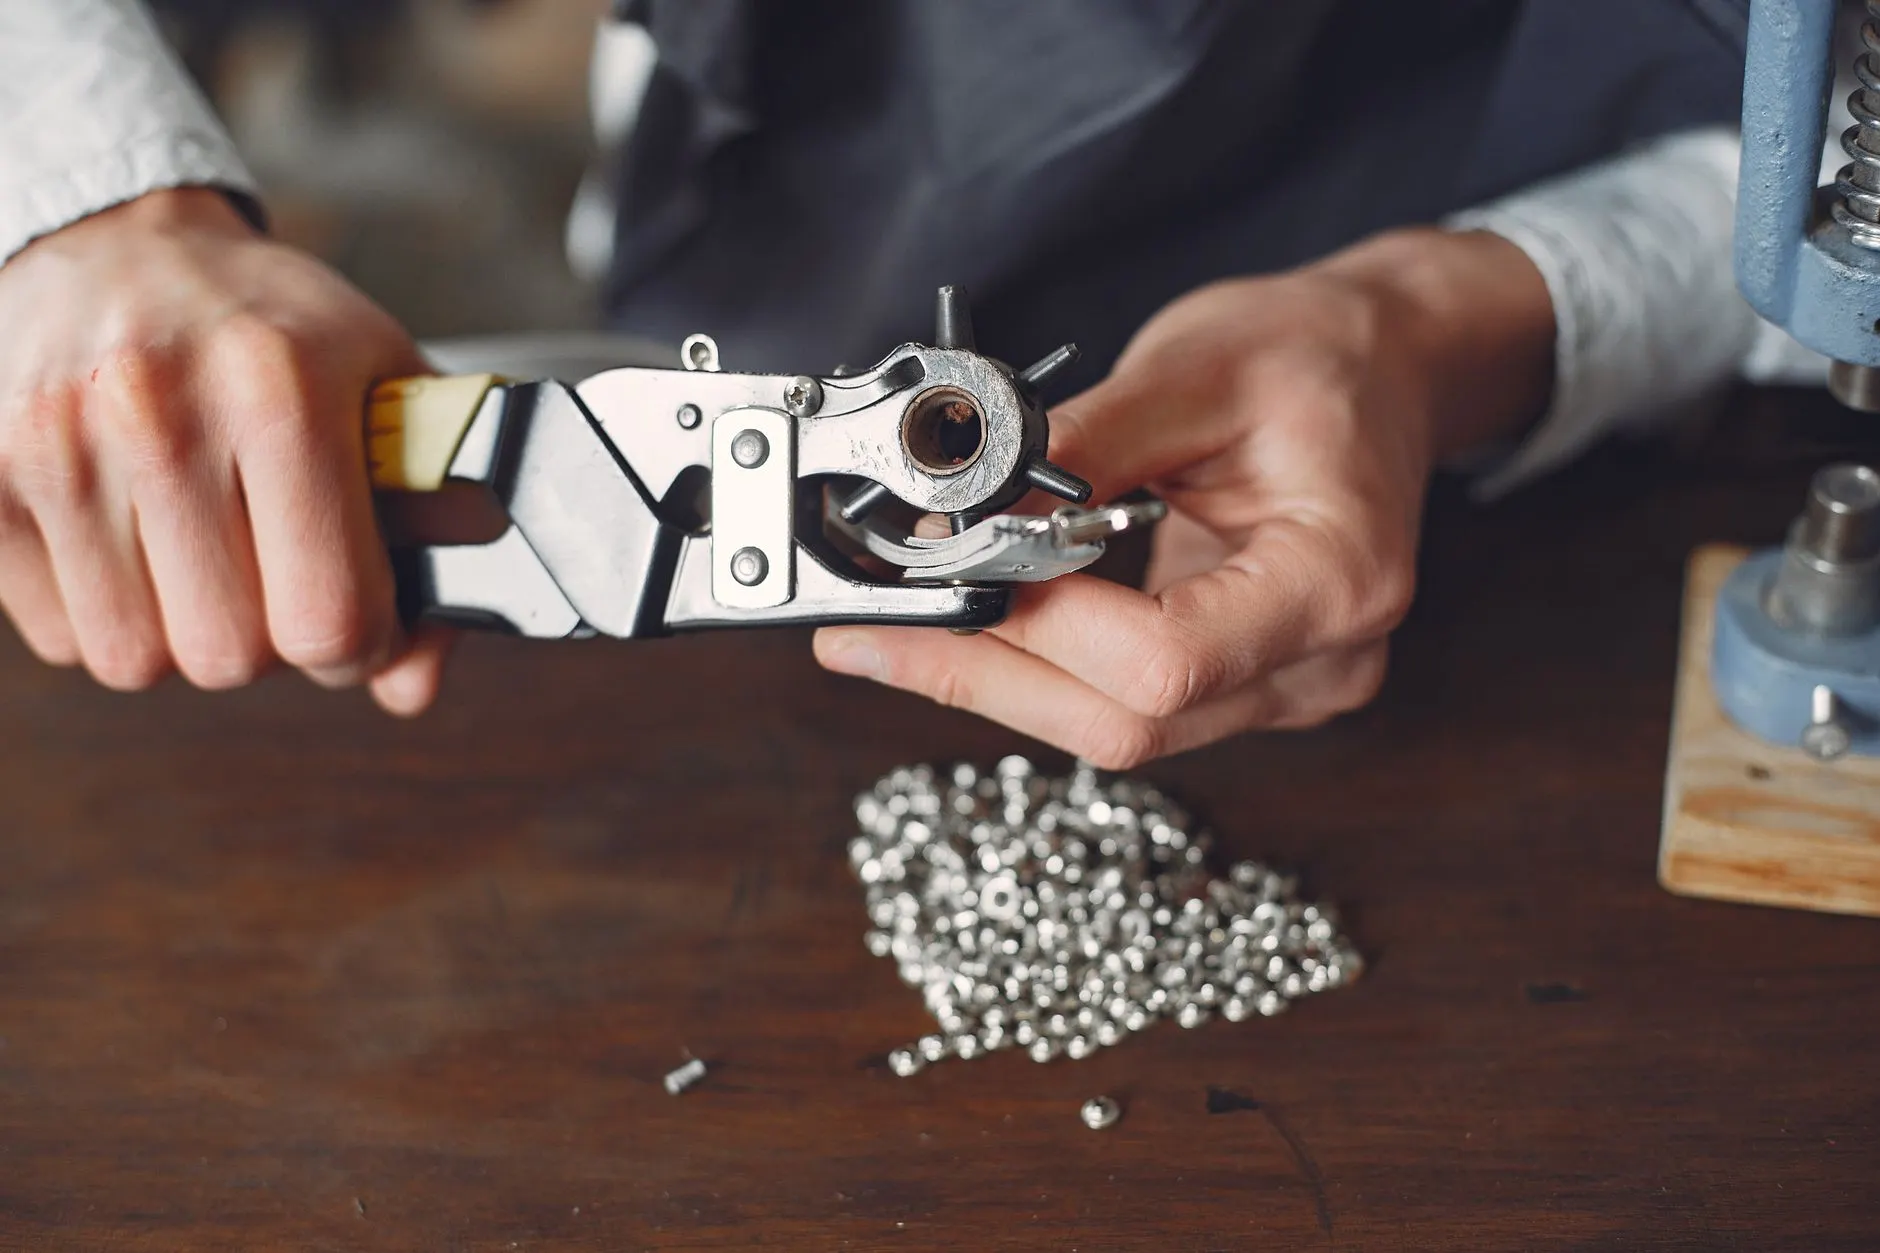
在皮革制品加工车间里,冲孔位置偏移0.2mm看似微不足道,却足以让一批高档手袋的面板对位失效。皮革冲孔机的加工精度究竟受哪些因素牵制?又该如何把误差压到可控范围内?这是不少箱包、鞋履、汽车内饰生产企业设备主管反复琢磨的问题。
精度波动的三个底层来源
行业里常把冲孔误差归咎于"机器不行",实际情况要复杂得多。设备本身的机械刚性、传动间隙、冲头与模具的配合状态构成第一层;皮革材料的厚度不均、回弹率差异、涂层摩擦系数构成第二层;操作端的送料方式、气压稳定性、模具磨损监测构成第三层。三层叠加,才决定最终孔位的一致性。
目前中高端设备普遍采用伺服驱动配合精密滚珠丝杠,重复定位精度可做到±0.05mm以内,但实际产线表现往往打折——原因多出在材料夹持与模具维护环节。
机械与工艺的协同控制
把精度稳住,需要从几个可执行的维度入手:
- 冲头与模具间隙匹配:间隙过大会产生撕裂毛边,过小则加速磨损。一般按皮革厚度的8%–12%设定,软质PU可取上限,硬质牛皮取下限。
- 送料机构刚性校准:皮带式送料在长时间运行后易出现累积偏差,建议每班次用标准样板复核一次基准孔位。
- 气压与冲压速度联动:气压波动超过0.05MPa时,冲孔深度一致性明显下降,需加装稳压装置。
值得留意的是,车间里电脑打钉机、电脑针车与冲孔工序常共用同一套定位基准,若前道工序的工业缝纫机缝线张力不稳导致裁片变形,冲孔精度也会被连带拖累。部分企业已开始将弯眉机的成型数据与冲孔参数打通,形成工序间的误差补偿。
误差监测的实践方法
与其事后返工,不如把检测前移。常用做法包括:首件用影像测量仪确认孔位坐标,批量中每200件抽检一次;建立模具寿命台账,记录每套冲模的累计冲次并在接近阈值时预警更换;对皮革冲孔机的X/Y轴反向间隙做季度补偿标定。这些动作不复杂,但坚持执行的企业,孔位不良率通常能控制在0.5%以下。
随着视觉对位与自适应压力控制技术的下沉,冲孔精度正从"依赖老师傅经验"转向"参数化可复现"。对加工企业而言,把设备选型、工艺参数与检测节奏三者对齐,才是稳定良率的根本路径。