电脑针车与自动花样缝纫机的选型对比:金悦来产品中心技术参数与适用场景分析
电脑针车与自动花样缝纫机:从驱动逻辑看本质差异
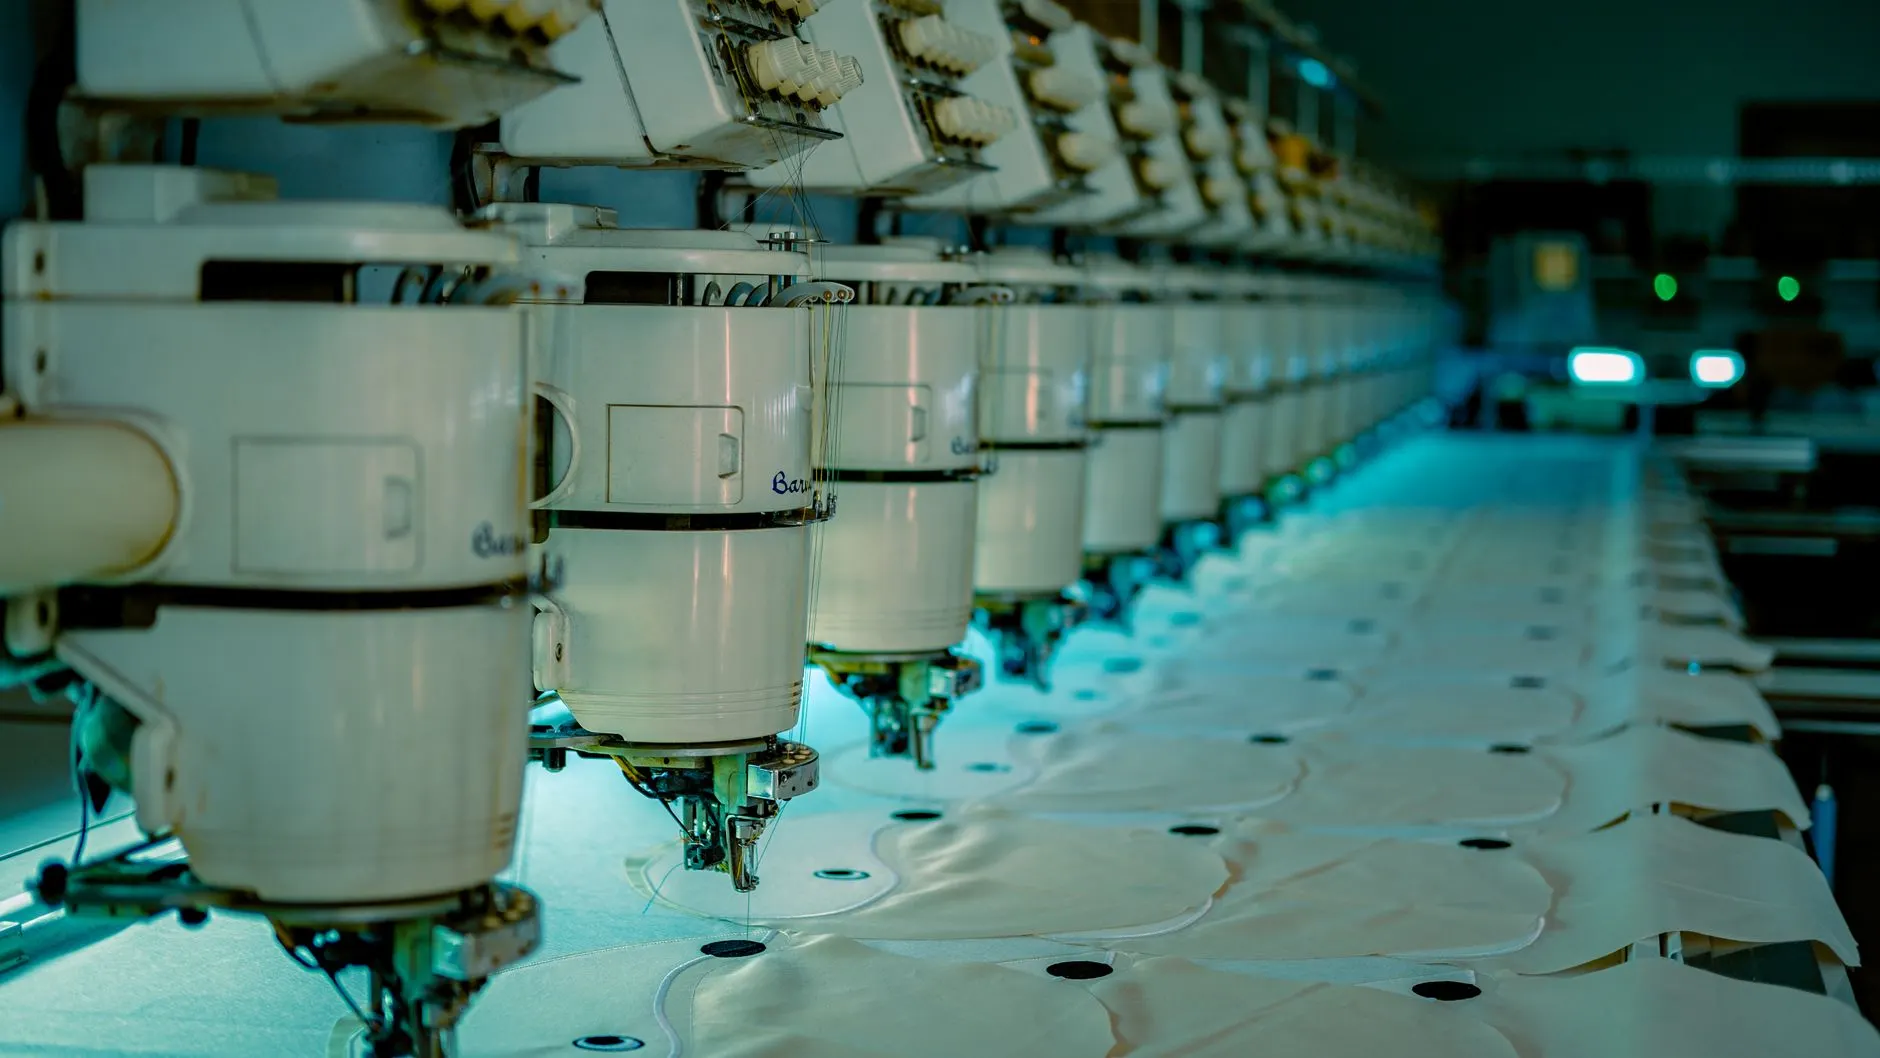
很多采购在规划产线时,会把电脑针车和自动花样缝纫机放在同一张比价表里,结果往往越比越糊涂。两者的核心差异不在“贵不贵”,而在运动控制架构。电脑针车本质上是工业缝纫机的数控化升级,依托步进电机或伺服电机对针距、倒回缝、抬压脚进行程序化控制,操作工仍需全程参与送料与转向;自动花样缝纫机则属于XY轴平台式数控设备,缝纫头固定在龙门架上,由程序驱动夹具在平面内走轨迹,一人可看守多台。
金悦来产品中心在长期配套服务中发现,皮革制品、箱包、汽车内饰这类需要频繁变换花型的场景,花样机的轨迹重复精度通常能控制在±0.1mm以内,而电脑针车依赖人工送料,一致性取决于操作工熟练度。这不是谁替代谁的问题,而是工序分工的问题。
选型前必须确认的三个工艺参数
落到实操层面,建议先锁定三组数据再谈机型,避免被销售话术带偏:
- 缝纫幅面与夹具干涉:花样机有效缝制范围常见400×250mm、600×400mm等规格,但实际可用区域要扣除夹具边框。皮革厚料夹具往往外扩30-50mm,选型时按“成品尺寸+夹具余量”反推幅面。
- 针距与线迹密度:厚皮缝制针距一般在3.5-5.0mm,电脑针车可实时调节,花样机则需在编程阶段固化。若同一款产品存在多针距版本,优先考虑支持程序内分段设定针距的机型。
- 换款频次:日换款超过5次的小批量订单,花样机的编程调机时间会吃掉效率优势,此时电脑针车配合模板反而更灵活。
技术参数横向对比与产线配套逻辑
以金悦来产品中心常见配置为例,电脑针车最高缝速约5000rpm,花样机因平台惯量限制通常在2500-3000rpm,但后者有效缝纫时间占比高,综合产出并不落后。真正拉开差距的是产线衔接:花样机前段若配置皮革冲孔机完成定位孔加工,夹具可直接以孔位为基准,省去视觉对位环节;后段搭配电脑打钉机完成铆钉、装饰钉固定,形成“冲孔—缝制—打钉”的闭环。
值得留意的是鞋类与手袋产线中弯眉机的角色——它负责鞋面弯位、包边弧段的预成型,弧度精度直接影响花样机的轨迹贴合度。弯眉机成型偏差超过0.5mm,花样机缝制边缘就会出现波浪状跳线。这套配套逻辑,比单机参数对比更能决定实际良率。
场景匹配速查
- 大批量、花型固定的皮革标牌与鞋面:自动花样缝纫机优先,配合皮革冲孔机做基准孔。
- 多品种小批量、异形件:电脑针车加模板化治具,换款成本更低。
- 带铆钉装饰的复合工序:电脑打钉机与缝制设备同节拍排布,减少在制品搬运。
选型的落脚点始终是工序节拍与换款成本的平衡。金悦来建议客户带着实际裁片和夹具草图到产品中心试机,用真实物料跑一遍轨迹,比任何参数表都可靠。