皮革冲孔机与电脑打钉机协同作业:皮鞋鞋面加工自动化方案解析
在皮鞋鞋面加工车间待久了,会发现一个很典型的场景:同一批裁片,冲孔工序排一次队,打钉工序再排一次队,中间还要来回搬运、点数、翻面。单看每台设备效率都不低,但整条线的产出却被工序间的等待和重复定位吃掉了不少。这并非设备本身的问题,而是单机作业思维与鞋面多工序加工需求之间的错位。
为什么鞋面加工容易卡在工序衔接上
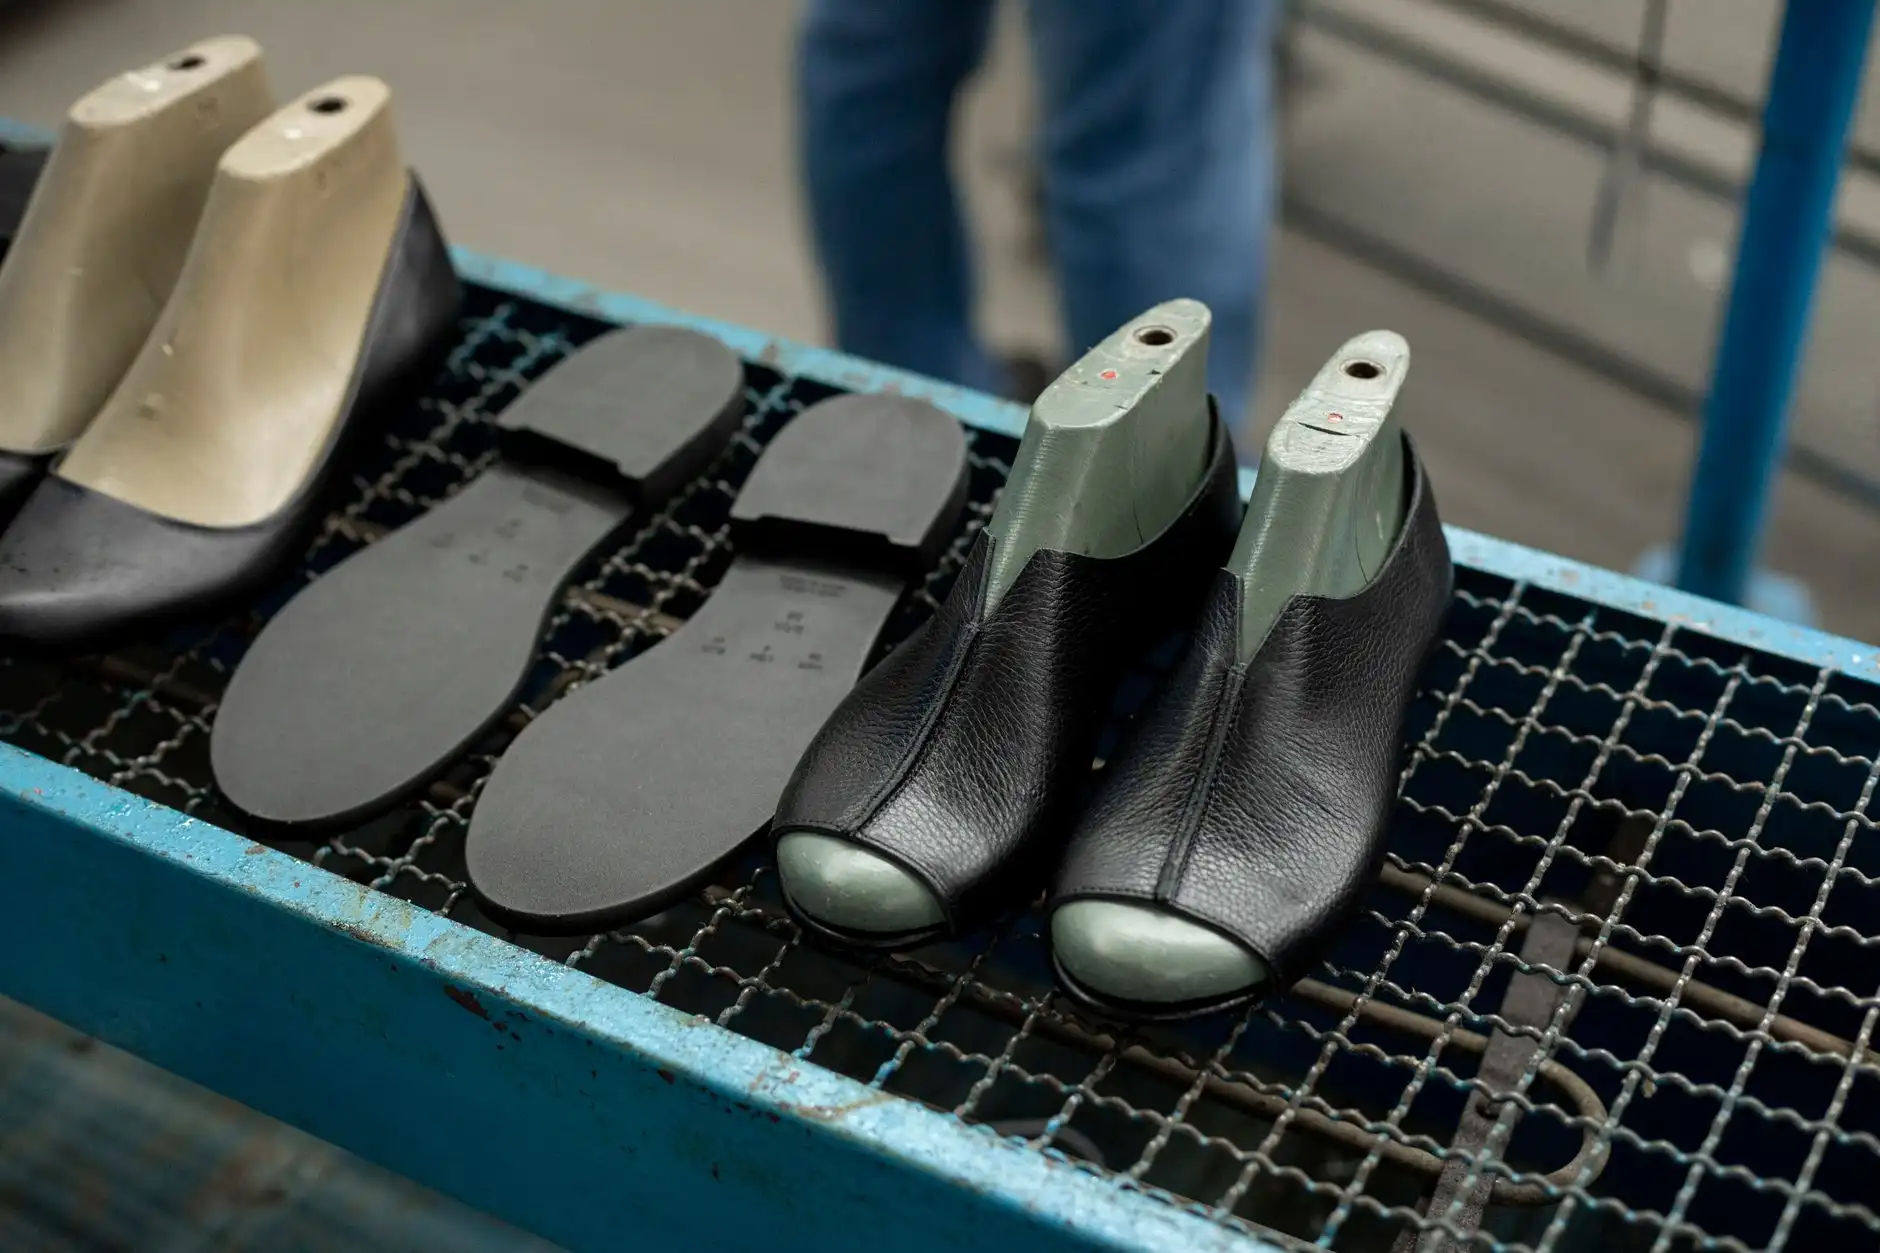
皮鞋鞋面的典型工艺链包括冲孔、打钉、缝合、装饰线等环节。传统做法是每道工序独立排产,冲孔用皮革冲孔机,打钉用电脑打钉机,缝合依赖电脑针车或工业缝纫机,遇到弧形装饰线还得配弯眉机。问题在于,每道工序都要重新装夹、重新对位,累积误差随工序数量放大。一双鞋面经过四五道设备,定位基准换了四五次,孔位与钉位的相对精度就很难稳定控制在工艺要求范围内。
更深层的原因在于基准不统一。冲孔以裁片边缘为基准,打钉以孔位为基准,缝合又以钉位为基准,基准链越长,偏差越容易叠加。加上鞋面材料多为软质皮革,装夹时的拉伸变形也会让实际位置偏离理论位置。
协同作业的技术逻辑:基准前移与数据贯通
协同作业的核心思路不是把两台设备简单并排摆放,而是让皮革冲孔机在冲孔的同时生成孔位坐标数据,通过工控系统传递给电脑打钉机。打钉机以冲孔坐标为基准直接定位,省去中间的人工对位环节。这种"基准前移"的做法,把原本分散在多道工序的定位动作压缩到一次装夹中完成。
技术实现上有几个关键点值得关注:
- 视觉对位补偿:冲孔后皮革可能有轻微回弹,打钉机通过视觉系统识别实际孔位而非理论坐标,补偿材料变形带来的偏差;
- 统一坐标系:两台设备共用同一套裁片坐标系,避免换机后重新找基准;
- 节拍匹配:冲孔与打钉的加工节拍需要匹配,否则快的一方会等慢的一方,协同反而变成新的瓶颈。
从实际产线数据看,采用协同方案后,鞋面冲孔到打钉的工序间等待时间通常能压缩40%以上,孔钉相对位置精度可稳定在±0.15mm以内,对中高端皮鞋鞋面来说是比较实用的水平。
与单机方案、全自动线的对比
把协同方案放在中间位置看会更清楚。纯单机方案投入低、转款灵活,但人工对位多、一致性依赖操作经验;全自动流水线效率高,但转款成本大,适合大批量少品种。协同作业方案则处在两者之间——设备投入低于整线自动化,转款时只需切换程序参数,对多品种小批量的皮鞋产线适配性更好。
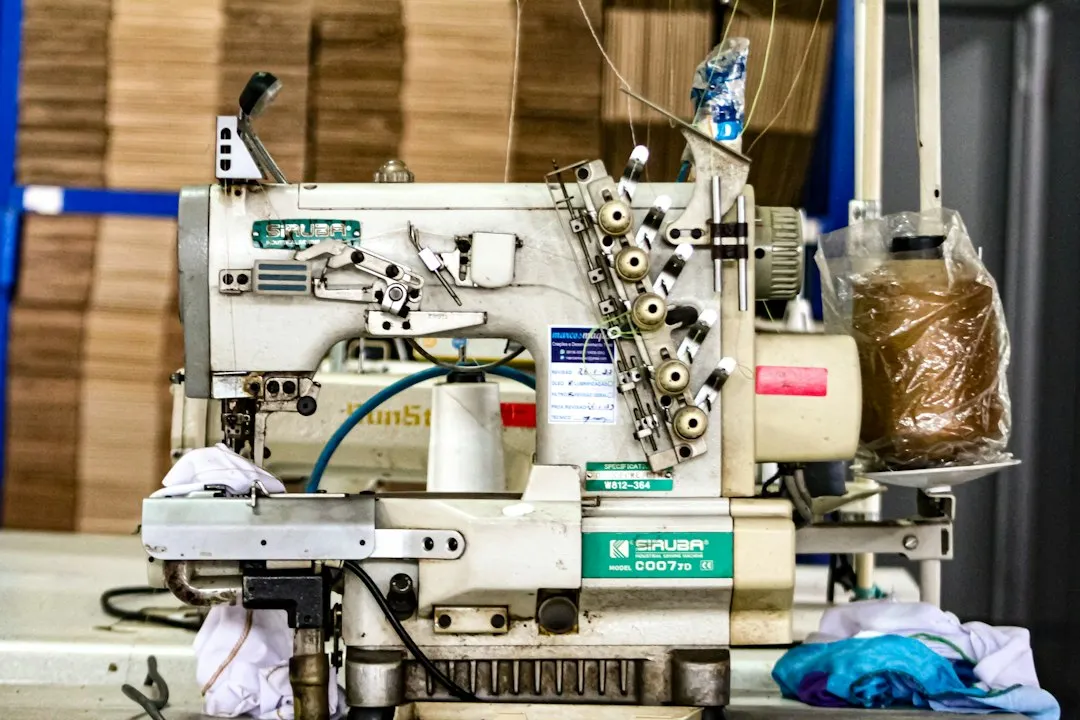
需要提醒的是,协同方案对电脑针车和工业缝纫机的后续衔接也有要求。冲孔打钉完成后,缝纫工序如果仍靠人工找孔定位,前面的精度优势会被稀释。建议在缝纫环节同步引入带孔位识别功能的电脑针车,弧形装饰线则交给弯眉机处理,形成从冲孔到缝合的精度闭环。
落地时建议先选一款代表性鞋面做小批量验证,重点记录孔钉位置精度、工序间在制品数量、转款换型时间三项指标。数据跑通后再逐步扩展款式,比一次性全线改造稳妥得多。
电脑针车花样缝纫精度提升:金悦来自动花样缝纫机的技术实现路径