数控皮革冲孔机多孔位加工效率与模具损耗控制方案
多孔位加工的效率瓶颈在哪里
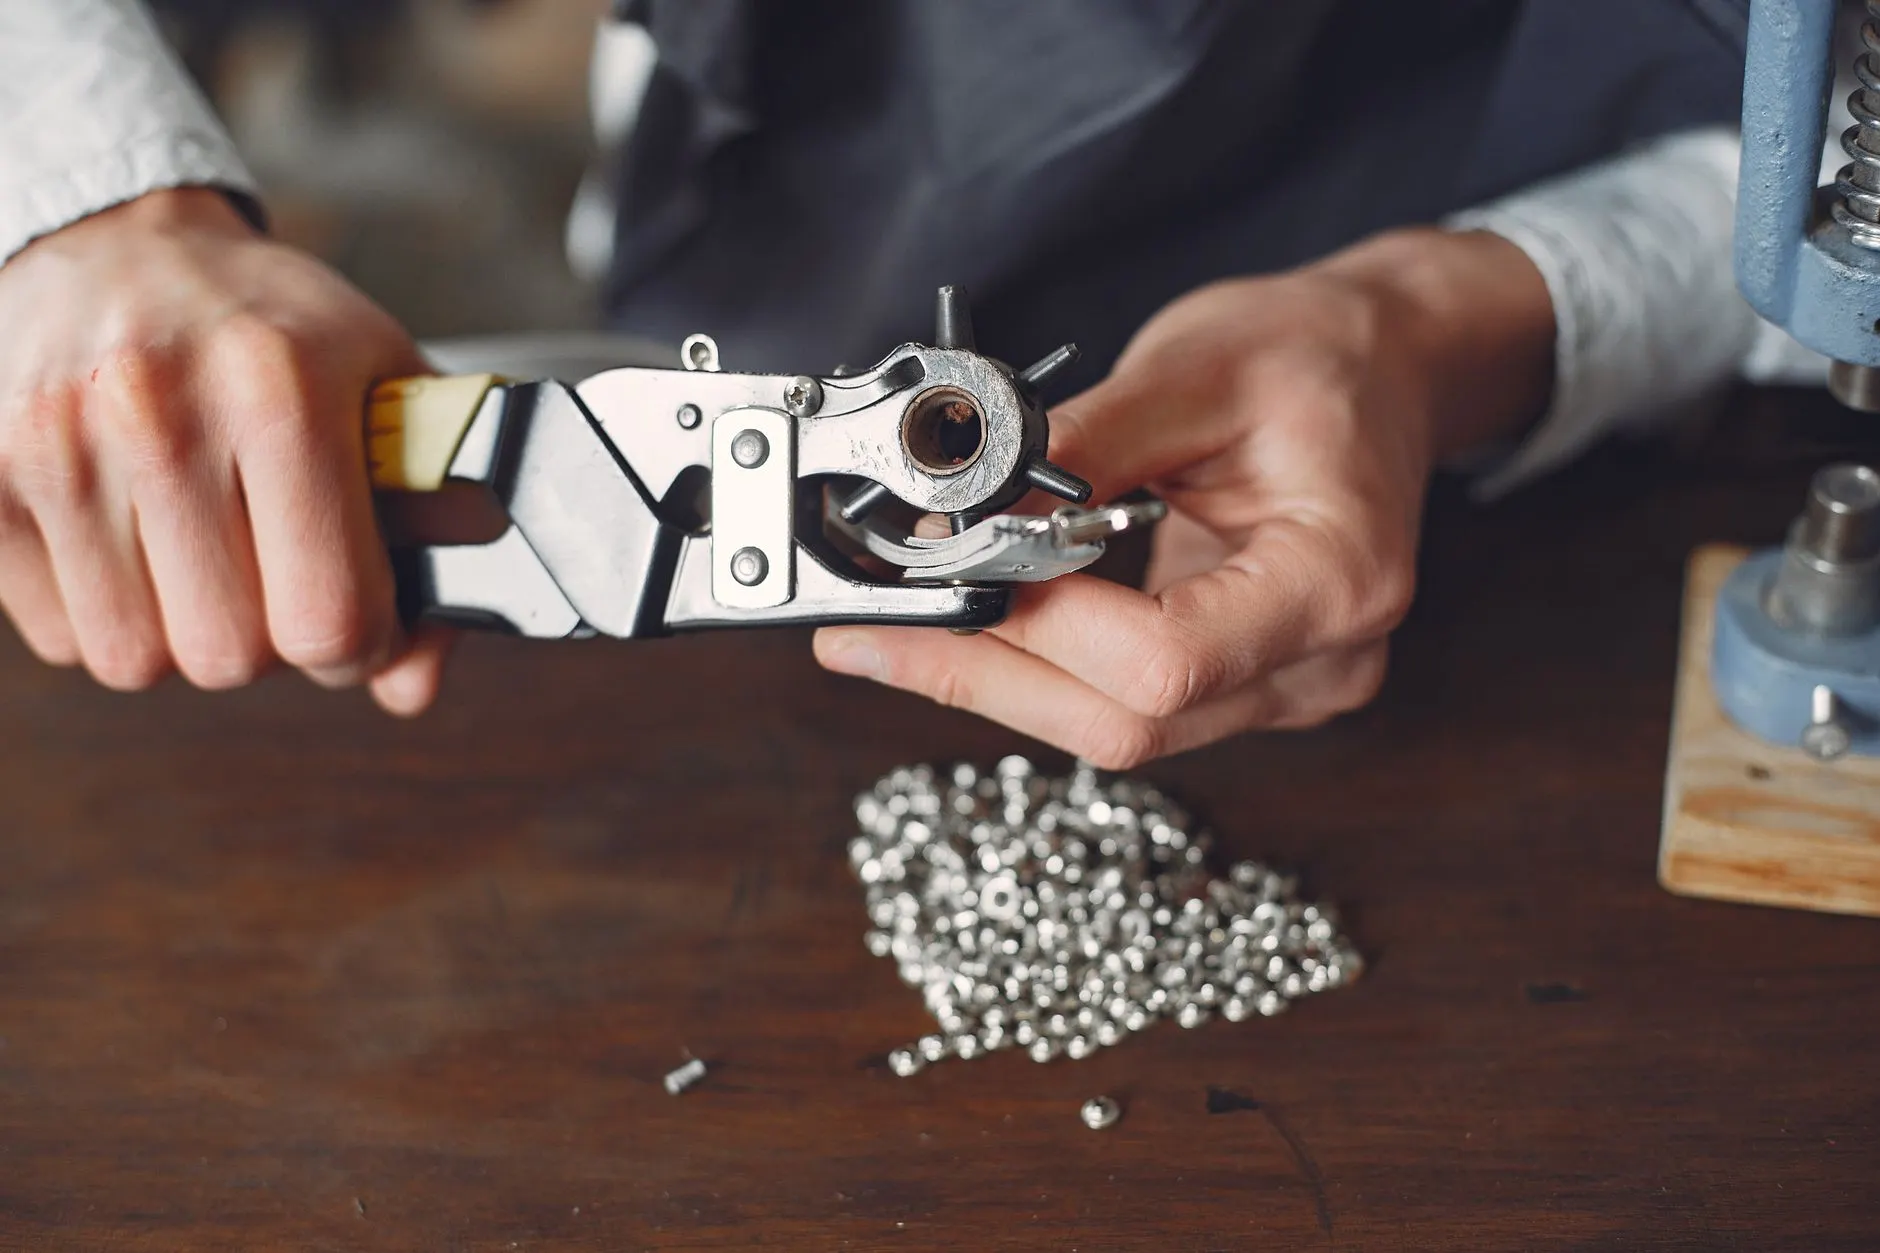
皮革制品向小批量、多款式快速切换,冲孔工序的孔位密度和排布复杂度同步上升。不少工厂发现,皮革冲孔机在单孔位时代表现稳定,一旦进入多孔位密集加工,效率衰减和模具异常磨损就成了两道绕不过去的坎。典型表现是:冲头连续作业2000~3000次后毛刺增多,送料节拍被迫放慢,换模频次从每班1次升至2~3次。
问题根源往往不在单一环节。多孔位加工时,冲压力叠加、排屑路径变长、模具温升加快,三者相互耦合。若仍按单孔位参数设定冲程与保压时间,模具刃口承受的冲击疲劳会成倍放大。
从冲压参数到排屑结构的协同优化
行业内的主流思路是把多孔位加工拆成“力—热—屑”三条线分别控制,再在控制系统层面做协同。核心做法包括:
- 分段冲压策略:将密集孔位按2~4孔一组分批冲制,组间插入0.1~0.2秒的卸压间隔,降低瞬时峰值载荷;
- 模具温升管理:加装微量油气润滑或间歇吹气冷却,把刃口工作温度控制在60℃以内,可显著延缓镀层剥落;
- 排屑路径优化:下模废料孔加大15%~20%锥度,配合负压抽吸,减少废料回跳造成的二次剪切。
在产线配套上,冲孔工序与电脑针车、工业缝纫机的节拍衔接同样影响综合效率。冲孔后若不能及时流转至缝制工位,半成品堆叠会导致皮革回弹变形,反而增加后续定位难度。
模具损耗的可量化控制
模具寿命不能只靠“感觉换模”。建议建立冲次计数与刃口磨损的对应台账:每5000冲次检查一次刃口圆角半径,超过0.05mm即安排修磨;修磨次数达3次后强制更换。配合电脑打钉机、弯眉机等后道设备的生产节拍,把换模窗口安排在订单切换间隙,可把非计划停机压到最低。
另一条被低估的路径是模具材质分级。冲制厚植鞣革时选用粉末高速钢冲头,普通PU革则用硬质合金涂层即可,按材料匹配模具等级,整体模具成本反而下降约12%~18%。
应用前景与落地建议
带伺服冲压与视觉对位的新一代皮革冲孔机,已能在多孔位加工中实现压力闭环调节,模具损耗数据可接入MES做预测性维护。对中小工厂而言,不必一步到位:先从分段冲压和排屑改造入手,投入小、见效快;再逐步引入冲次计数与温升监测,形成可追溯的模具管理体系。把冲孔、缝制、打钉各环节的参数打通,多孔位加工的效率与模具成本才能真正进入可控区间。