工业缝纫机自动化升级:从手动眉机到电脑打钉机的产线改造思路
很多制鞋与皮具工厂的产线改造,并不是从零开始换设备,而是在原有手动工位基础上做渐进式替换。以眉机工序为例,过去依赖手动弯眉机完成鞋面弧形定型,效率受限于人工送料和对位精度。如今通过引入电脑打钉机与弯眉机的联动方案,单工位日产能可从800双提升至2200双左右,同时减少对熟练工的依赖。
一、从单点自动化到产线协同
产线改造的核心逻辑不是买最贵的机器,而是找到瓶颈工位。常见瓶颈集中在三个环节:
- 冲孔定位——手动冲孔偏差大,改用皮革冲孔机后,配合CCD视觉对位,孔位重复精度可控制在±0.1mm;
- 钉扣与装饰件固定——电脑打钉机支持多钉型切换,换款时间从40分钟压缩到8分钟;
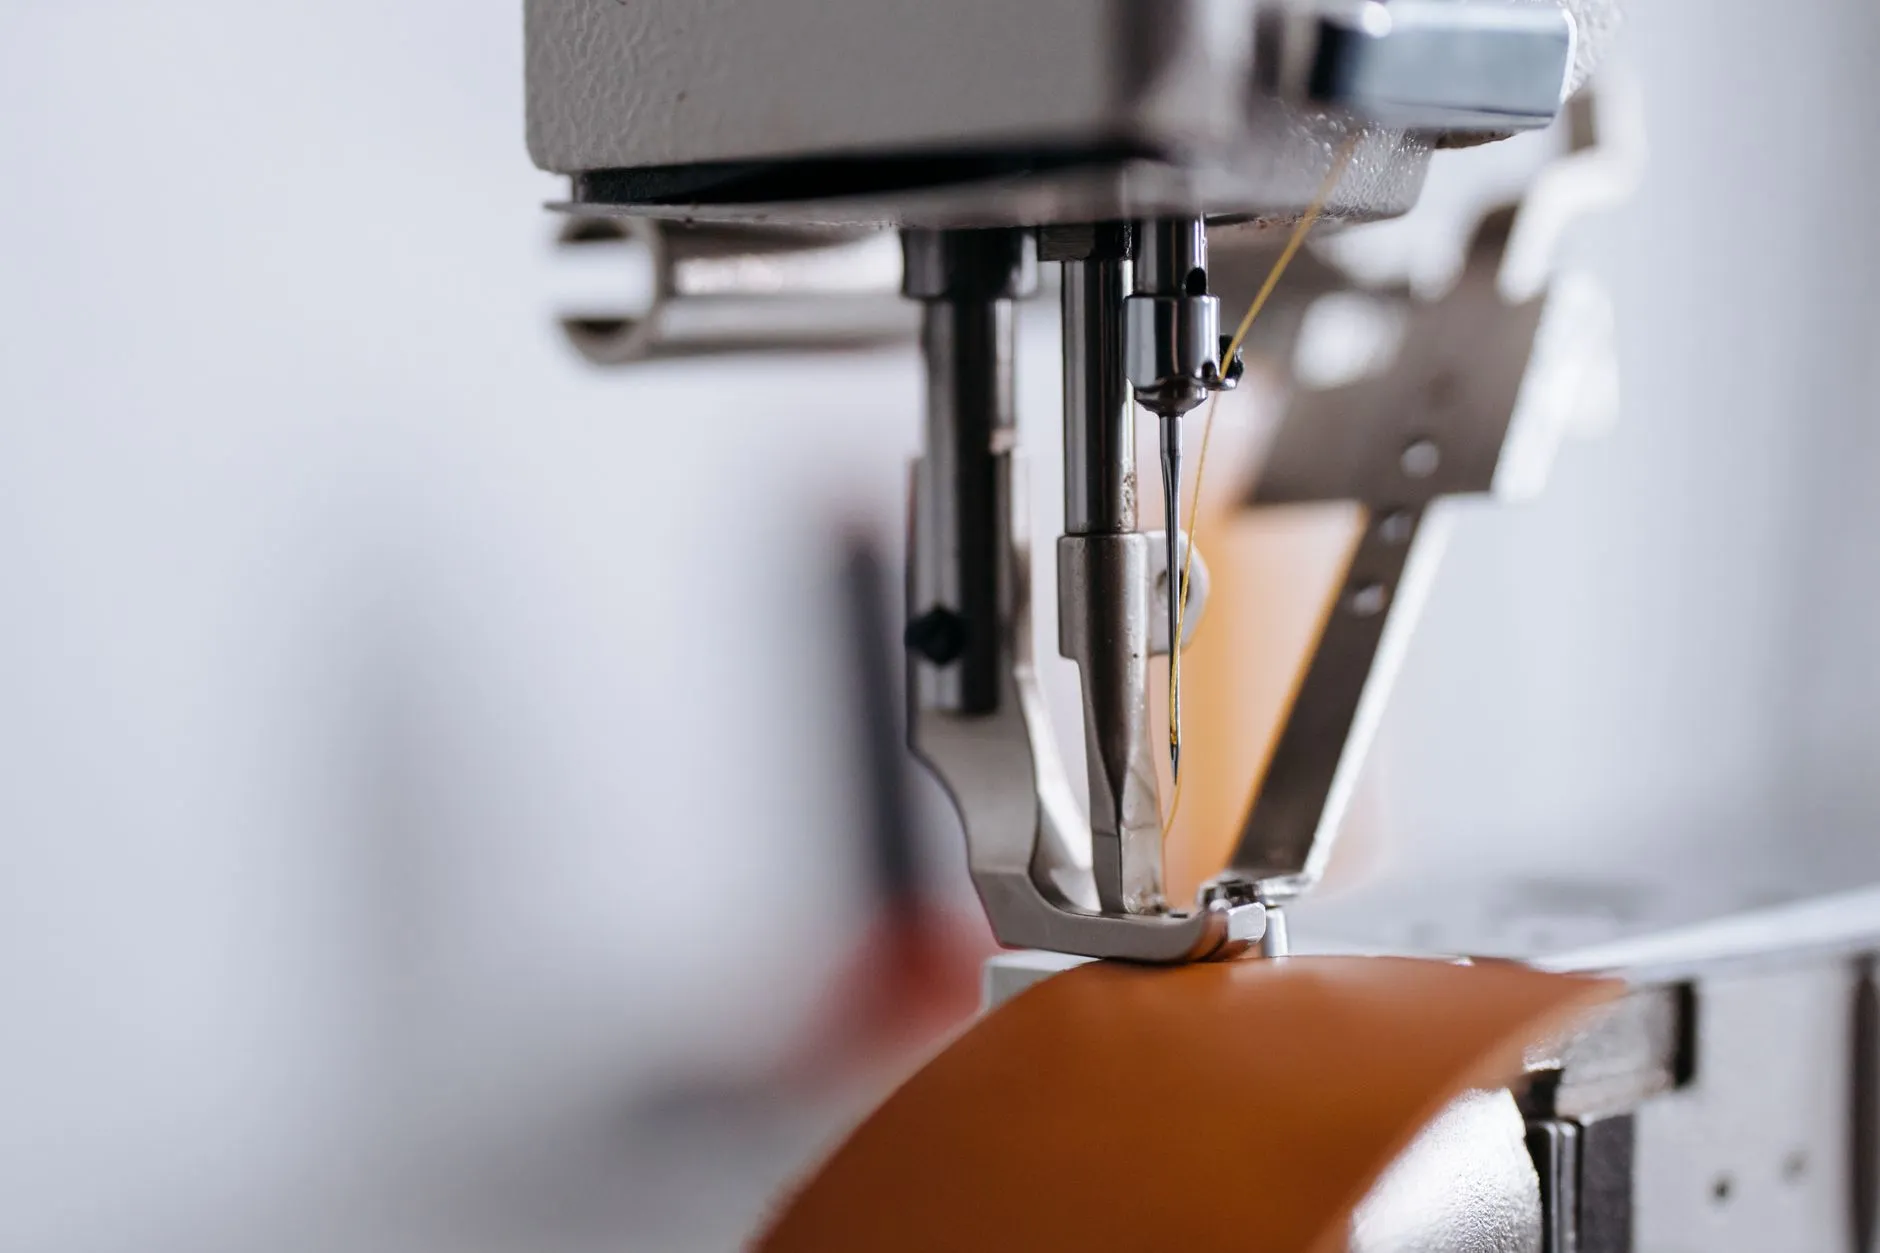
- 弧形缝合作业——电脑针车配合模板夹具,替代部分手动弯眉机工序,降低对高技能针车工的依赖。
二、设备选型中的三个技术细节
不少工厂在升级时容易忽略电机类型与控制系统匹配问题。以工业缝纫机为例,直驱伺服电机相比传统离合电机,起停响应快0.3秒以上,在频繁启停的钉扣工序中,单班可多产出约15%。
另一个细节是气动与电动的混合使用。电脑打钉机若采用气动打钉,需确保气源压力稳定在0.5-0.6MPa,否则钉深一致性会从±0.05mm恶化到±0.15mm。还有一点常被忽视:电脑针车的模板厚度需与针杆行程匹配,否则断针率会上升30%以上。
三、一个真实改造案例的节奏
福建某运动鞋面厂在2023年做了分阶段改造。第一阶段只替换了4台手动弯眉机为电脑弯眉机,配合原有皮革冲孔机做前段冲孔,结果后段缝合等待时间反而增加。第二阶段引入2台电脑打钉机和1条电脑针车模板线后,整线平衡率从62%提升到81%。关键动作是重新编排了工序节拍,而不是单纯堆设备。
改造的收尾工作往往比设备调试更耗时。建议在量产前做至少200双的试跑,记录每台工业缝纫机的实际循环时间和故障间隔。金悦来在服务客户时发现,提前做产线仿真排布的工厂,设备综合效率OEE平均高出12-18个百分点。产线升级不是买机器,而是重新设计工序之间的连接方式。