电脑针车在汽车内饰缝制中的应用趋势与自动化升级路径
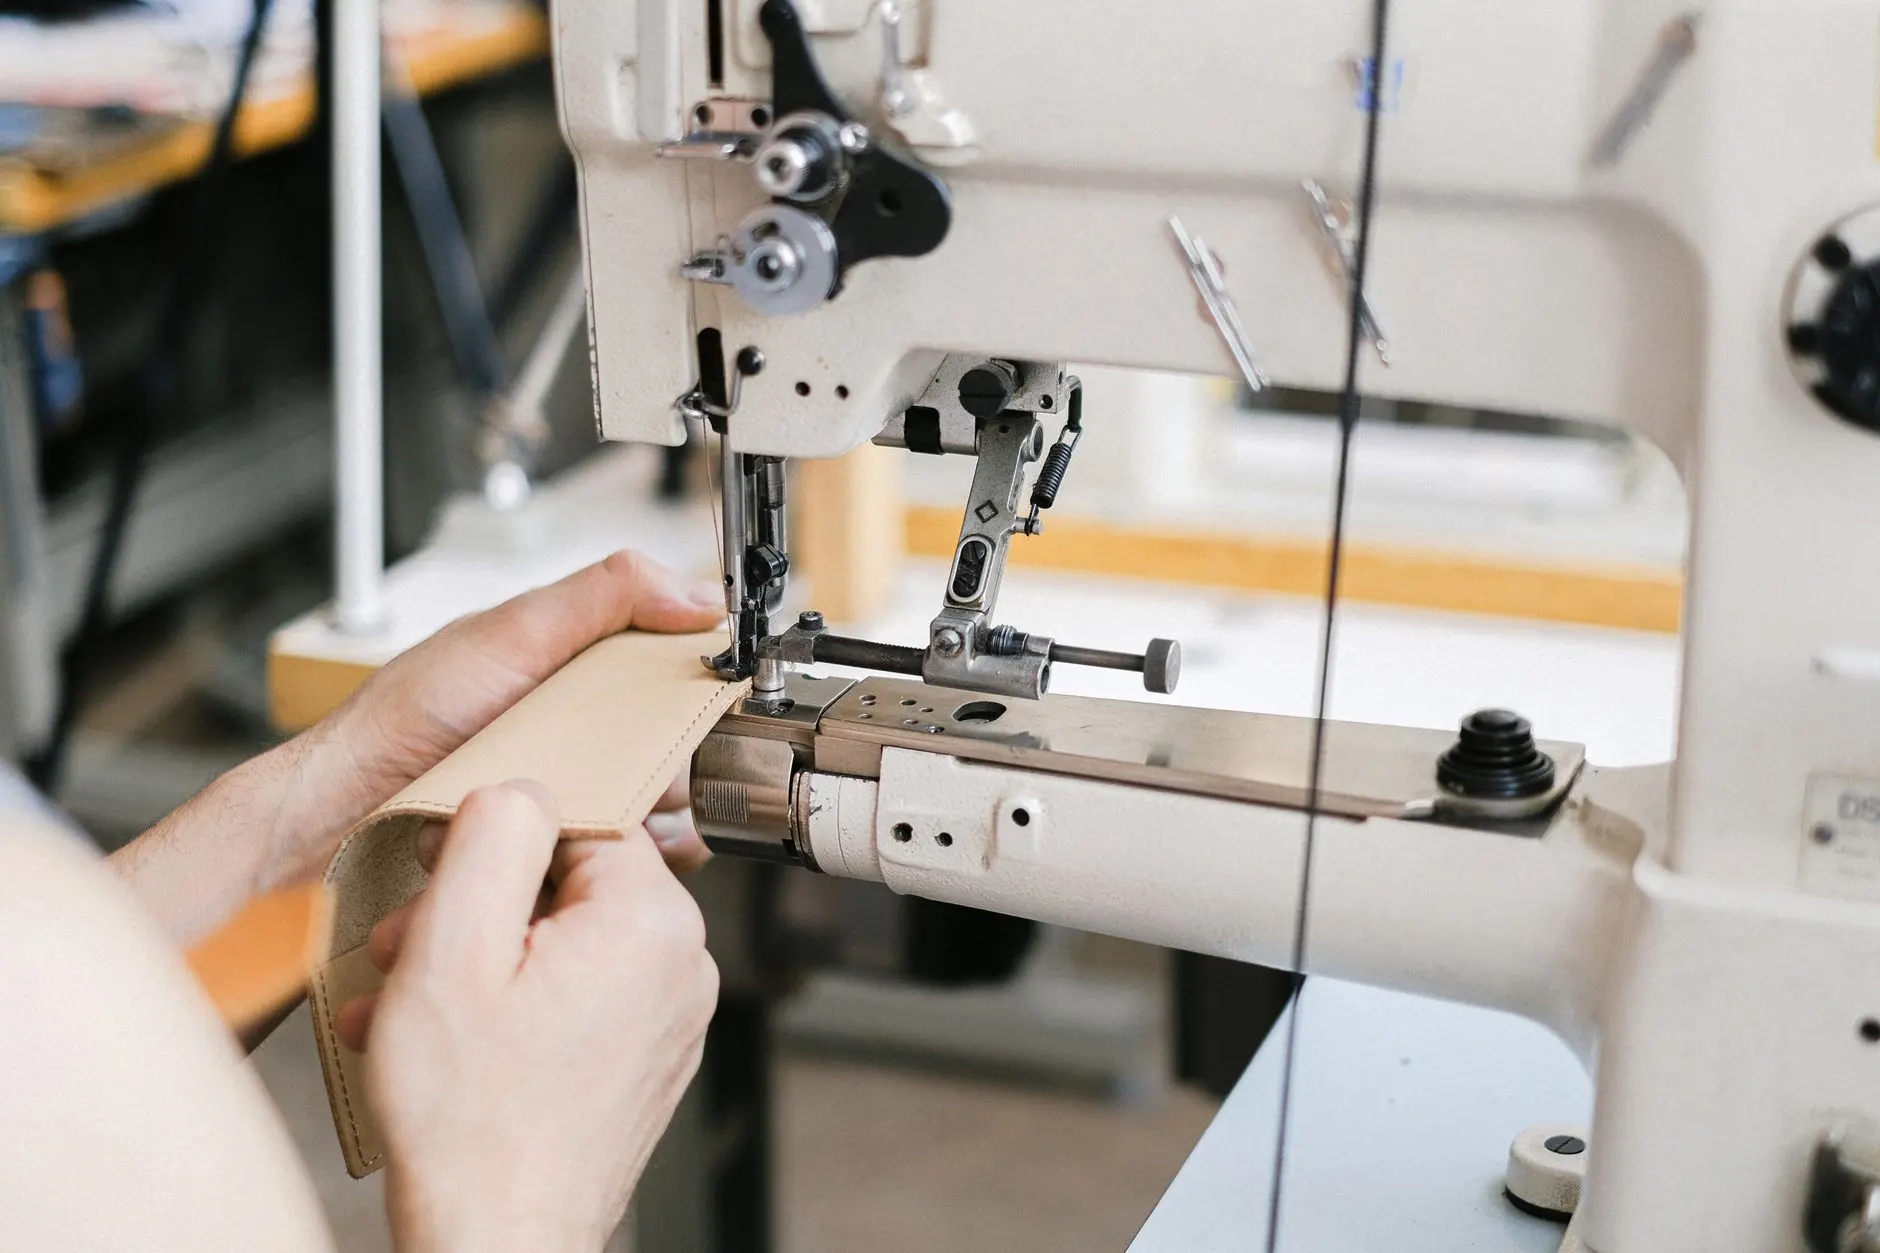
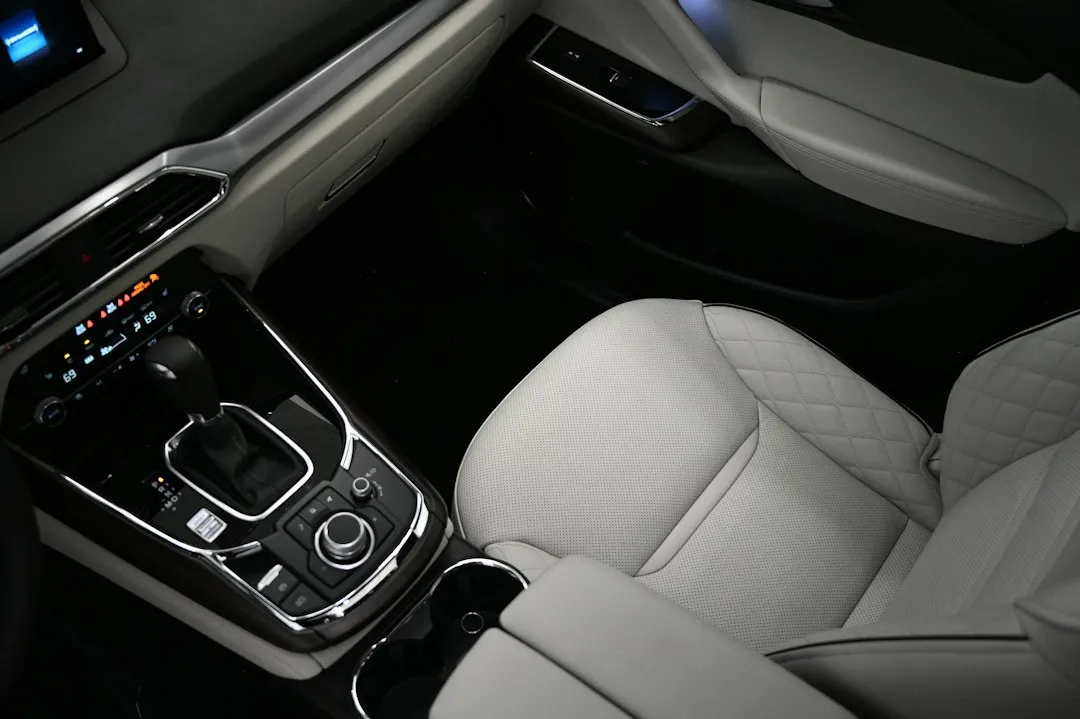
走进任何一家汽车内饰工厂的缝制车间,你会发现一个明显的变化:传统工业缝纫机正加速让位于电脑针车。从座椅面套到仪表台包覆,从门板嵌饰到方向盘缝合,汽车内饰的缝制工艺正在经历一轮由自动化设备驱动的深度改造。
背后的推动力并不复杂。汽车内饰件大多涉及多层复合材料——表皮、泡棉、衬布——对针距一致性、缝线张力、转角处理的要求远高于普通服装。人工操作工业缝纫机时,长时间作业带来的疲劳会导致针距偏差超过0.5mm,这在高端车型的内饰验收中是不可接受的。
电脑针车在汽车内饰中的核心技术优势
电脑针车之所以能快速渗透汽车内饰领域,核心在于三个技术维度的突破:
- 伺服控制系统:步进电机配合编码器反馈,实现针距精度±0.1mm,远优于传统离合式工业缝纫机的±0.5mm
- 花样存储与调用:内置100组以上缝纫程序,切换车型内饰件时无需重新调机,换型时间从40分钟压缩到3分钟以内
- 自动剪线与抬压脚:配合模板夹具,减少人工干预环节,单件缝制效率提升约25%-35%
皮革冲孔机在这一环节中扮演着前置工序的关键角色。汽车座椅表皮在缝制前往往需要按设计图案冲出透气孔或装饰孔,数控皮革冲孔机通过CCD视觉定位,可在0.3mm精度内完成孔位加工,为后续电脑针车的精准缝合提供基准。
自动化升级的路径与设备协同
单一的电脑针车并不能构成完整的自动化方案。汽车内饰缝制的升级路径,实质上是多设备协同的结果。
以座椅面套生产线为例:皮革冲孔机完成打孔定位后,物料转入缝制工位。此时电脑针车按照预设花样进行主缝线作业,而在需要固定装饰扣、标签或加强衬的位置,电脑打钉机同步完成铆钉或四合扣的自动送料与冲压。相比人工打钉,自动打钉机的定位偏差控制在0.15mm以内,且每小时可完成1200-1500次打钉作业。
弯眉机则解决了弧形缝线的难题。汽车门板扶手、仪表台遮光罩等部件存在大量曲线缝纫需求,传统做法依赖熟练工手动引导,良品率波动大。弯眉机通过双针差动送料机构,配合模板导向,能够在R30-R200的弧面上保持缝线均匀,将这类工序的返工率从8%降至2%以下。
选型与升级的实操建议
对于计划升级产线的内饰件制造商,以下几点值得纳入评估:
- 匹配产能节拍:电脑针车的实际缝速(通常800-2500rpm可调)需与前后道工序的节拍匹配,避免出现瓶颈工位
- 模板体系先行:自动化缝制的效率高度依赖模板夹具的设计,建议在设备采购前完成主要车型的模板规划
- 关注设备间的数据接口:电脑针车、电脑打钉机若支持MES对接,可实现工艺参数追溯,这对汽车客户的审核要求尤为重要
- 保留柔性:多车型混线生产时,优先选择程序切换便捷、夹具快换的机型
从行业趋势看,汽车内饰缝制正在从单机自动化走向产线级协同。电脑针车、皮革冲孔机、电脑打钉机与弯眉机的组合配置,已在国内多家Tier 1供应商的产线上得到验证。设备之间的工序衔接越紧密,整体良品率和交付稳定性就越有保障。