皮革冲孔机冲孔精度影响因素及工艺参数优化方向解析
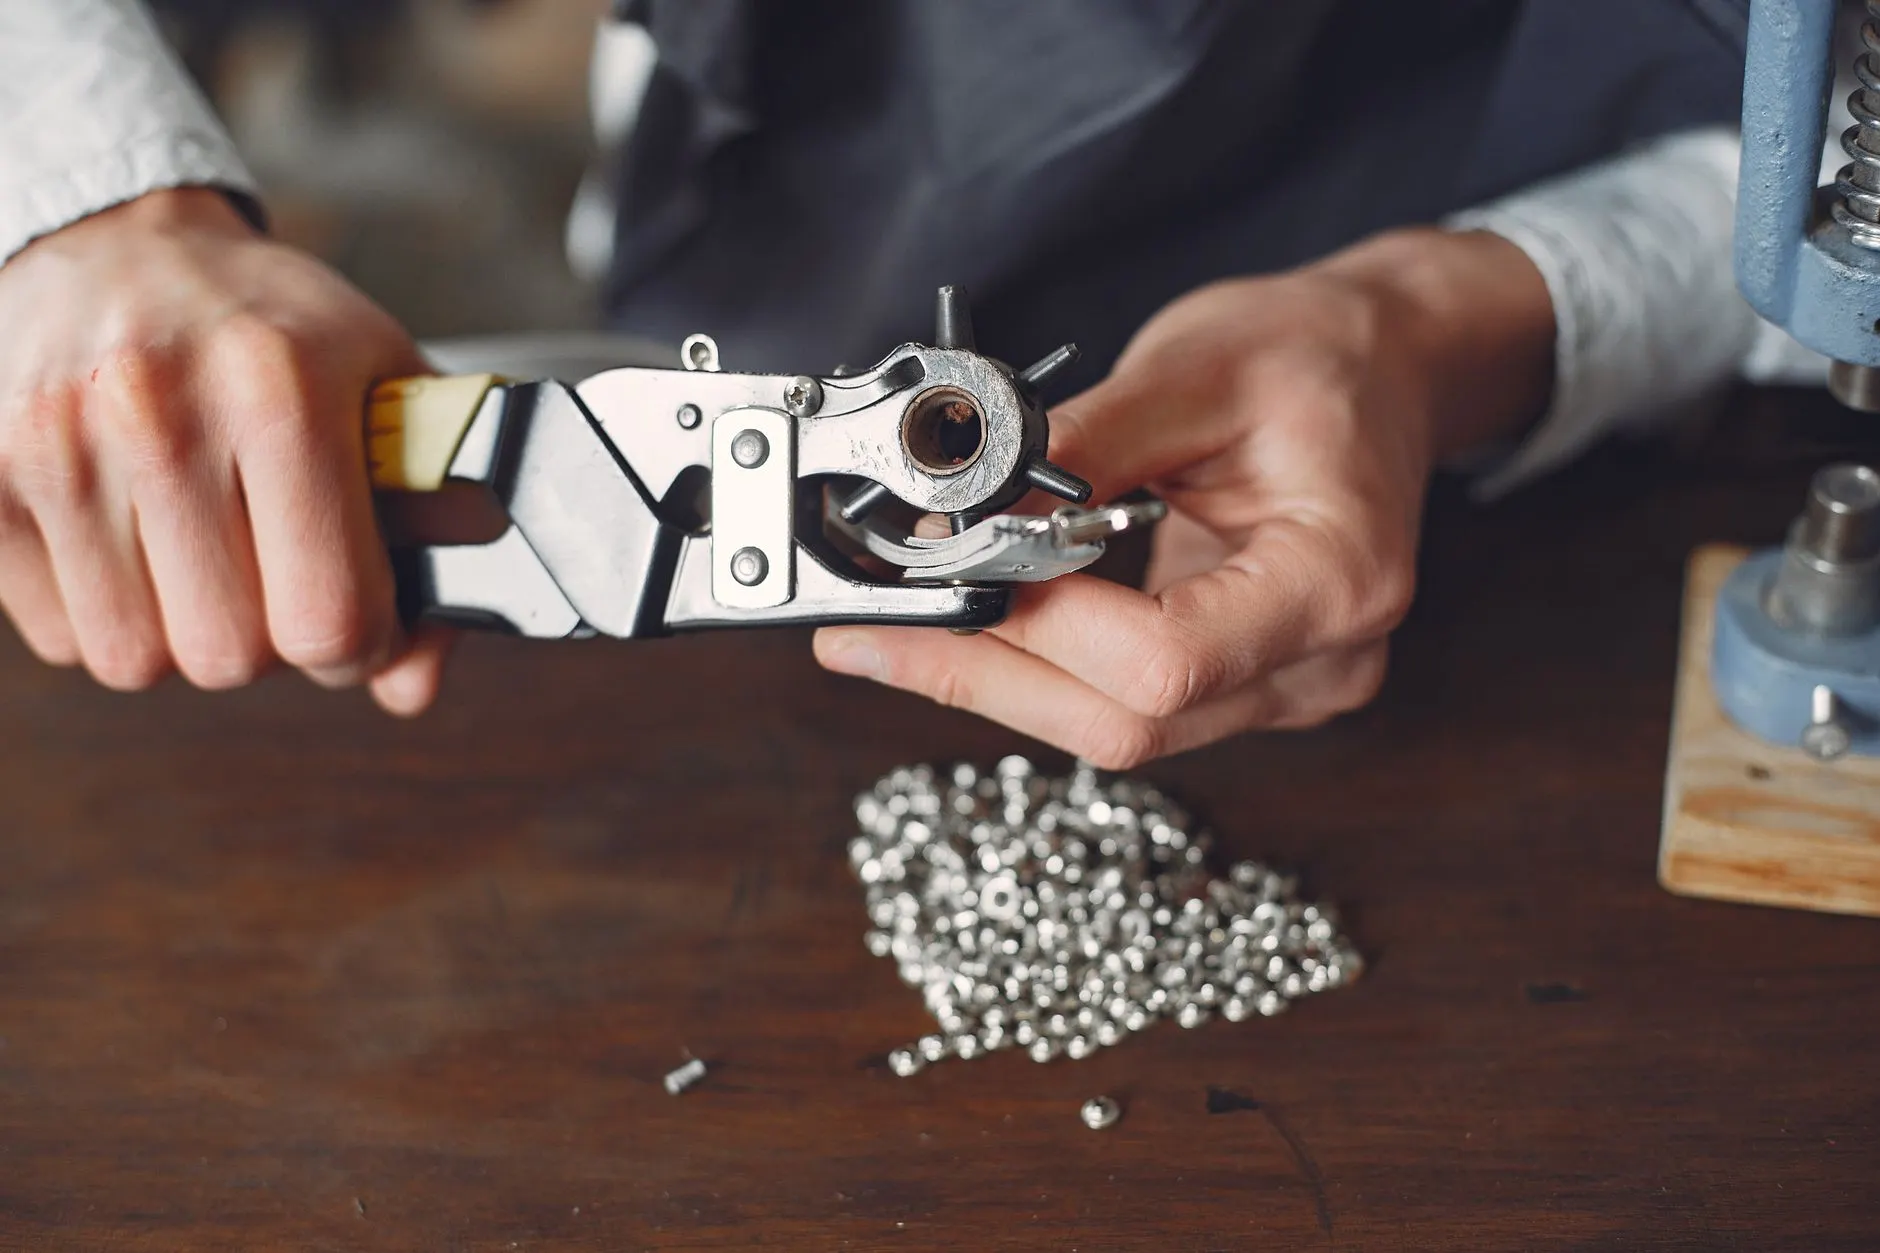
皮革制品从手袋到汽车内饰,冲孔工序的精度直接决定成品外观与装配质量。不少工厂在引入皮革冲孔机后,仍会遇到孔位偏移、孔径不一致、边缘发毛等问题,根源往往不在设备本身,而在工艺参数与来料状态的匹配上。本文结合车间实际调试经验,拆解影响冲孔精度的关键变量,并给出可落地的优化方向。
一、精度偏差从哪来:三个容易被忽视的变量
冲孔精度的核心是“冲头—材料—模具”三者的动态配合。实际生产中,以下三个因素对精度的影响最为显著:
- 材料批次差异:皮革的厚度公差、含水率与鞣制工艺不同,同一台皮革冲孔机在换批后若不重新校准压力与行程,孔径偏差可达0.1—0.3mm。
- 冲头磨损与间隙:冲头与下模的间隙通常控制在材料厚度的5%—8%,间隙过大易产生毛边,过小则加速磨损。连续冲压2万次后需复检间隙。
- 送料定位方式:手工送料依赖操作者经验,重复定位精度波动大;搭配电脑针车的伺服送料系统或视觉定位模块,可将重复精度稳定在±0.05mm以内。
二、工艺参数优化的四个切入点
参数优化不是单纯调大压力,而是围绕冲切质量建立一套可复现的设定逻辑。建议从以下方向入手:
- 冲切速度与压力的匹配:软质皮革宜采用“低压快冲”,避免材料被挤压变形;硬质皮革则需适当提高压力并降低速度,保证切口齐整。
- 模具温度管理:连续作业时模具温升会导致皮革局部软化,建议每运行2小时检测一次模温,必要时加装风冷。
- 排版路径优化:在电脑打钉机与冲孔设备联动的产线上,合理规划冲孔顺序可减少材料位移,尤其对大面积裁片效果明显。
- 来料预处理:控制皮革含水率在12%—15%区间,必要时进行回潮平衡,能显著降低孔径波动。
三、产线协同中的实践建议
冲孔并非孤立工序。在包含工业缝纫机、弯眉机的完整产线中,冲孔精度会向后道工序传导——孔位偏差直接影响缝纫对位与弯眉成型的一致性。建议在换款首件时,将冲孔、缝纫、成型三个环节的定位基准统一校准,并建立首件留样制度。对于多品种小批量订单,可借助电脑针车的花样程序存储功能,把冲孔坐标与缝纫路径绑定管理,减少重复调试时间。
从趋势看,皮革冲孔设备正朝着伺服化、视觉定位与数据可追溯方向演进。把材料状态、模具间隙、送料精度纳入日常点检体系,比单纯追求设备参数更有价值。金悦来持续关注冲孔与缝制环节的工艺协同,后续也将分享更多产线调试的实操案例。