帽檐机与自动喷胶机联动:帽类制品成型工序自动化改造实践
帽类制品的成型工序长期依赖人工上下料与单机作业,帽檐卷边、喷胶贴合、钉扣加固等环节之间的物料流转,往往成为整条产线效率的瓶颈。如何把分散的单机设备串成连续流,是不少帽厂技改时绕不开的课题。
单机作业的效率天花板在哪里
传统帽檐加工中,弯眉机完成弧度定型后需人工转运至喷胶工位,胶量一致性受操作手法影响明显,返工率常在5%—8%之间波动。更关键的是节拍不匹配:弯眉机单件周期约12秒,而人工取放加喷胶往往超过20秒,设备等待成为常态。皮革冲孔机、电脑打钉机等辅机若独立运行,工序间的在制品堆积进一步拉长交期。
行业内的普遍做法是先解决单机自动化,再考虑联动。近两年,带视觉定位的自动喷胶机与伺服控制的弯眉机逐步成熟,为联动改造提供了硬件基础。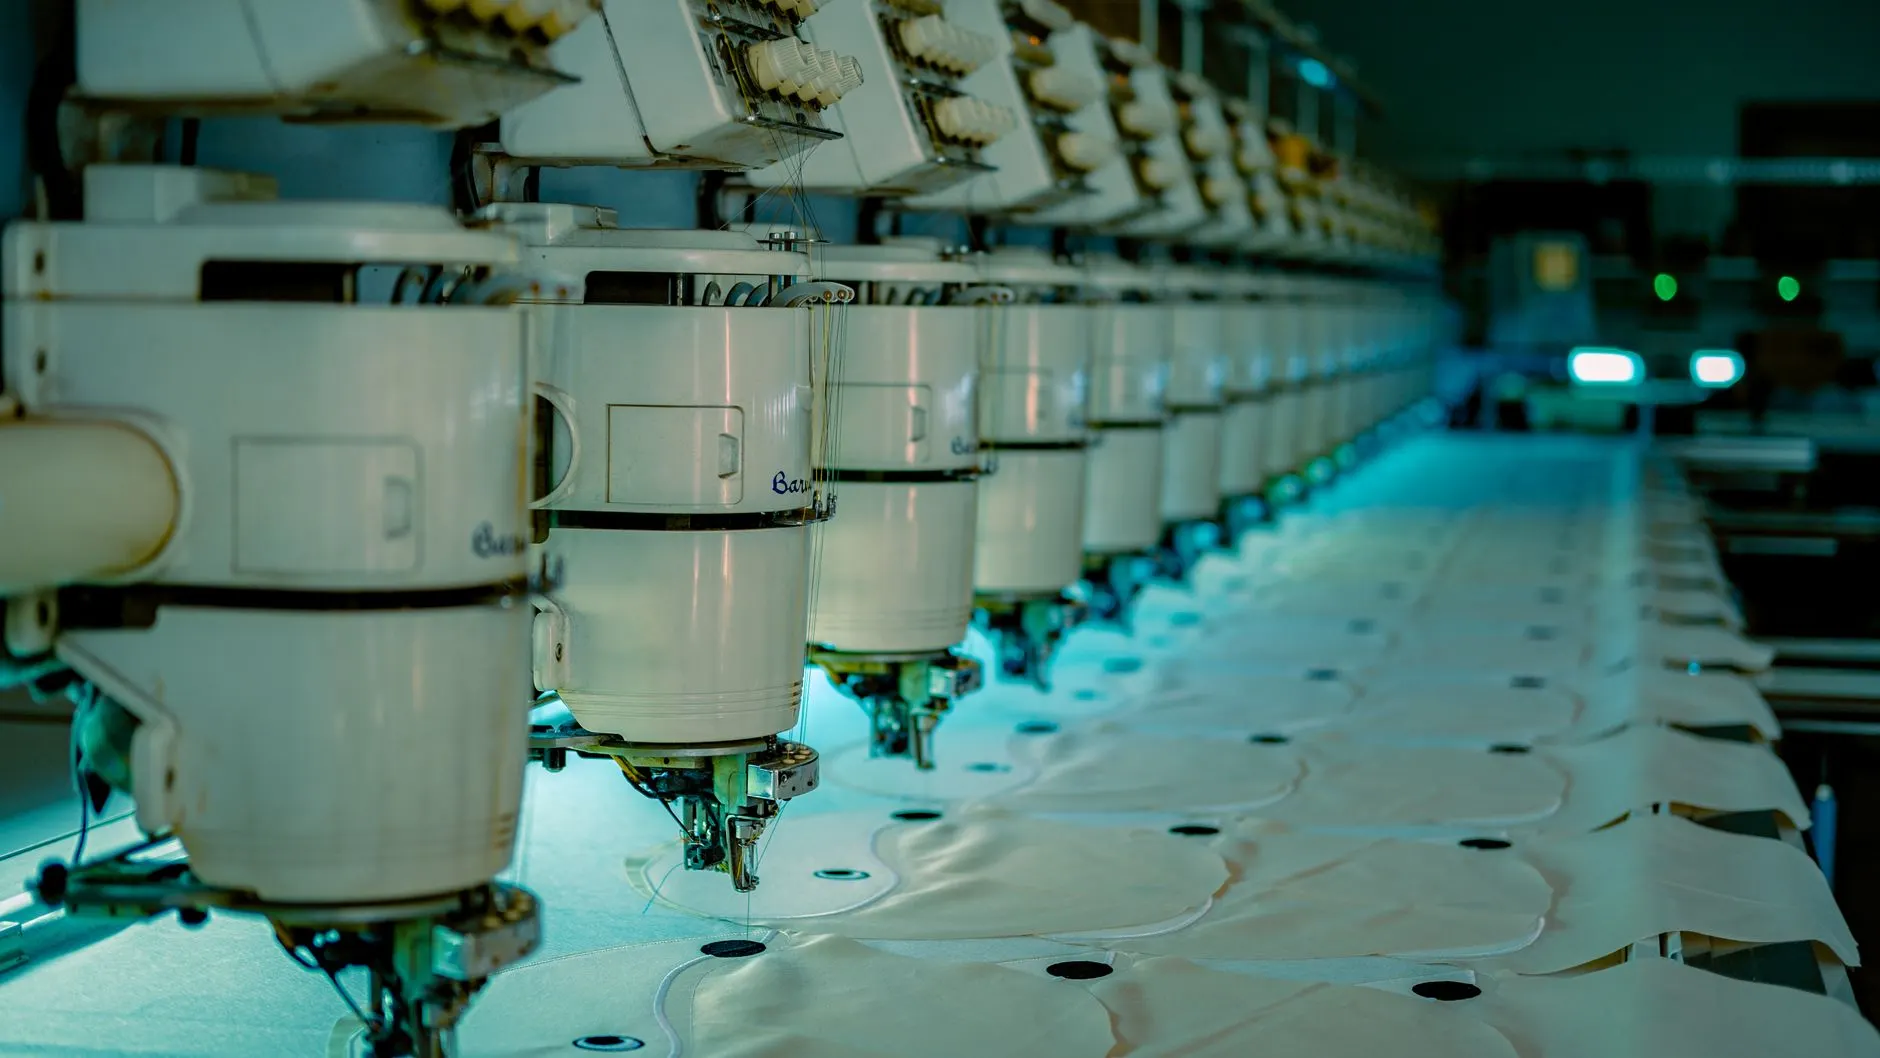
联动改造的核心技术要点
联动的本质是节拍同步与信号握手,而非简单的物理拼接。实践中需重点解决三个层面:
- 通信协议统一:弯眉机PLC与喷胶机控制器通过I/O或Modbus建立握手信号,确保“定型完成—允许喷胶—喷胶完成—允许取件”的闭环逻辑,避免空喷或漏喷。
- 定位基准一致:帽檐曲面在转运中易偏移,需在过渡工位设置机械定位治具,配合光电传感器二次校正,将重复定位精度控制在±0.5mm以内。
- 胶量随动控制:喷胶机依据弯眉机输出的弧度参数自动调整喷幅与出胶量,配合电脑针车、工业缝纫机的后续缝合工序,减少因胶层不均导致的缝线偏移。
值得注意的细节是,联动后皮革冲孔机与电脑打钉机的排产逻辑也要同步调整——前后工序的缓冲库存需重新测算,否则联动带来的节拍优势会被上游断料抵消。
落地实施的几个务实做法
改造不必一步到位。建议先在弯眉机与喷胶机之间搭建短距离过渡输送带,保留人工干预接口,试运行两周采集节拍数据后再决定是否取消缓冲工位。某帽厂的实际数据显示,联动后单班产能提升约22%,胶料消耗下降约9%,操作人员由2人减至1人监视。
设备选型上,优先考虑具备开放通信接口的机型,弯眉机与喷胶机的控制系统最好同源或支持标准协议,后期扩展电脑打钉机、皮革冲孔机入线时改造成本更低。
从趋势看,帽类成型正从“单机自动化”走向“工序级联动”,下一步是与MES对接实现换款参数一键下发。对中小帽厂而言,先打通弯眉机与喷胶机这一段最短链路,是投入产出比最高的切入点。