电脑针车自动化升级:工业缝纫机在多材质缝制中的选型要点
多材质混线生产已经成为箱包、鞋服、汽车内饰工厂的常态。同一台设备上午跑PU革,下午换网布,晚上还要处理二层牛皮——这种工况下,工业缝纫机的选型逻辑和单一材质时代完全不同。金悦来在服务客户的过程中发现,不少工厂花大价钱买了高端电脑针车,却因为送料方式、针杆行程或旋梭配置不匹配,实际效率反而不如老式平车。
一、材质适配:从送料方式开始判断
不同材质的摩擦系数、延伸率和厚度差异,直接决定了该用哪种送料结构。这是选型的第一步,也是最容易被跳过的一步。
- PU革/PVC人造革:表面光滑、层间易滑移,优先选复合送料(针送+下送)或三同步综合送料机型,避免上下层错位。
- 真皮(头层/二层):厚度不均,建议用大针杆行程(≥35mm)配合伺服驱动,穿透力更稳定。
- 网布/牛津布:轻薄但易变形,电脑针车的电子夹线系统比机械夹线更关键,张力波动要控制在±5%以内。
- 复合海绵/EVA:压缩回弹大,需搭配弯眉机做预成型,否则缝迹容易起皱。
实际选型时,建议把工厂最常跑的3-5种材质做成测试样,直接在供应商样机上试缝。金悦来通常要求客户提供每种材质各2米连续料,观察100针以上的缝迹一致性。
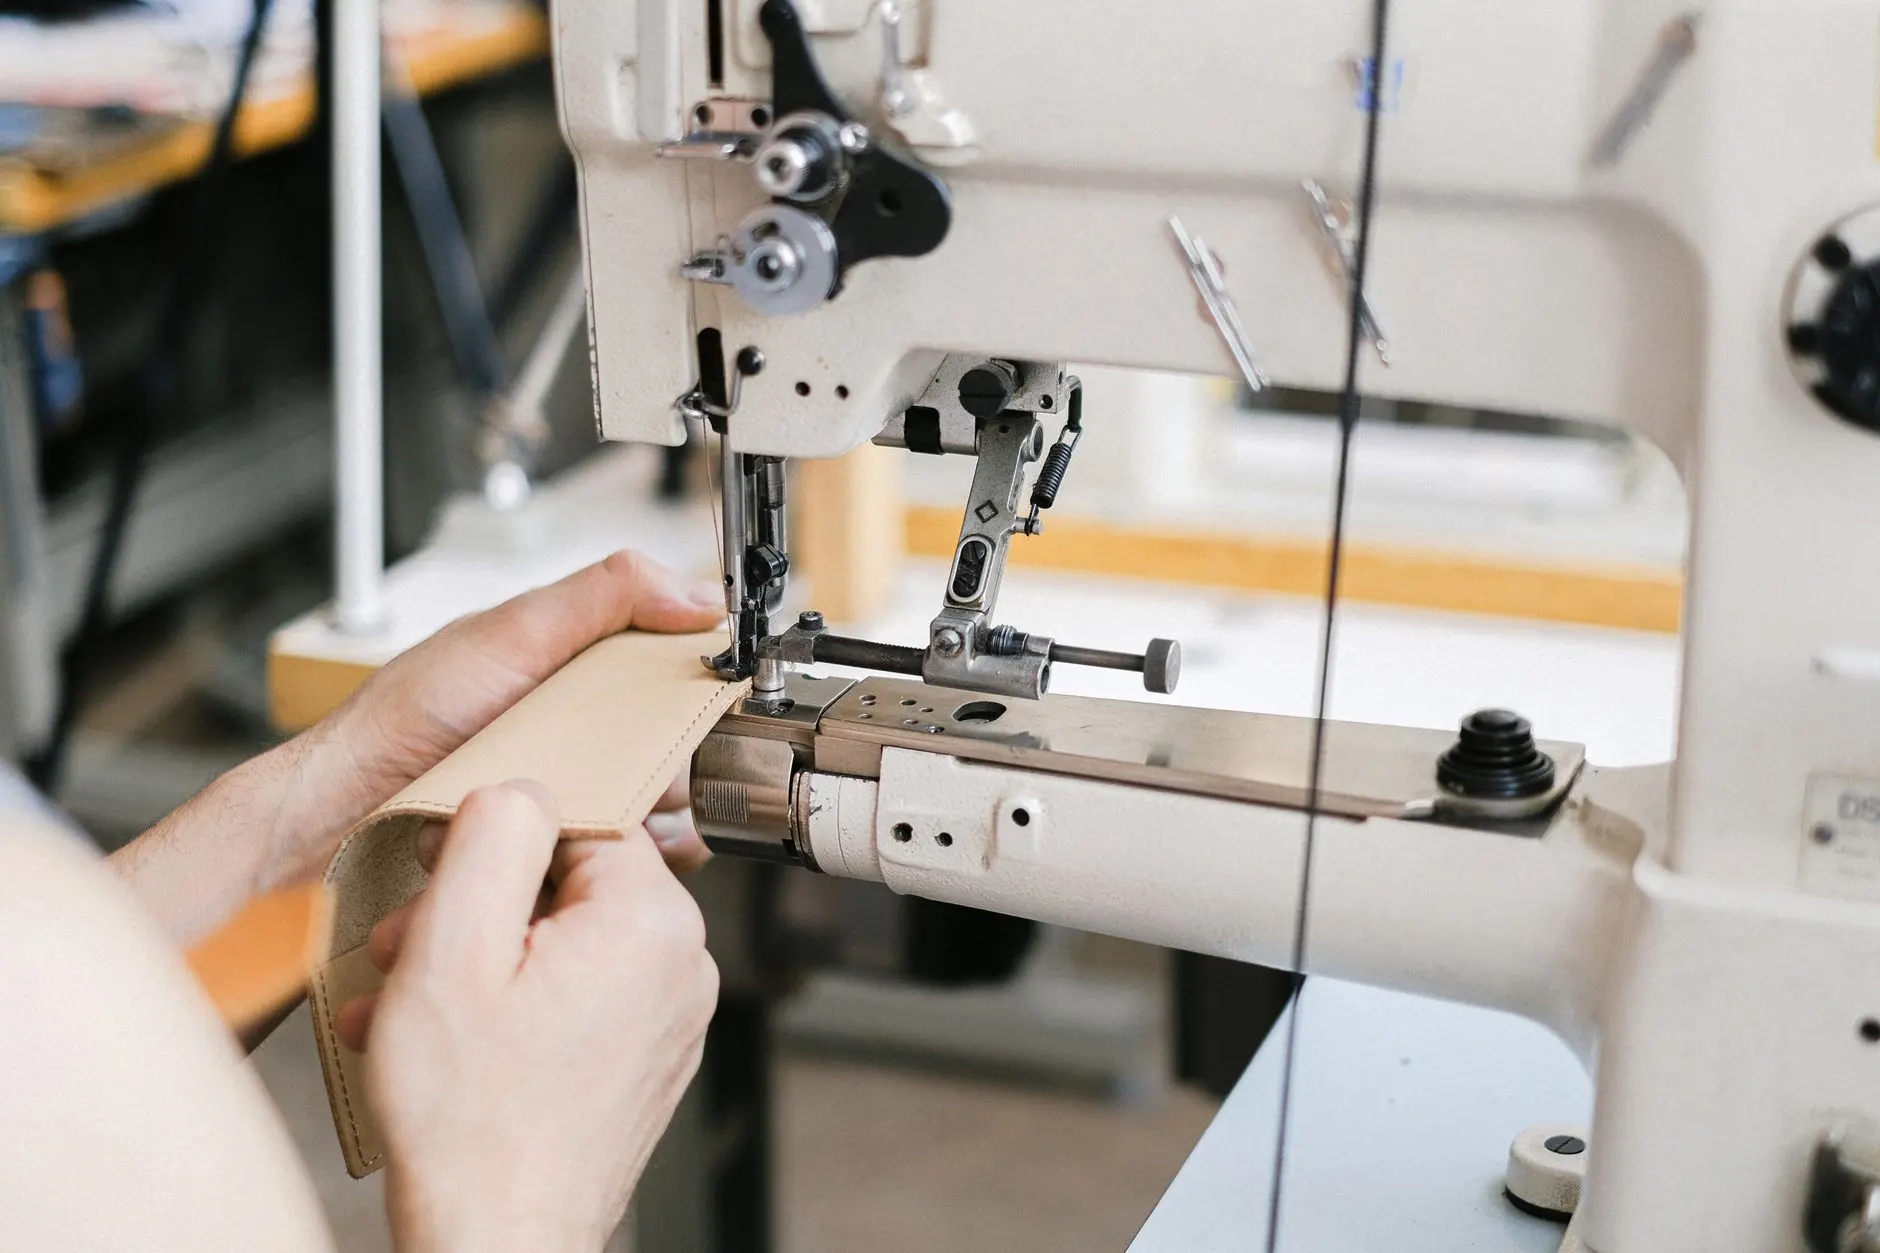
二、自动化配置:哪些功能真正影响效率
电脑针车的自动化模块很多,但并非每个都值得投入。以下三项在多材质切换场景中回报最明显:
- 电子送料调节:换材质时不用换齿轮,直接在面板上改参数,切换时间从15分钟压缩到30秒以内。
- 自动剪线与抬压脚:配合电脑打钉机做工序衔接时,减少人工干预次数。
- 针距补偿:厚料爬坡时自动调整针距,避免薄料段针距过密导致断线。
如果产线还涉及皮革打孔工序,皮革冲孔机的节拍要和缝纫段匹配。冲孔速度过快会造成孔位堆积,反而拖累整线OEE。
一个真实的产线案例
浙江一家汽车座椅面套工厂,原先用三台机械平车分别处理PVC、织物和真皮。换型时每台停机约20分钟,日产能损失约12%。导入两台电脑针车(三同步综合送料+电子夹线)和一台弯眉机做边缘预成型后,换型时间降到3分钟以内,同一台设备可覆盖三种材质,日产能提升约18%。关键改动不是机器本身,而是把皮革冲孔机和电脑打钉机纳入同一套工单排程,减少了中间搬运和等待。
选型的核心原则其实就一条:以材质组合定送料方式,以换型频率定自动化等级。不要为了一台“全能机”牺牲主力材质的缝纫品质,也不要为了省几万块放弃电子送料——换型损失通常半年就能吃掉差价。