皮革冲孔机在鞋面加工中的孔位精度控制与模具选型要点
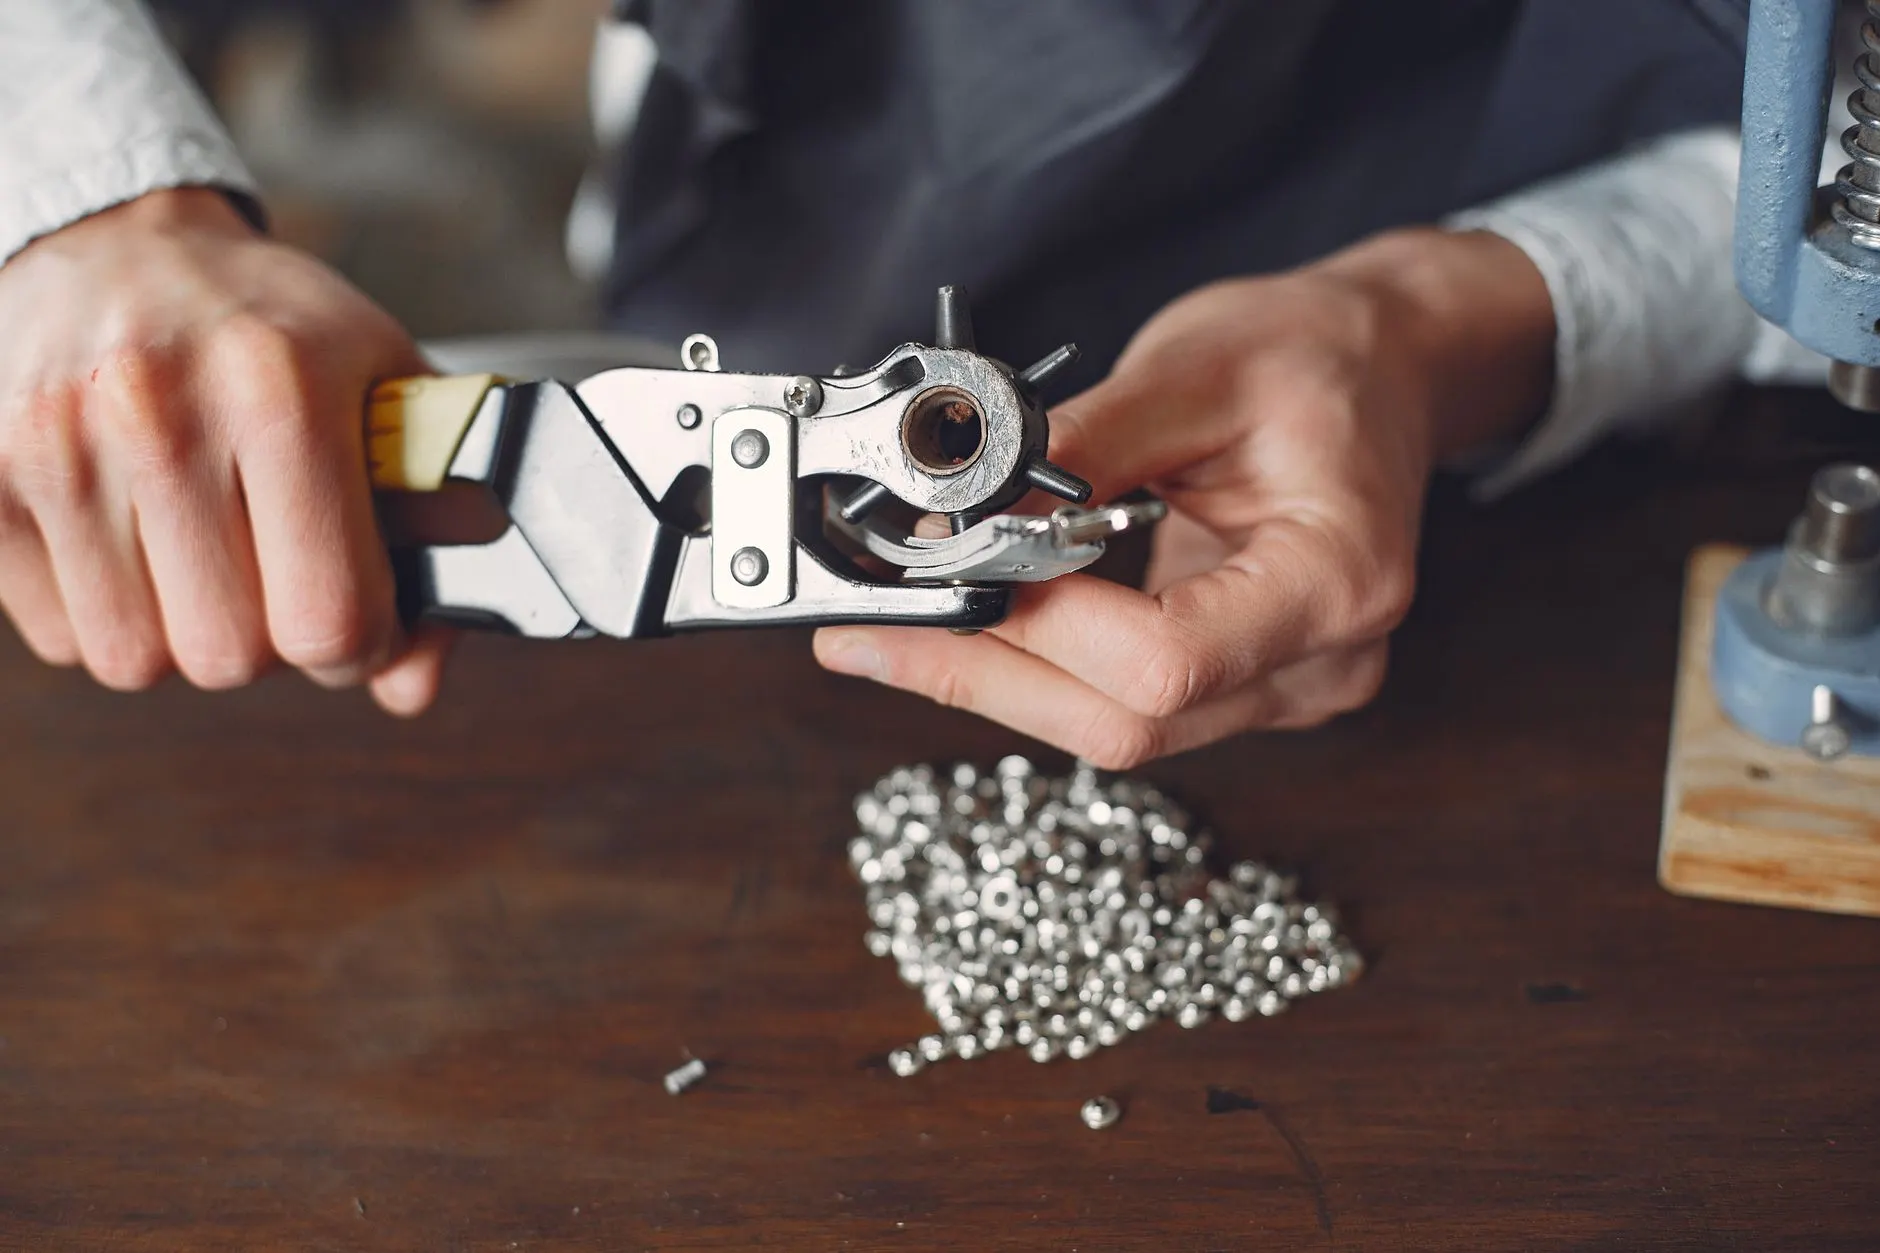
鞋面加工中,孔位偏移0.5mm就可能导致整批裁片报废。尤其在运动鞋透气孔、商务鞋装饰孔等场景,孔距累积误差直接决定成品是否达标。不少工厂仍靠人工划线定位,效率低且一致性差,引入皮革冲孔机后,如何把精度真正控制住,成了工艺部门的新课题。
孔位精度失控的三个源头
实际产线中,精度问题很少来自单一环节。常见诱因包括:
- 材料回弹:皮革纤维各向异性,同一张皮不同部位的回弹率差异可达8%-12%,冲孔后孔位会随应力释放轻微位移。
- 模具磨损:冲针刃口磨损后,冲切力上升,材料被“推”而非“切”,孔位偏移量会逐渐累积。
- 送料同步性:与电脑针车联动时,若送料步进与冲头节拍存在相位差,孔距会出现周期性波动。
模具选型:从孔径公差反推结构
选模具不能只看孔径。以鞋面常见的Φ1.2mm透气孔为例,若公差要求±0.05mm,建议采用锥形冲针+下模套结构,而非直壁冲针。锥形针在接触皮革瞬间形成局部剪切应力集中,切口更干净,孔位一致性提升约30%。
对于多层复合鞋面(皮革+泡棉+网布),需选用阶梯式冲针,先刺穿表层再逐层切断,避免层间滑移导致孔位错层。模具材质上,粉末高速钢(如ASP23)比普通Cr12MoV耐磨性高2-3倍,适合月产能10万双以上的产线。
与前后道工序的精度协同
冲孔不是孤立工位。若前道裁切边缘有毛刺,皮革冲孔机的定位基准就会失准。建议在冲孔前增加一道电脑打钉机或弯眉机的定位标记工序,用微型钉点或压痕作为视觉基准,比边缘定位稳定得多。
后道缝合环节,若使用工业缝纫机直接走线,孔位偏移会被缝线张力放大。此时可在冲孔后增加一次视觉复检,将偏移超过0.3mm的裁片分拣出来,避免流入针车工序造成批量返工。
可落地的精度控制方法
- 首件三坐标检测:每批次前3件用影像仪测孔位,记录X/Y偏差趋势,而非只看单点。
- 模具寿命台账:每冲压5万次检查冲针刃口圆角,超过R0.02mm即更换。
- 张力补偿:在电脑针车程序中预设0.1-0.2mm的孔位补偿量,抵消材料回弹。
随着鞋面设计越来越依赖功能分区打孔,皮革冲孔机的精度控制已从“设备参数”转向“工艺系统能力”。把模具选型、材料特性、前后道协同纳入同一套公差链管理,才能让孔位精度真正稳定在±0.05mm以内。