电脑针车在帽檐缝制中的应用:自动化缝纫设备如何解决厚料与弧形缝纫难题
帽檐缝制一直是缝纫车间里公认的"硬骨头"。棒球帽、渔夫帽的帽檐通常由多层厚料叠加——外层布料、中间EVA或PU衬板、内层汗带,总厚度可达6-10mm。传统工业缝纫机在这种厚度下容易出现跳针、断线、针距不均,而帽檐本身的弧形走向又对操作工的送料手感提出很高要求。这也是为什么越来越多工厂开始用电脑针车替代普通平缝机来完成这道工序。
厚料缝纫的核心难点在哪
厚料缝纫不是简单调大针号就能解决的问题。当机针穿透多层复合材料时,针杆受到的阻力急剧上升,如果送布牙与压脚的配合不够精准,面料就会在针下"打滑"或"堆积",直接导致线迹歪斜。更麻烦的是,帽檐的弧形缝线要求设备在转弯时保持恒定的针距——手工操作时,工人往往需要减速、手动调整送料方向,效率低且一致性差。
电脑针车在这方面的优势体现在两个层面:伺服马达驱动的送布系统可以实时补偿阻力变化,保持针距稳定;程序化的缝纫路径则让弧形缝线不再依赖工人的手感,而是由设备按预设轨迹完成。
自动化设备如何解决弧形送料
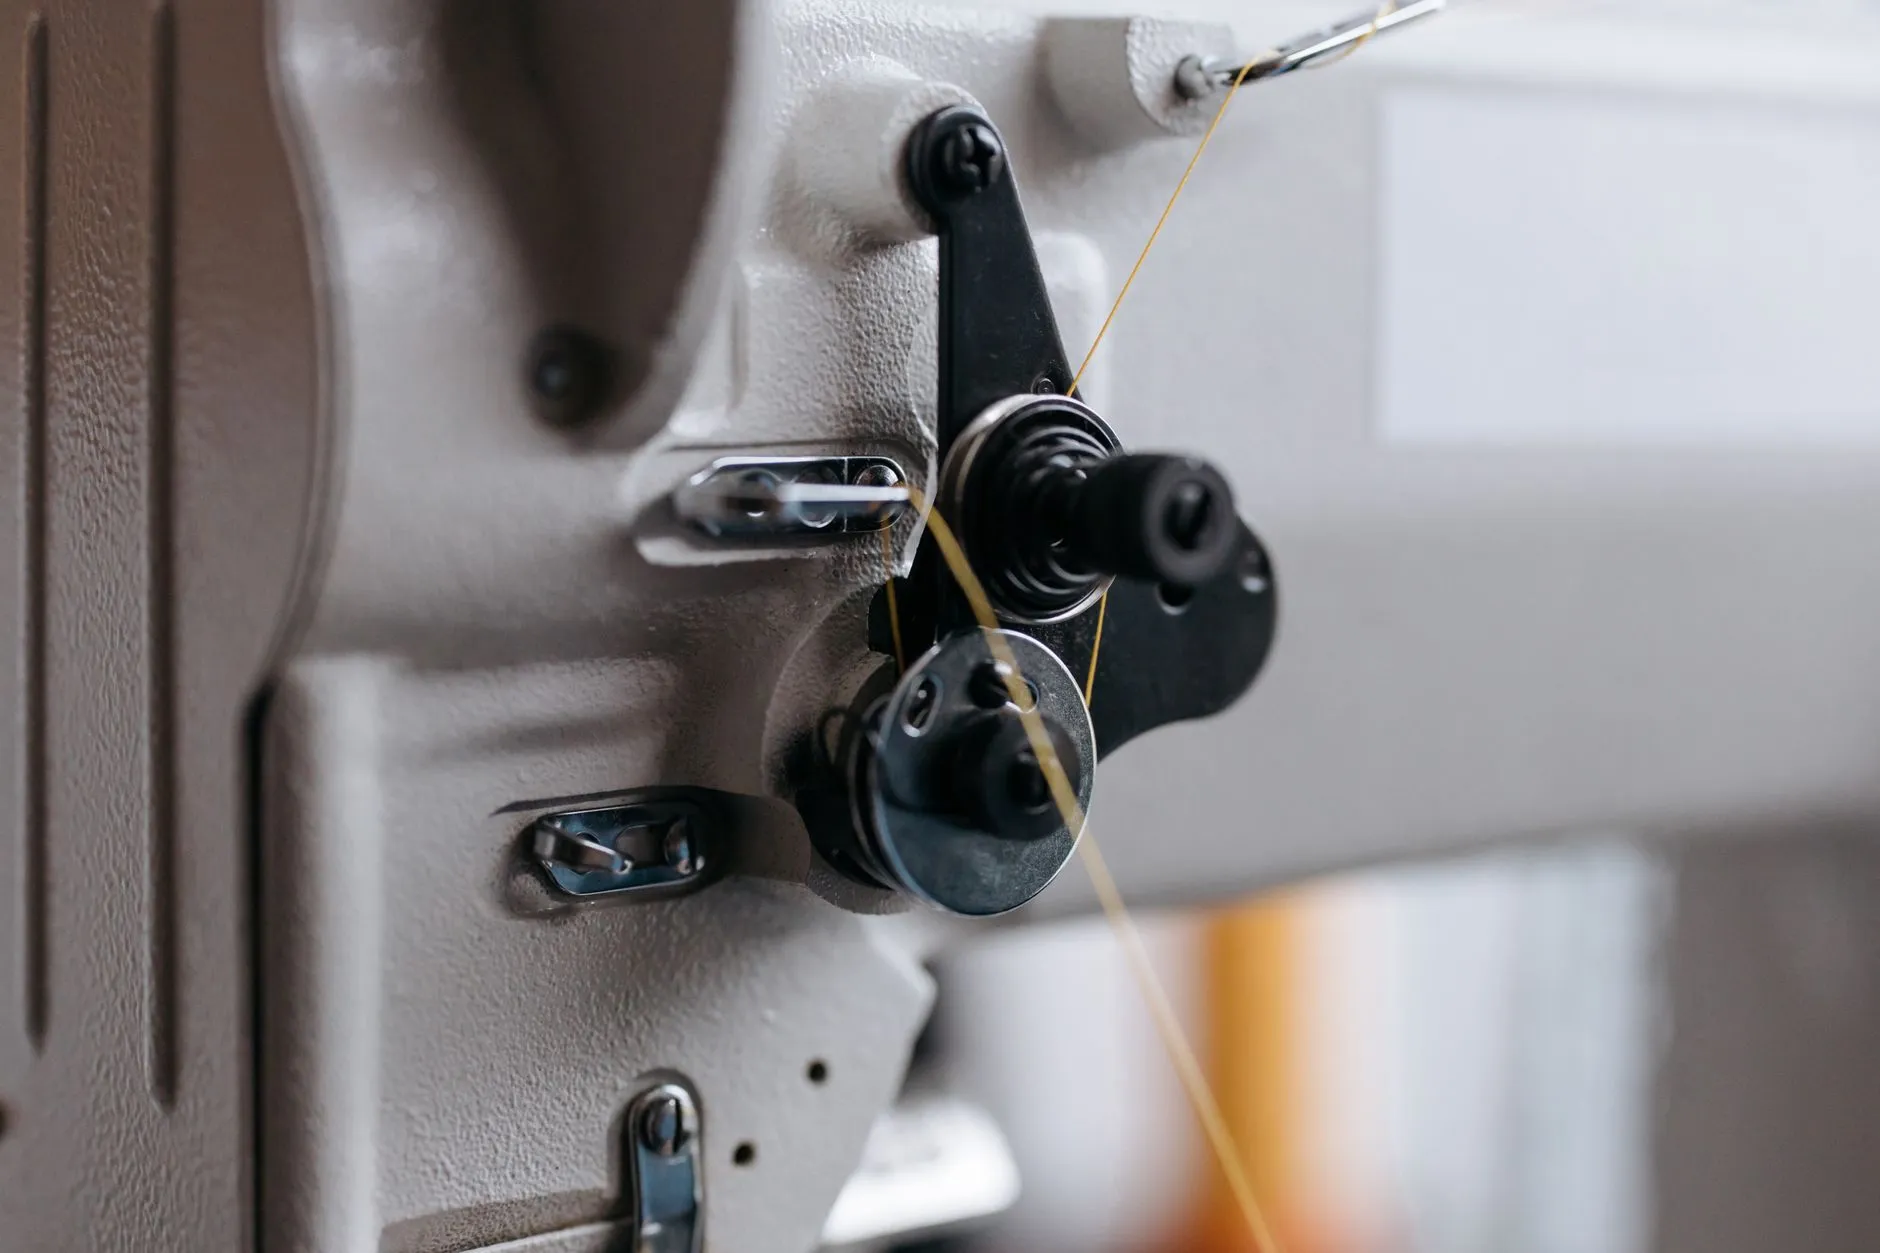
弧形缝纫的关键在于"差动送料"的精确控制。电脑针车通常配备步进马达驱动的上下送料机构,可以在缝纫过程中根据弧度自动调整送布量。具体来说:
- 针距补偿:转弯时内侧送布量自动减少,外侧增加,避免面料起皱
- 压脚压力动态调节:厚料区域增加压力,薄料区域减轻,防止压痕
- 缝速分段控制:弧顶区域降速至800-1200rpm,直线段可提升至2500rpm以上
实际操作中,工人只需将裁片放入模板,设备即可自动完成整圈帽檐缝纫。以金悦来服务的某帽类代工厂为例,引入电脑针车后,帽檐缝纫工序的返工率从12%降至3%以下,单件工时缩短约40%。
配套设备与工艺协同
帽檐缝制并不是孤立的工序。前道的皮革冲孔机用于帽檐衬板的定位孔加工,后道的电脑打钉机则完成帽扣或装饰铆钉的固定。如果冲孔精度不够,缝纫时孔位偏移会导致线迹扭曲;打钉位置偏差则影响成品外观。因此,整条产线的设备精度需要匹配。
另外,部分高端帽型会用到弯眉机来处理帽檐边缘的弧形包边,这种设备与电脑针车配合使用,可以完成从缝纫到包边的一体化流程。工艺协同的价值在于减少半成品搬运和二次定位误差。
选型时的几个实用建议
如果你的车间正在考虑用电脑针车替代传统设备,以下几点值得关注:
- 针杆行程:建议选择行程≥35mm的机型,确保能穿透8mm以上的厚料叠层
- 模板适配性:确认设备是否支持定制模板,帽檐弧度不同,模板需要对应调整
- 旋梭规格:厚料缝纫建议搭配大容量旋梭,减少换底线频率
- 与现有产线的兼容:如果已有皮革冲孔机和电脑打钉机,优先选择同一生态的设备,便于统一调试和维护
帽檐缝制从"靠手感"走向"靠程序",本质上是缝纫工艺标准化的一次升级。对于日产数千顶帽子的工厂来说,电脑针车带来的不仅是效率提升,更是品质一致性的保障。