工业缝纫机自动化升级:从传统针车到电脑花样缝纫机的技术演进
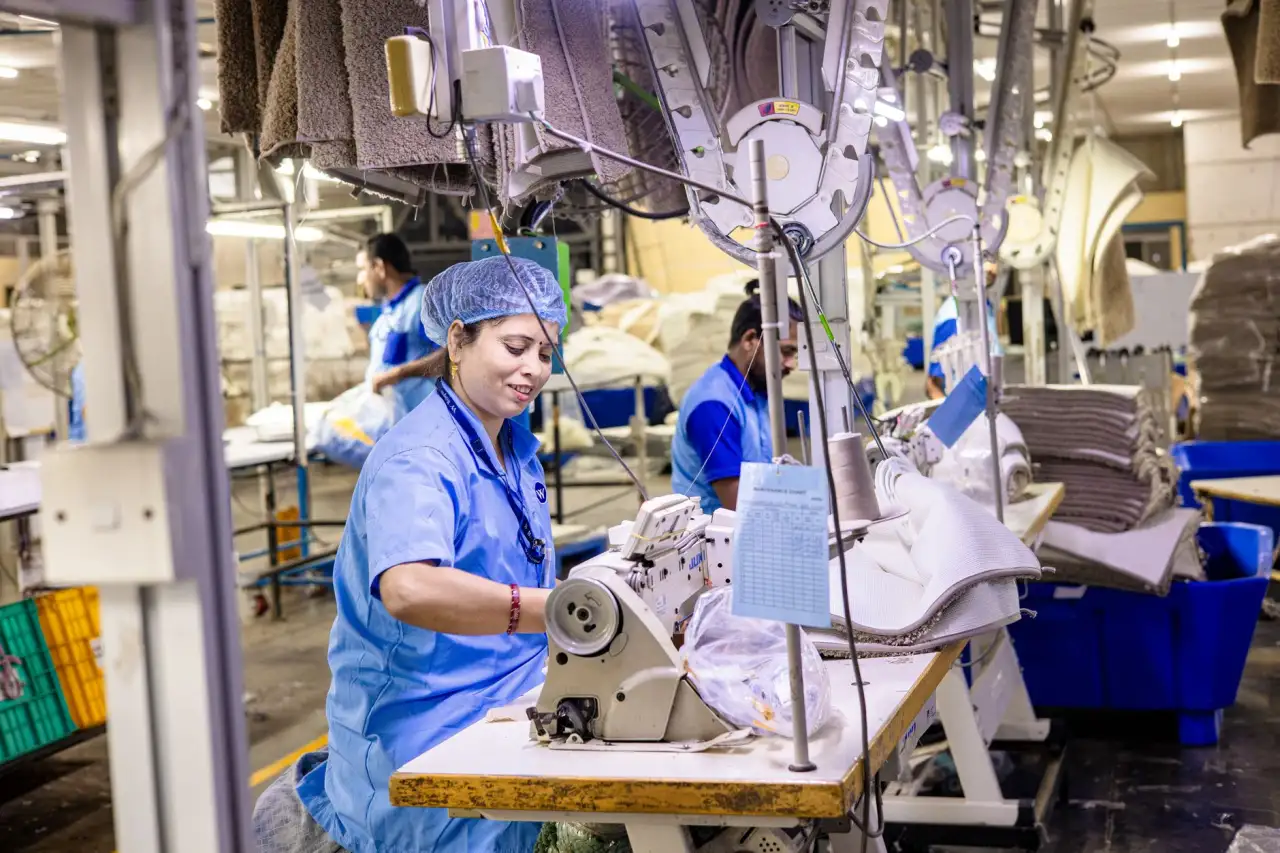
走进一家中型箱包或汽车内饰工厂,你会发现一个明显变化:传统针车工位正在减少,取而代之的是带有触摸屏和伺服系统的电脑针车。过去靠脚踏板控制转速、靠肉眼对位的作业方式,在精度要求0.1mm级的订单面前已显得力不从心。这种产线形态的迁移,本质上是工业缝纫机从纯机械结构向机电一体化演进的一个缩影。
为什么传统针车难以满足当下的生产节拍
传统工业缝纫机的核心是离合器电机与机械凸轮。转速靠脚感,针距靠齿轮比,花样靠凸轮组。问题在于:换款即换凸轮,调机时间动辄半小时以上;皮革、复合面料对针距一致性极敏感,人工踩踏的速度波动直接反映在线迹密度上。更关键的是,缝制只是工序链的一环,如果前道的皮革冲孔机和后道的电脑打钉机已经实现数控化,中间缝制环节的自动化短板就会被放大。
另一个容易被忽视的因素是招工结构。熟练针车工的平均年龄在上升,年轻人对高重复、高专注度的脚踏作业接受度低。设备端不升级,产能瓶颈只会从订单不足转向人力不足。
电脑针车与弯眉机的技术跃迁
电脑针车的底层逻辑是用伺服电机替代离合器,用步进电机驱动送料机构,用程序控制X-Y平台的运动轨迹。以花样缝为例,操作工只需在触摸屏上调用或编辑图案,电脑针车即可按预设路径完成缝制,针距精度可稳定在±0.05mm。对于汽车座椅、安全气囊等对线迹强度有严格标准的场景,这种一致性是机械凸轮难以达到的。
而在厚料与弧形缝制领域,弯眉机的自动化改造同样值得关注。弯眉机的难点在于缝纫路径呈三维曲面,传统机型依赖操作工的手腕配合。新一代弯眉机引入电子手轮与曲线跟随算法后,曲面缝制的良品率从82%左右提升到95%以上,尤其在鞋面、马鞍等皮革制品中表现突出。
自动化设备之间的协同逻辑
单机自动化只是第一步。真正提升效率的是工序间的数据贯通。例如:皮革冲孔机完成孔位加工后,孔距数据可直接导出给电脑打钉机,后者按坐标自动打钉,省去二次对位。缝制环节的工业缝纫机如果具备网络接口,也能接收前道工序的尺寸参数,自动调整针距和缝纫轨迹。
- 冲孔→打钉:坐标数据复用,减少人工对位误差
- 打钉→缝制:钉位避让逻辑写入缝纫程序,避免针撞钉
- 缝制→质检:线迹数据留档,实现单件可追溯
升级路径的现实建议
不是所有工厂都适合一步到位换全线电脑车。如果订单以简单直线缝为主、换款频率低,优先改造瓶颈工序更划算。判断标准可以看两个指标:换款调机时间占比和因线迹不良导致的返工率。前者超过15%,或后者超过5%,就说明自动化升级的投入产出比已经成立。
选型时注意一点:电脑针车、弯眉机、皮革冲孔机、电脑打钉机之间的通信协议是否开放。封闭系统的单机再快,也会在产线协同中变成数据孤岛。金悦来在服务客户过程中反复验证过一个经验——设备采购前先画出工序数据流图,比单纯比价更能避免后期改造成本。