电脑针车花样缝纫精度影响因素及工业缝纫机选型要点
在皮革制品与汽车内饰加工车间,经常能听到这样的抱怨:“同样的电脑针车,换一批料,线迹就歪了。”花样缝纫的精度,从来不是单一设备参数决定的,而是机械、电控、工艺与材料匹配度的综合结果。对于需要兼顾皮革冲孔机、电脑打钉机等多工序联动的产线而言,理解精度波动的根源,比盲目升级设备更重要。
哪些变量在“偷走”花样缝纫精度?
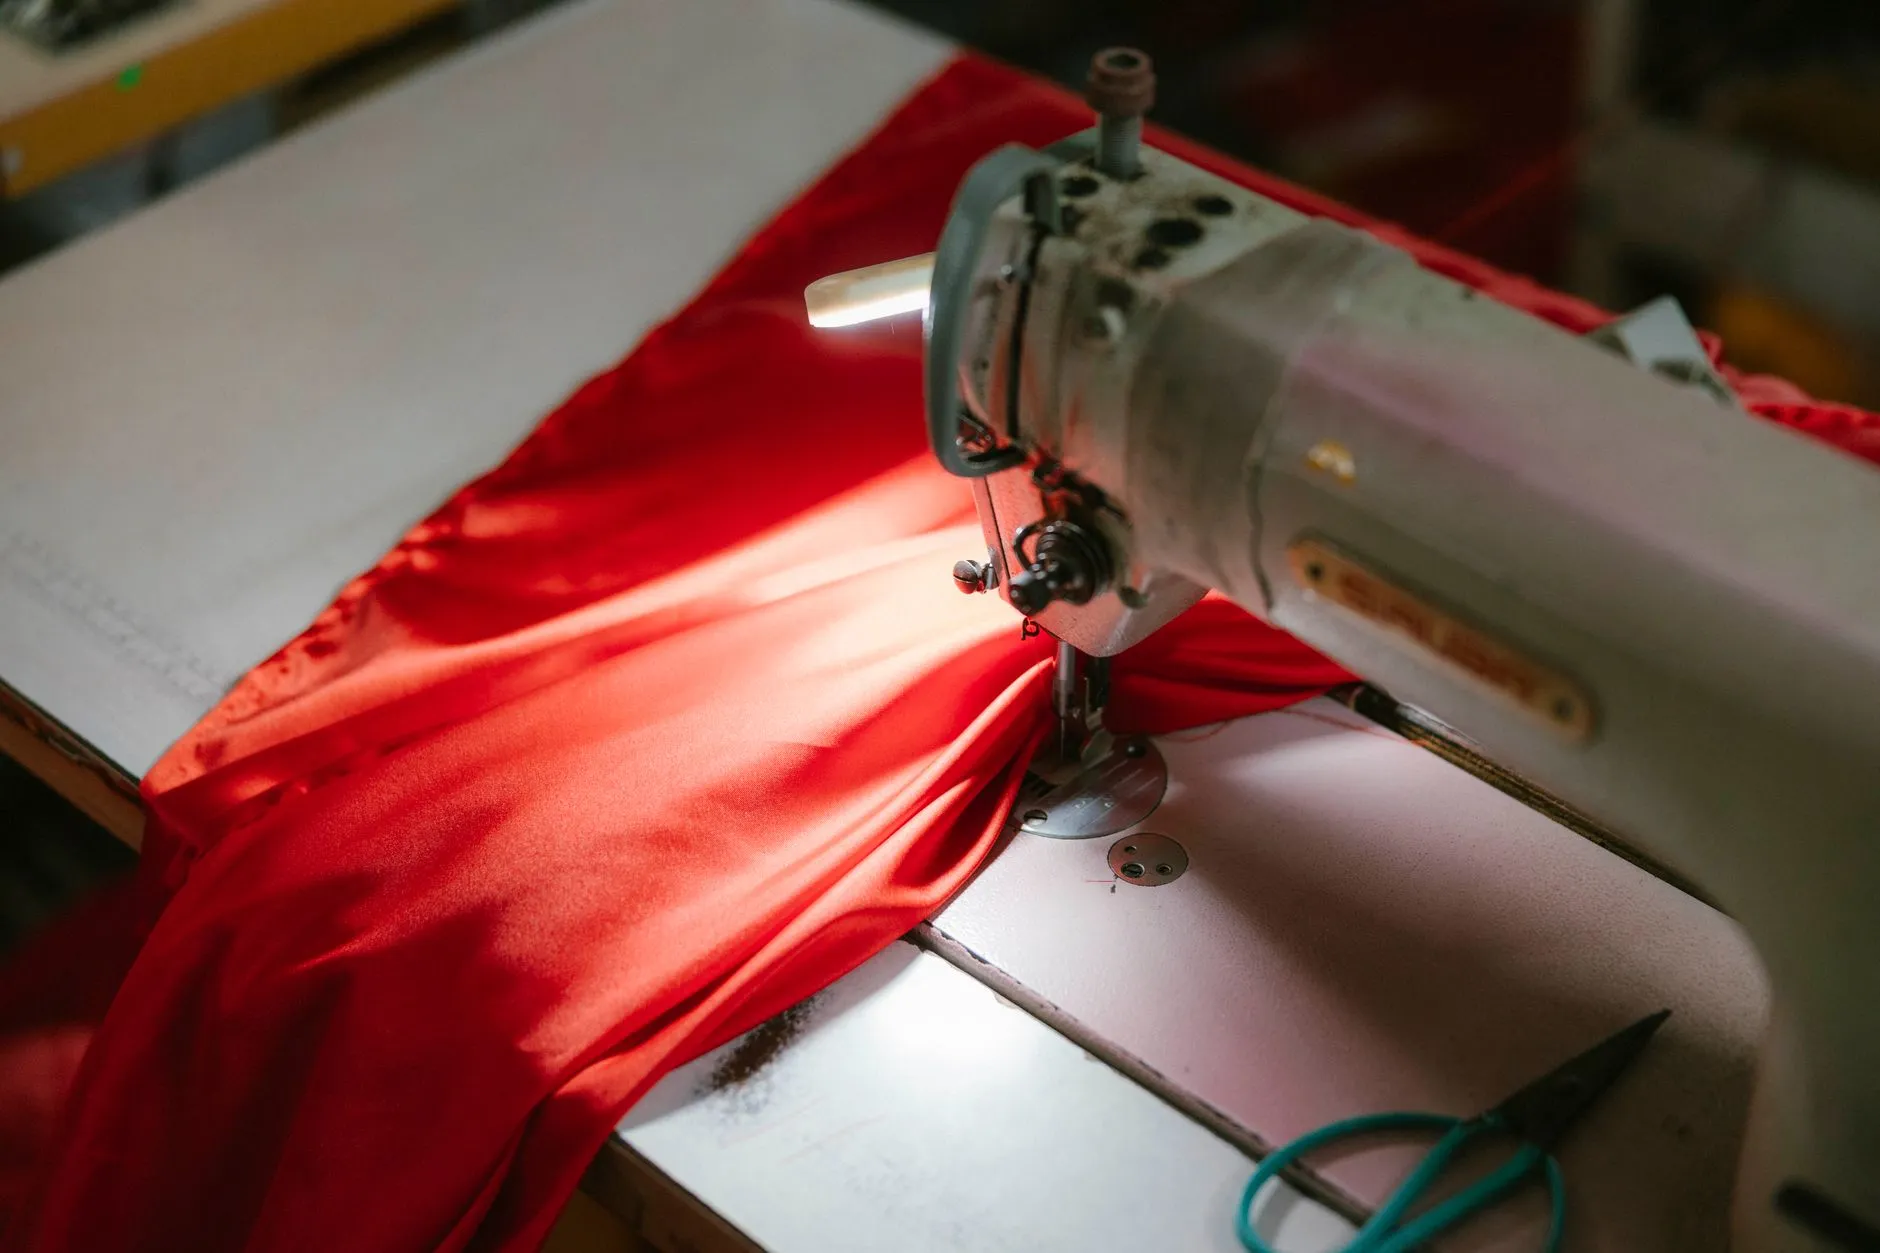
花样缝纫的核心在于X/Y轴步进电机或伺服电机对送料机构的精确驱动。当缝纫速度超过800rpm时,针杆与旋梭的配合误差会被放大,尤其在厚料急停急起时,皮带张力变化可能导致0.1mm级的偏移。另一个容易被忽视的因素是工业缝纫机的压脚压力——压力过大,皮革延展变形;压力过小,物料在高速下微滑。此外,旋梭与机针的间隙、挑线簧的行程,都会直接反映在花样轮廓的重复精度上。
从电控到机械:核心技术的匹配逻辑
目前主流电脑针车采用闭环步进驱动,理论上能补偿丢步,但实际表现取决于编码器分辨率与驱动算法的响应频率。以金悦来服务客户的经验看,当加工带有弯眉机预成型的弧形皮料时,建议将缝纫速度限制在600-700rpm,并开启“厚料模式”下的加速度缓变曲线。这一设置能减少因惯性带来的针距不均。同时,针杆行程与旋梭钩线时机需要根据皮革厚度重新校准——每增加1mm厚度,钩线相位角应微调2-3度。
值得注意的是,电脑打钉机与电脑针车共用一套运动控制平台时,若打钉工位的电磁阀干扰未做屏蔽,会导致缝纫轴脉冲指令丢失。这类跨设备干扰在老旧车间尤为常见。
工业缝纫机选型:别只看最高转速
选型时,采购人员容易陷入“转速越高越好”的误区。对于皮革、复合面料、汽车座椅等场景,应优先关注以下指标:
- 扭矩输出曲线:低速段(200-500rpm)的扭矩是否足够穿透多层皮革,而非标称最高转速。
- 针距重复精度:在额定速度下连续缝纫100个花样,测量首尾针迹偏差,应控制在±0.05mm内。
- 压脚交互控制:是否支持交替压脚或中压脚独立调节,这对经过皮革冲孔机加工后的硬边料尤为关键。
- 数据接口开放性:能否与MES或花样编辑软件无缝对接,减少换款时的调机时间。
实际选型中,建议带实际料样到设备商试缝。以金悦来测试标准为例:用三层1.2mm植鞣革叠加,缝制半径5mm的圆弧花样,连续运行30分钟,观察线迹是否出现周期性偏摆。若偏摆超过0.15mm,则说明旋梭与送料机构的动态匹配存在缺陷。
工艺协同带来的精度红利
把电脑针车放回产线看,前道皮革冲孔机的孔位精度会直接影响缝纫基准。若冲孔偏差达到0.2mm,缝纫时视觉定位系统会反复修正,反而降低节拍。合理的做法是:冲孔与缝纫共用同一套CAD坐标数据,并在弯眉机成型后增加一次激光投影对位。这样即便材料有批次差异,也能通过软件补偿维持最终轮廓精度。
从趋势看,带力觉反馈的电子压脚和AI线迹补偿算法正在进入中高端工业缝纫机。未来两年,花样缝纫的精度竞争将从机械精度转向“感知-补偿”闭环能力。对于同时使用电脑打钉机、皮革冲孔机的工厂,建立统一的工艺数据中台,会比单机升级带来更明显的良率提升。