皮革冲孔机与电脑打钉机协同作业:提升鞋面加工效率的自动化方案解析
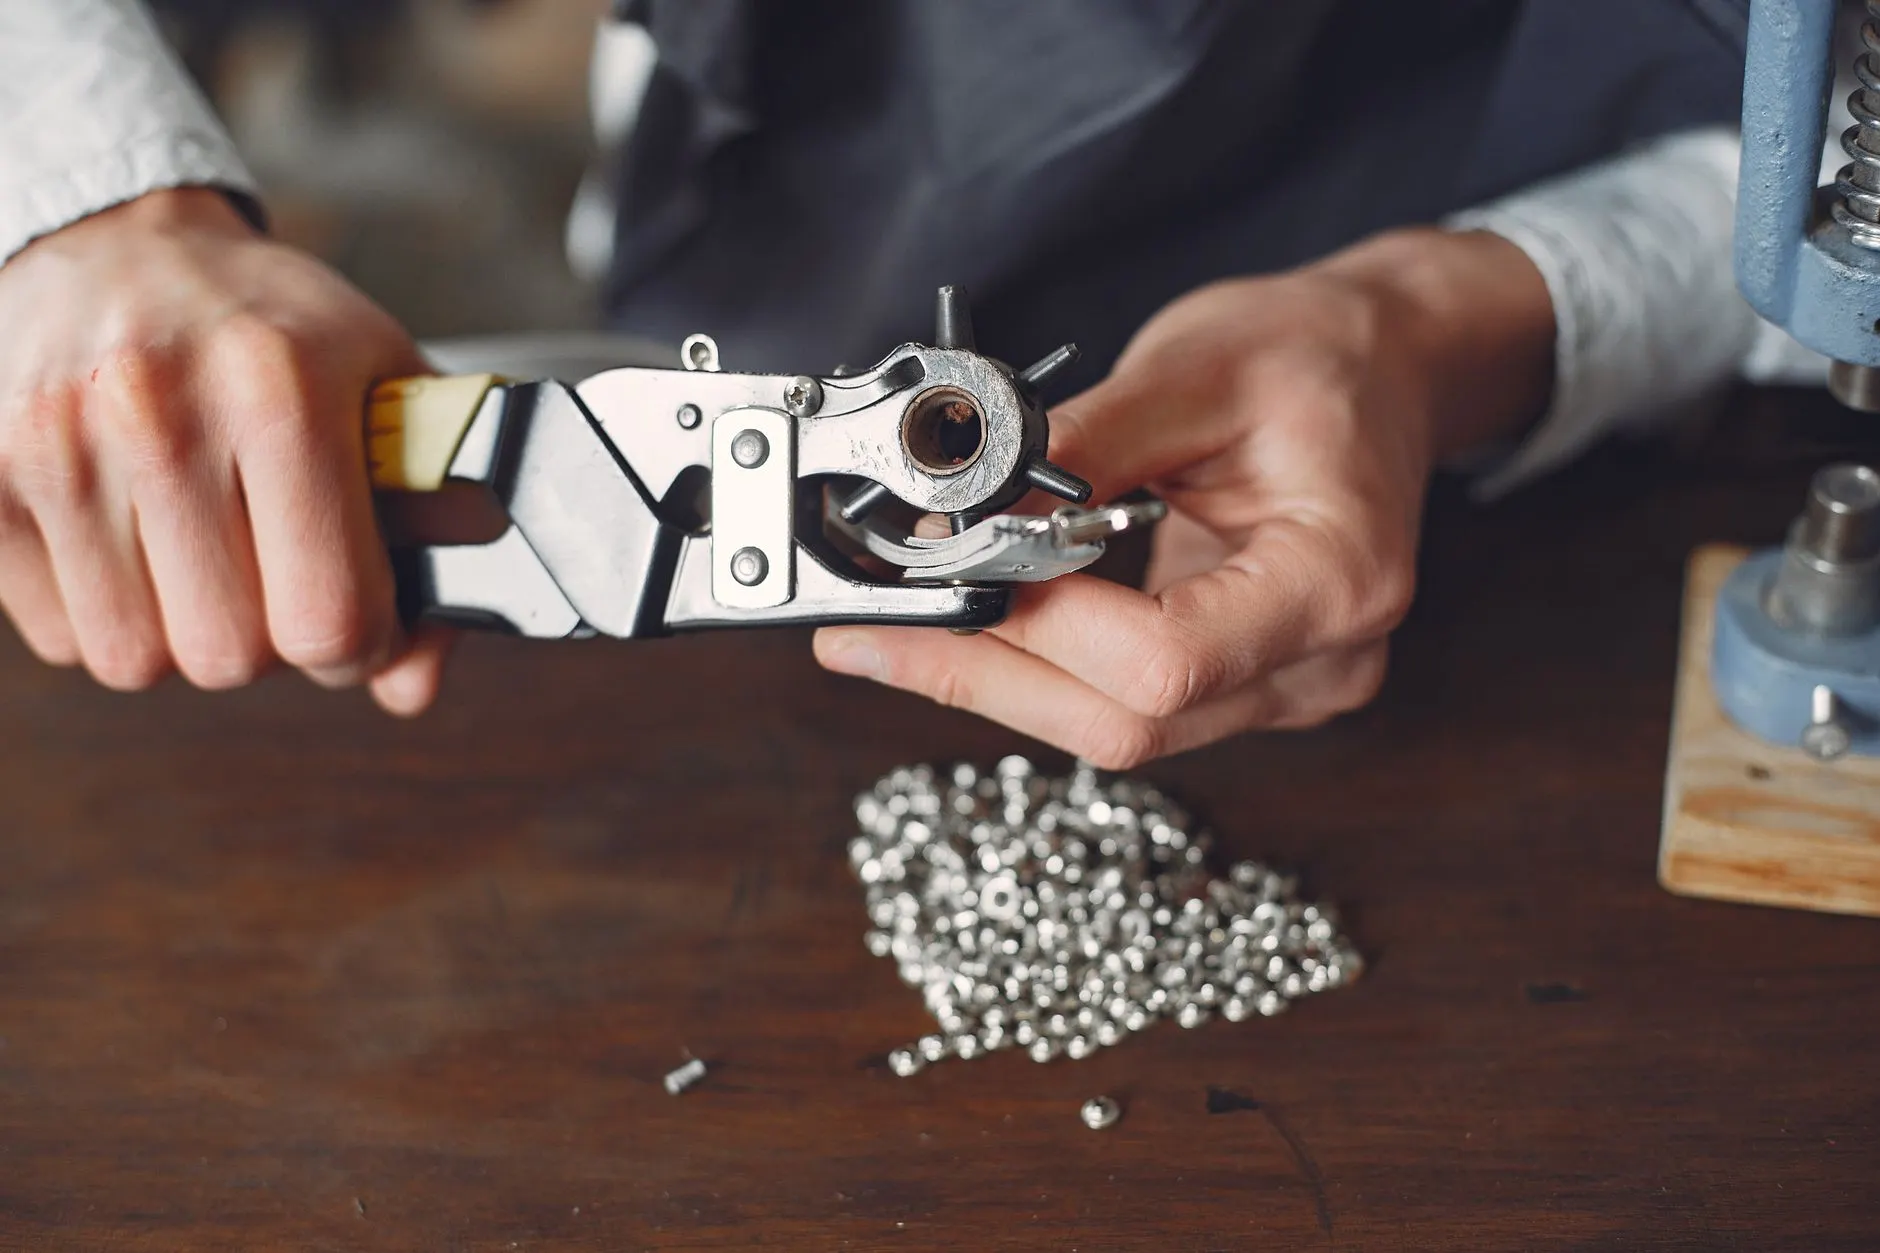
鞋面加工车间里,一台皮革冲孔机刚完成透气孔的阵列冲切,半成品被转到下一工位,等待电脑打钉机的装饰钉加固——这个衔接环节,过去往往依赖人工搬运和二次定位。如今,越来越多工厂开始将这两道工序串联成一条小型自动化线体。金悦来在服务客户的过程中发现,这类协同方案的落地效果,远比单机升级更明显。
为什么单机自动化仍解决不了效率瓶颈
不少工厂已经配备了高速皮革冲孔机和电脑打钉机,但设备之间的物料流转仍靠人工。问题出在定位基准不统一:冲孔以边缘为基准,打钉以中心线为基准,两次装夹的累积误差可达0.3-0.5mm。对于运动鞋鞋面这类对孔位和钉位配合精度要求高的产品,返工率居高不下。
更隐蔽的损失在于节拍。冲孔机单件耗时约12秒,打钉机约18秒,看似匹配,但人工搬运和重新对位往往额外消耗8-10秒。一天按800双计算,仅衔接环节就浪费近2小时产能。
协同作业的技术核心:基准统一与节拍匹配
解决思路并不复杂——让两台设备共享同一套视觉定位数据。具体做法是:皮革冲孔机完成冲切后,CCD相机拍摄实际孔位,将坐标偏移量实时传给电脑打钉机的数控系统。打钉机根据偏移量自动补偿钉位,无需二次装夹。
这里的关键参数是通讯延迟和补偿精度。目前主流方案采用EtherCAT总线,延迟可控制在2ms以内;补偿算法则需匹配皮革的弹性形变特性——比如PU革和真皮的回弹率差异,会影响孔位偏移的预测模型。
- 视觉定位:冲孔后即时拍照,提取孔心坐标
- 数据映射:将孔位坐标转换为打钉机的运动指令
- 动态补偿:根据材料批次自动调整补偿系数
金悦来技术团队在调试中发现,当电脑针车也接入同一数据链时,后续的缝纫工序可以复用孔位信息,省去再次定位。这对需要多工序配合的复杂鞋面尤其有价值。
与传统流水线的对比:不只是省人
传统布局下,冲孔、打钉、缝纫各自独立,半成品在工位间周转。协同方案将这三道工序的定位数据打通后,换款时间从原来的40分钟压缩到12分钟左右——因为新鞋型的孔位和钉位数据可以直接从CAD导入,无需逐台设备重新示教。
另一个容易被忽视的收益是弯眉机的联动。弯眉工序对鞋面边缘的孔距敏感,如果冲孔数据能提前共享,弯眉机可以自动调整进料角度,减少手工修边。目前已有客户在金悦来的建议下,将弯眉机纳入同一控制网络。
落地建议:从单点改造到产线协同
如果预算有限,不必一次性替换所有设备。可以先在皮革冲孔机和电脑打钉机之间加装一套视觉中转模块,验证数据链的稳定性。运行2-3周后,再决定是否接入工业缝纫机或电脑针车。
需要留意的细节包括:皮革批次更换时重新标定补偿参数;打钉机的钉仓容量与冲孔节拍的匹配;以及数据链的容错机制——单台设备故障时,能否快速切换回人工模式。这些看似琐碎的环节,往往决定协同方案的实际可用性。