数控皮鞋冲孔机选型指南:如何匹配不同皮革材质与孔型需求
鞋厂换季打样时,最怕冲孔环节拖后腿——同一批订单里,牛皮帮面要冲菱形孔、羊皮内里要冲细圆孔、超纤材料还要冲不规则异形孔。如果皮革冲孔机的选型不对,轻则孔缘发毛、重则材料撕裂,返工率直接吃掉利润。金悦来在服务制鞋企业时发现,选型的核心不在于机器贵不贵,而在于冲孔方式、压力控制和模具系统能否与你的皮革材质、孔型需求精确匹配。
冲孔方式决定适用材质边界
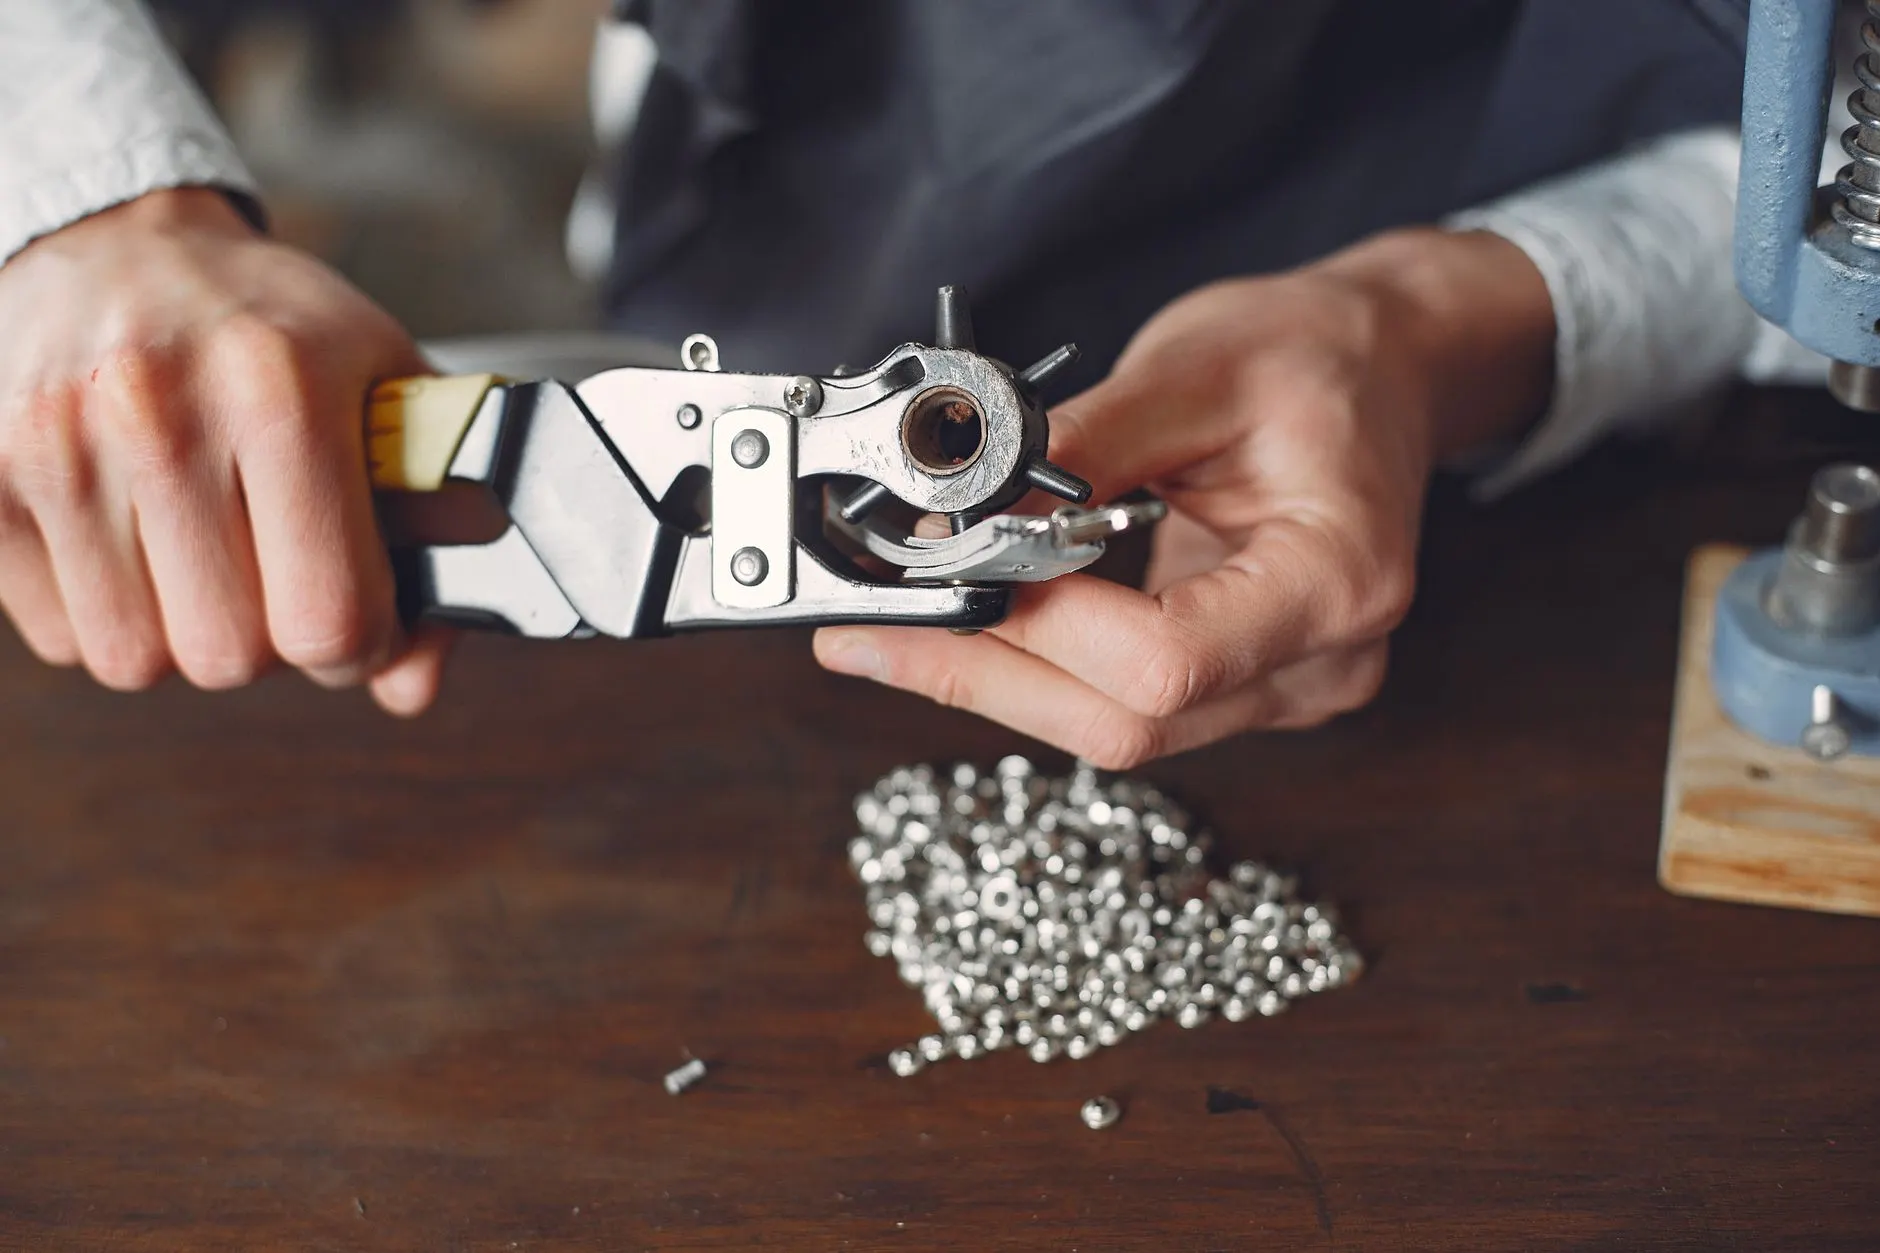
目前市面主流的皮革冲孔机分机械冲压式和激光式两大类。机械冲压依靠上下模对压,适合厚度0.8-3.0mm的天然皮革,孔缘整齐、效率高,但对模具精度要求苛刻。激光式无需开模,适合超纤、PU等合成材料的小批量异形孔加工,热影响区控制在0.1mm以内才不会焦边。
值得注意的是,许多工厂在冲孔后还需配套电脑打钉机完成装饰钉固定,或通过电脑针车进行帮面缝合。冲孔定位精度如果达不到±0.15mm,后续工序的累积误差就会导致钉位偏移、缝线不齐。
按材质与孔型匹配参数的实操方法
金悦来技术团队建议按以下维度逐项对照选型:
- 天然皮革(牛皮/羊皮):优先选机械冲压式,冲头硬度需达HRC58-62,冲孔速度控制在120-180孔/分钟,避免高速摩擦生热导致皮面变色
- 超纤/PU合成革:激光式或超声波冲孔更合适,功率30-60W可调,脉冲频率影响孔壁光滑度
- 孔型复杂度:圆孔、椭圆孔用标准模具即可;菱形、六角形、异形孔需定制模具,模具间隙取材料厚度的8%-12%
- 孔径范围:0.5-2mm小孔建议激光;3-15mm中大孔机械冲压效率更高
实际操作中还有一个容易被忽略的环节:冲孔后的边缘处理。部分高端鞋款要求孔缘涂边油或热压封边,这时冲孔机的出料定位精度直接决定后续工业缝纫机能否沿孔缘精准走线。金悦来的经验是,冲孔与缝纫的定位基准统一用同一套CAD坐标数据,误差可压缩到0.05mm以内。
数据对比:不同方案的效率与成本
以日产3000双鞋帮面的中型工厂为例,三种典型配置的对比数据如下:
- 机械冲压+定制模具:设备投入约8-12万,模具费2000-5000元/套,换模时间15-25分钟,适合大批量稳定订单
- 激光冲孔+振镜系统:设备投入15-25万,无模具费,换款只需切换程序(约2分钟),适合多品种小批量
- 超声波冲孔:设备投入10-18万,适合中等厚度合成材料,孔缘自动封边无需后处理
从综合成本看,月产量超过5万双的工厂,机械冲压方案的单孔成本可低至0.003元;而月产量不足1万双、款式频繁切换的工厂,激光方案的综合效率反而高出40%以上。搭配弯眉机处理鞋面弧形边缘时,冲孔工序的前置精度会直接影响弯眉成型的贴合度。
选型的底层逻辑其实很清晰:先锁定材质范围和孔型精度要求,再倒推冲孔方式与模具系统,最后核算换款频率与产能的平衡点。金悦来建议在采购前用实际皮料做至少3组打样测试,重点观察孔缘毛刺率、连续冲压200次后的模具磨损量,以及换款时的调机时间。这些数据比设备参数表更能说明问题。