皮革冲孔机加工精度影响因素及工艺优化方向分析
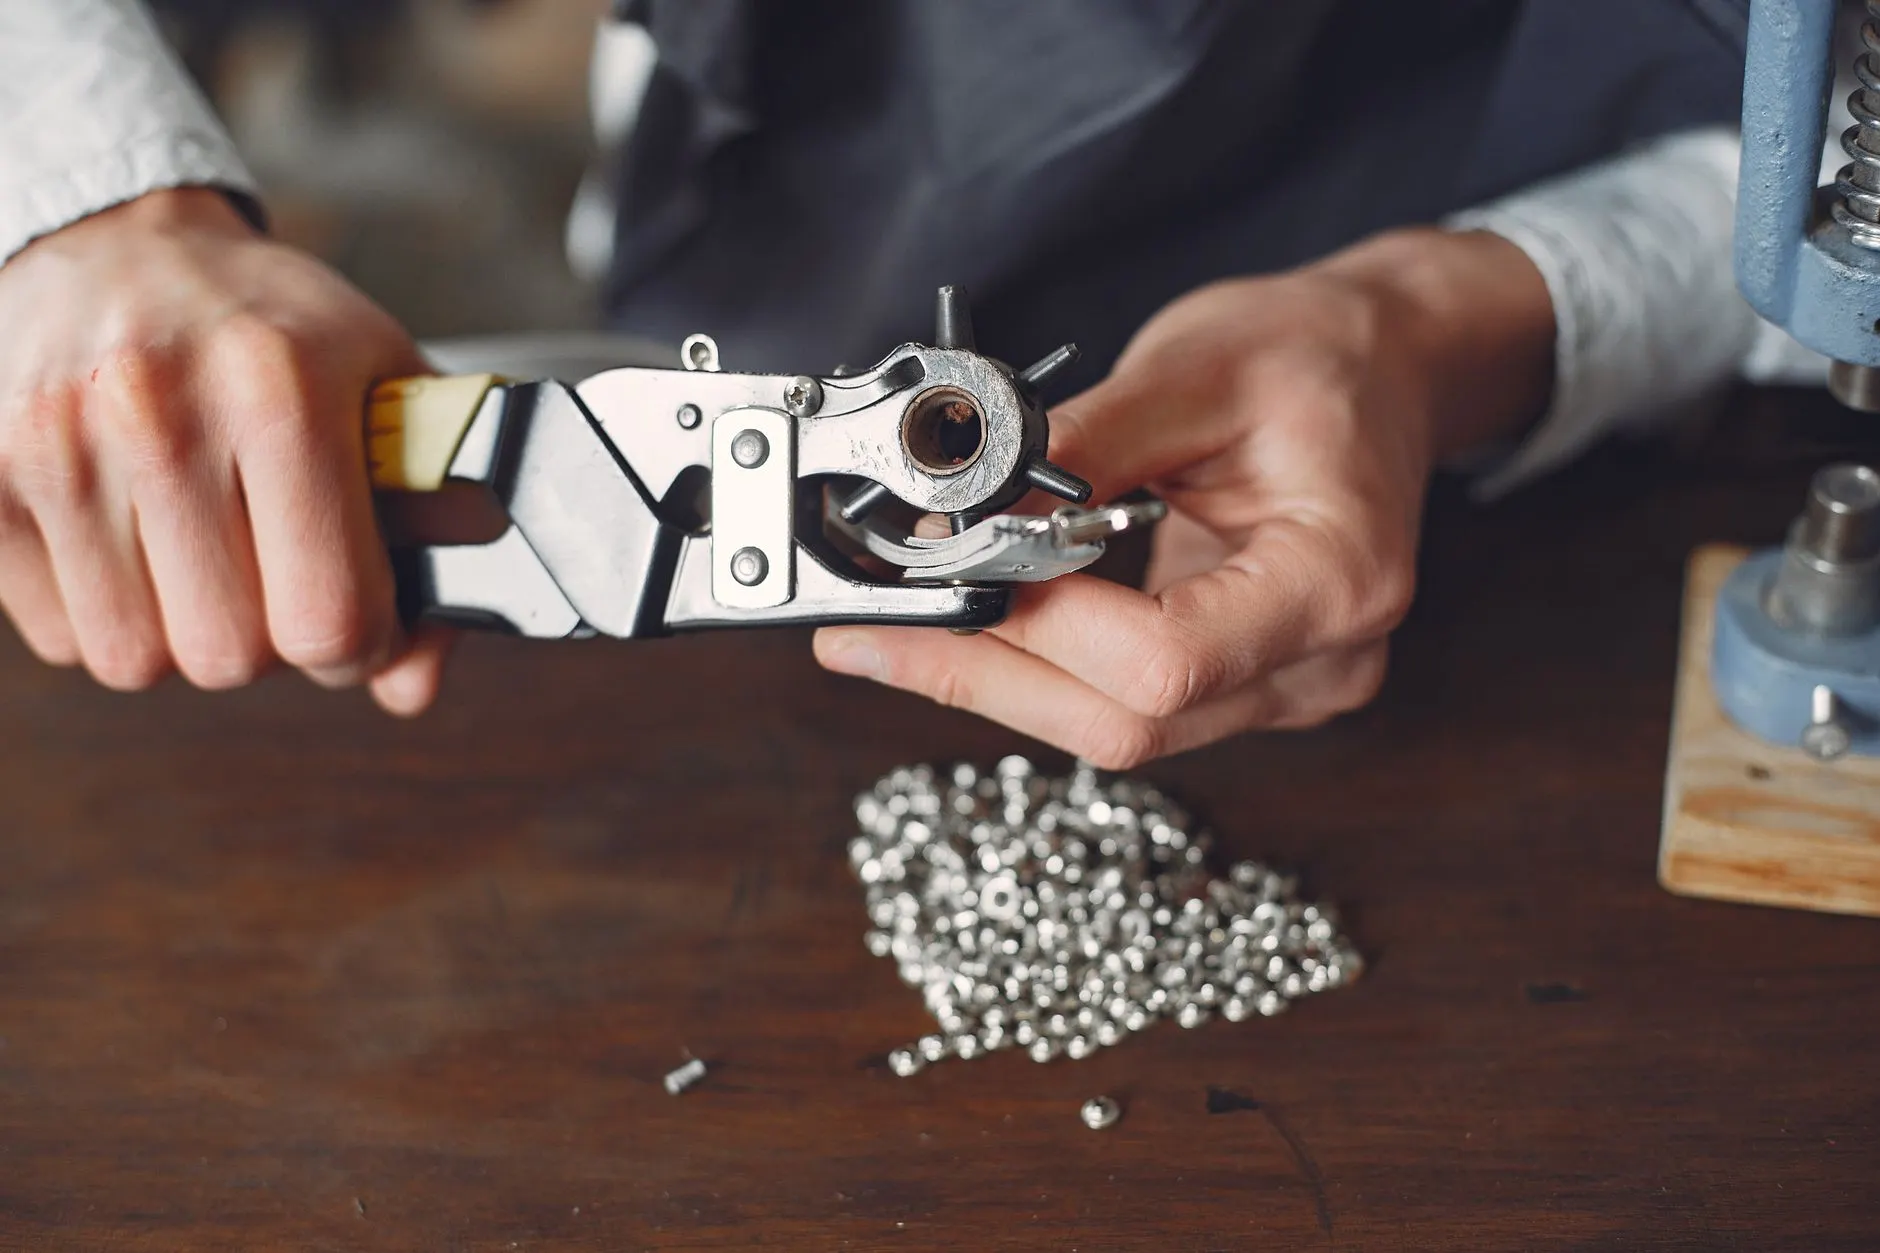
皮革冲孔机的加工精度直接决定了下游箱包、鞋面、汽车内饰等产品的孔位一致性和材料利用率。不少工厂在设备验收时发现样件合格,量产时却频繁出现孔距偏移、孔径超差或边缘发白,问题往往不在单一环节,而是机械、模具、控制与工艺参数多因素耦合的结果。理解这些因素的作用机理,才能找到可落地的优化路径。
精度波动的三个隐性来源
行业调研数据显示,皮革冲孔工序的尺寸不良中,约六成源于送料与定位系统,而非冲头本身。皮革属于柔性材料,厚度公差、回弹率和表面摩擦系数都会影响夹持后的实际位置。当皮革冲孔机的送料辊压力不足或编码器分辨率偏低时,0.1mm级的累积误差在连续冲裁中会被放大。
模具间隙与刃口磨损是第二类来源。冲头与凹模的间隙通常按材料厚度的5%~8%选取,间隙过大会产生撕裂断面,过小则加剧刃口磨损,孔壁出现二次剪切。第三类则来自机架刚性——冲裁瞬间的反作用力若引起横梁微变形,孔位精度便随冲次漂移。
从单机精度到系统协同
当前中高端皮革冲孔机普遍采用伺服送料配合视觉纠偏,重复定位精度可控制在±0.05mm以内。更值得关注的是产线层面的协同:冲孔后的工序若涉及电脑针车缝合或电脑打钉机铆合,孔位基准必须与缝纫、打钉的模板坐标统一,否则单机再准也难保证成品装配质量。部分工厂已将冲孔、缝制、打钉纳入同一套CAD/CAM数据链,用统一基准点下发加工文件,减少人工对位带来的偏差。
在厚料与多层复合皮革场景中,工业缝纫机与弯眉机的配合也影响冲孔工艺的排布逻辑——弯眉机成型的弧线区域需要预留冲孔避让带,这要求工艺人员在排版阶段就完成跨工序的干涉校验。
工艺优化的四个可执行方向
- 参数固化:按皮革种类(头层牛皮、PU、超纤)建立冲裁压力、保压时间、送料速度的参数库,换料时调用而非现场试调。
- 模具寿命管理:建立冲次计数与刃口研磨周期台账,间隙值随磨损动态补偿。
- 在线检测:在冲孔工位后加装CCD抽检模块,对首件与每500冲次进行孔距复核。
- 基准统一:冲孔、电脑针车、电脑打钉机共用一套模板坐标系,减少工序间二次定位。
这些措施的成本并不高,难点在于把参数、模具、检测数据串成可追溯的闭环。金悦来在服务客户的过程中发现,落实参数固化与模具台账两项,孔位不良率通常可下降三成以上。
应用前景
随着柔性材料加工向小批量多品种演进,皮革冲孔机的精度竞争正从机械精度转向"数据精度"——谁能把冲孔、缝制、打钉、弯眉成型的数据链打通,谁就能在换款效率与一次合格率上建立优势。对设备使用方而言,选型时除了看定位精度指标,更要考察设备与电脑针车、电脑打钉机等后续工序的数据接口能力,这才是精度真正落地的保障。