皮革冲孔机与数控皮鞋冲孔机的工艺差异及选型要点解析
皮革冲孔机与数控皮鞋冲孔机的工艺差异及选型要点解析
在皮鞋与皮具制造车间里,冲孔工序的精度直接决定成品的档次感。不少工厂在设备升级时纠结于传统皮革冲孔机与数控皮鞋冲孔机的取舍——两者看似都完成"打孔"动作,实际在传动结构、孔位控制逻辑和适配工艺上存在本质区别。选错设备,轻则换模频繁拖慢产线,重则孔距累积误差导致鞋面拼接错位。
一、传动与控制逻辑的分野
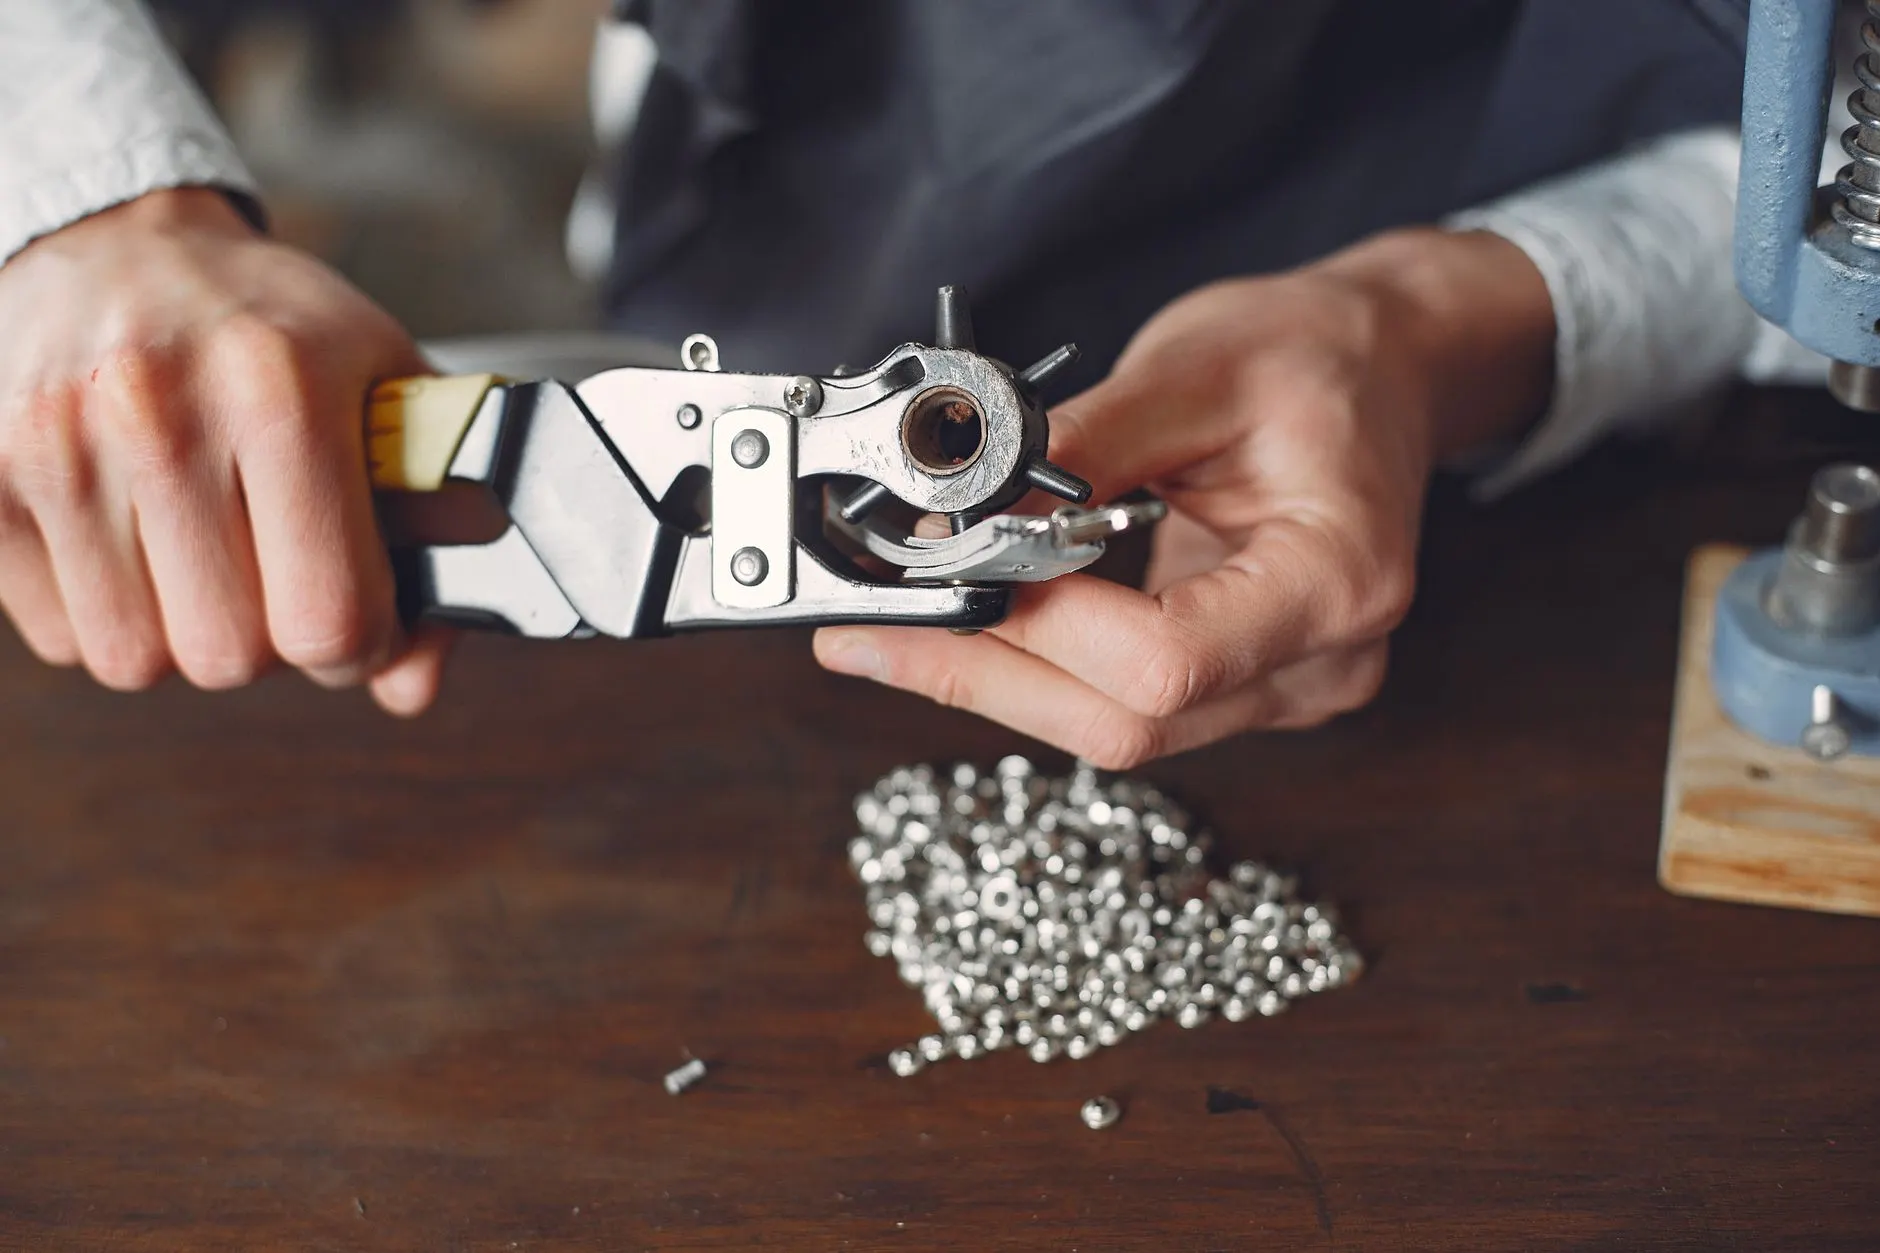
传统皮革冲孔机多采用气动或机械凸轮驱动,冲头行程固定,孔位依赖靠模、标尺或人工对位。操作师傅的经验值占比高,一批鞋面冲下来,首件与末件的孔位偏移量常在0.3~0.5mm之间波动。数控皮鞋冲孔机则把X-Y工作台交给步进或伺服电机驱动,配合CAD/CAM软件直接读取鞋面排版图,孔距重复精度可控制在±0.05mm以内。这个差距在冲制透气孔阵列、装饰性花孔时尤为明显——数控机型能保证每只鞋的孔群位置一致,而传统机需要靠熟练工逐件校准。
值得留意的是,数控机型的优势并非无条件成立。当鞋面材料为厚植鞣革或复合多层料时,冲头下压的瞬间材料回弹量不同,若设备未配置压力闭环反馈,孔位精度反而可能被材料变形抵消。这也是部分老厂仍保留机械冲孔机做粗加工的原因。
二、模具适配与换款效率
换款效率是选型的第二道分水岭。传统皮革冲孔机换一款鞋面通常需要拆卸整套冲模、重新对刀,耗时20~40分钟;数控机型通过调用程序文件切换孔群图案,换模仅涉及冲头组件的快换,时间压缩到5~10分钟。对于小批量多品种的订单结构,这个差异直接反映在设备综合效率上。
不过数控机型对模具的标准化程度要求更高。冲头直径、间距若未按系列化设计,程序切换后仍需人工微调。建议选型时确认设备厂商是否提供配套的快换模架系统,而非只关注主机参数。
三、与产线其他工序的衔接
冲孔从来不是孤立工序。鞋面冲孔后的钉扣、缝纫环节,若与电脑打钉机、电脑针车的节拍不匹配,单机精度再高也形不成产能。实际排线时,数控冲孔机的出料节奏应与电脑打钉机的送料周期对齐,否则中间在制品堆积,反而掩盖了设备优势。部分工厂将冲孔与工业缝纫机的缝制单元做U型布局,冲孔后直接流入缝纫工位,减少搬运等待——这种衔接方式对数控机型的程序化出料更友好。至于鞋面边缘的装饰性弯弧冲切,弯眉机与冲孔机的工序顺序也需提前规划,避免冲孔后再上弯眉机造成孔位拉伸变形。
案例参考:某女鞋代工厂将原有4台气动冲孔机替换为2台数控皮鞋冲孔机后,透气孔阵列的返修率从6%降至1.2%,但初期因未同步调整电脑打钉机的送料节拍,产线在制品积压了两周才理顺。设备选型的账,要算到整条产线节拍上才算数。
选型落点
大批量单一款式、孔型简单的订单,传统皮革冲孔机的投入产出比依然成立;多品种小批量、孔位精度要求高的鞋面,数控机型更值得投入。关键在于先梳理自身订单结构与产线衔接方式,再对照设备的重复精度、换模时间和模具标准化程度做决策,而非单纯比较报价单上的数字。