电脑针车花样缝纫精度影响因素及工业缝纫机选型参考
电脑针车花样缝纫精度的核心变量
花样缝纫的精度并非单一因素决定,而是送料系统、针杆机构、电控算法与面料特性四者耦合的结果。以电脑针车为例,步进电机驱动的X-Y送料台重复定位精度通常在±0.05mm以内,但实际缝纫中因面料摩擦系数差异,位移偏差可能放大到0.1-0.3mm。皮革类材料尤其敏感——厚度超过2.5mm的植鞣革,针迹偏移量会比薄料高出约40%。这也是为什么高端皮具产线往往将皮革冲孔机与电脑针车配合使用:先冲定位孔再缝纫,用物理基准补偿送料误差。
影响精度的关键工艺环节
送料与夹持的匹配逻辑
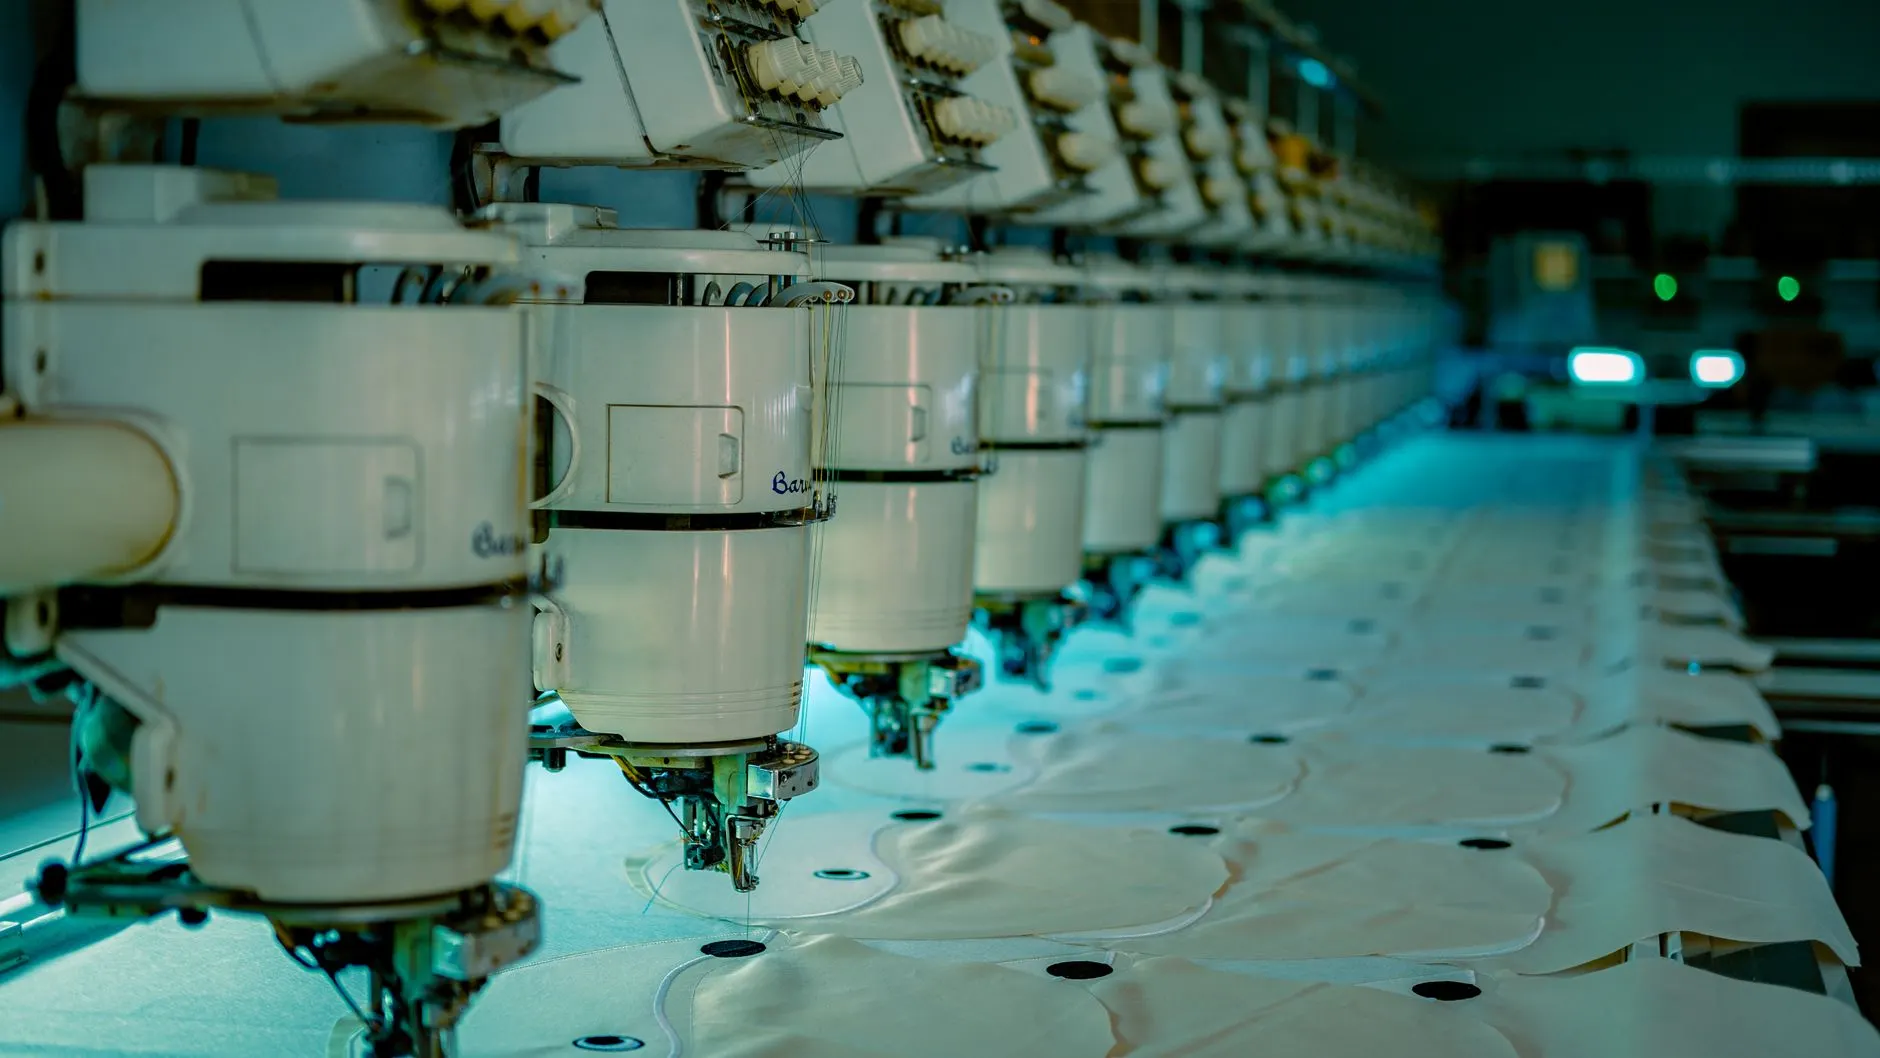
花样缝纫的图案复杂程度直接决定夹具方案。简单线迹可用标准压脚,但涉及圆弧、尖角或密集回针时,需改用同步压脚或滚轮压脚。同步压脚的上下送料比通常设定为1:1至1:1.2,皮革件建议取上限,减少层间滑移。工业缝纫机的针距调节精度同样关键——机械式机型针距误差约±0.3mm,而电脑针车的电子针距可控制在±0.05mm,这是花样缝纫首选电脑机型的原因之一。
针杆与旋梭的时序配合
旋梭勾线时机偏差超过5°就会引发跳针或线迹松散。高精度工业缝纫机采用伺服直驱+绝对值编码器,转速在200-5000rpm区间内,勾线相位波动小于2°。实际生产中,缝纫皮革制品时建议将转速控制在2500rpm以下,配合防热融针使用,避免针温过高导致PU涂层熔化粘连。弯眉机的弯针成型工序若在缝纫前完成,需注意弯针弧度与缝线走向的一致性,否则花样转角处易出现堆积。
选型参考与产线协同
选购工业缝纫机时,建议按以下维度逐项比对:
- 电控平台:步进电机方案成本低但高速精度衰减明显,混合伺服方案在3000rpm以上仍能保持稳定针距,适合花样复杂的电脑针车需求。
- 针杆行程与压脚提升量:缝制多层皮革时,压脚提升量需≥10mm,针杆行程匹配厚料机型(通常5-6mm),否则过厚料层会顶针。
- 与前后工序的节拍衔接:若产线中电脑打钉机负责五金件固定,缝纫工位应预留打钉避让区,花样程序里设置暂停指令,避免机针与钉件干涉。
皮革冲孔机的冲孔间距精度建议与电脑针车的花样坐标系对齐,公差带控制在±0.1mm以内,可实现冲缝一体化定位。
常见问题排查
花样缝纫中转角处针迹堆积是最常见的问题,多因X-Y轴减速曲线设置过陡。可在电控参数中将转角减速比从默认值下调15%-20%。另一个高频问题是薄料起皱,根源往往是送料牙高度不当——送料牙高出针板0.8-1.0mm为宜,过高会顶起面料造成波浪纹。若使用弯眉机做预处理弯折,弯折线需与缝纫基准线重合,偏移超过0.5mm即影响外观直线度。
设备选型没有万能解,把面料特性、花样复杂度与产线节拍三者对齐,才是精度与效率的平衡点。