数控皮革冲孔机与电脑打钉机在皮鞋成型工艺中的协同应用解析
皮鞋成型车间的工艺排布,往往决定了整条产线的节拍与良率。过去几年,越来越多的工厂开始把皮革冲孔机与电脑打钉机放进同一条成型线里协同作业,而不是像早期那样分散在独立的工序间。这背后既有鞋型复杂度提升的推动,也有对人工依赖度下降的现实考量。
为什么单机作业逐渐"不够用"
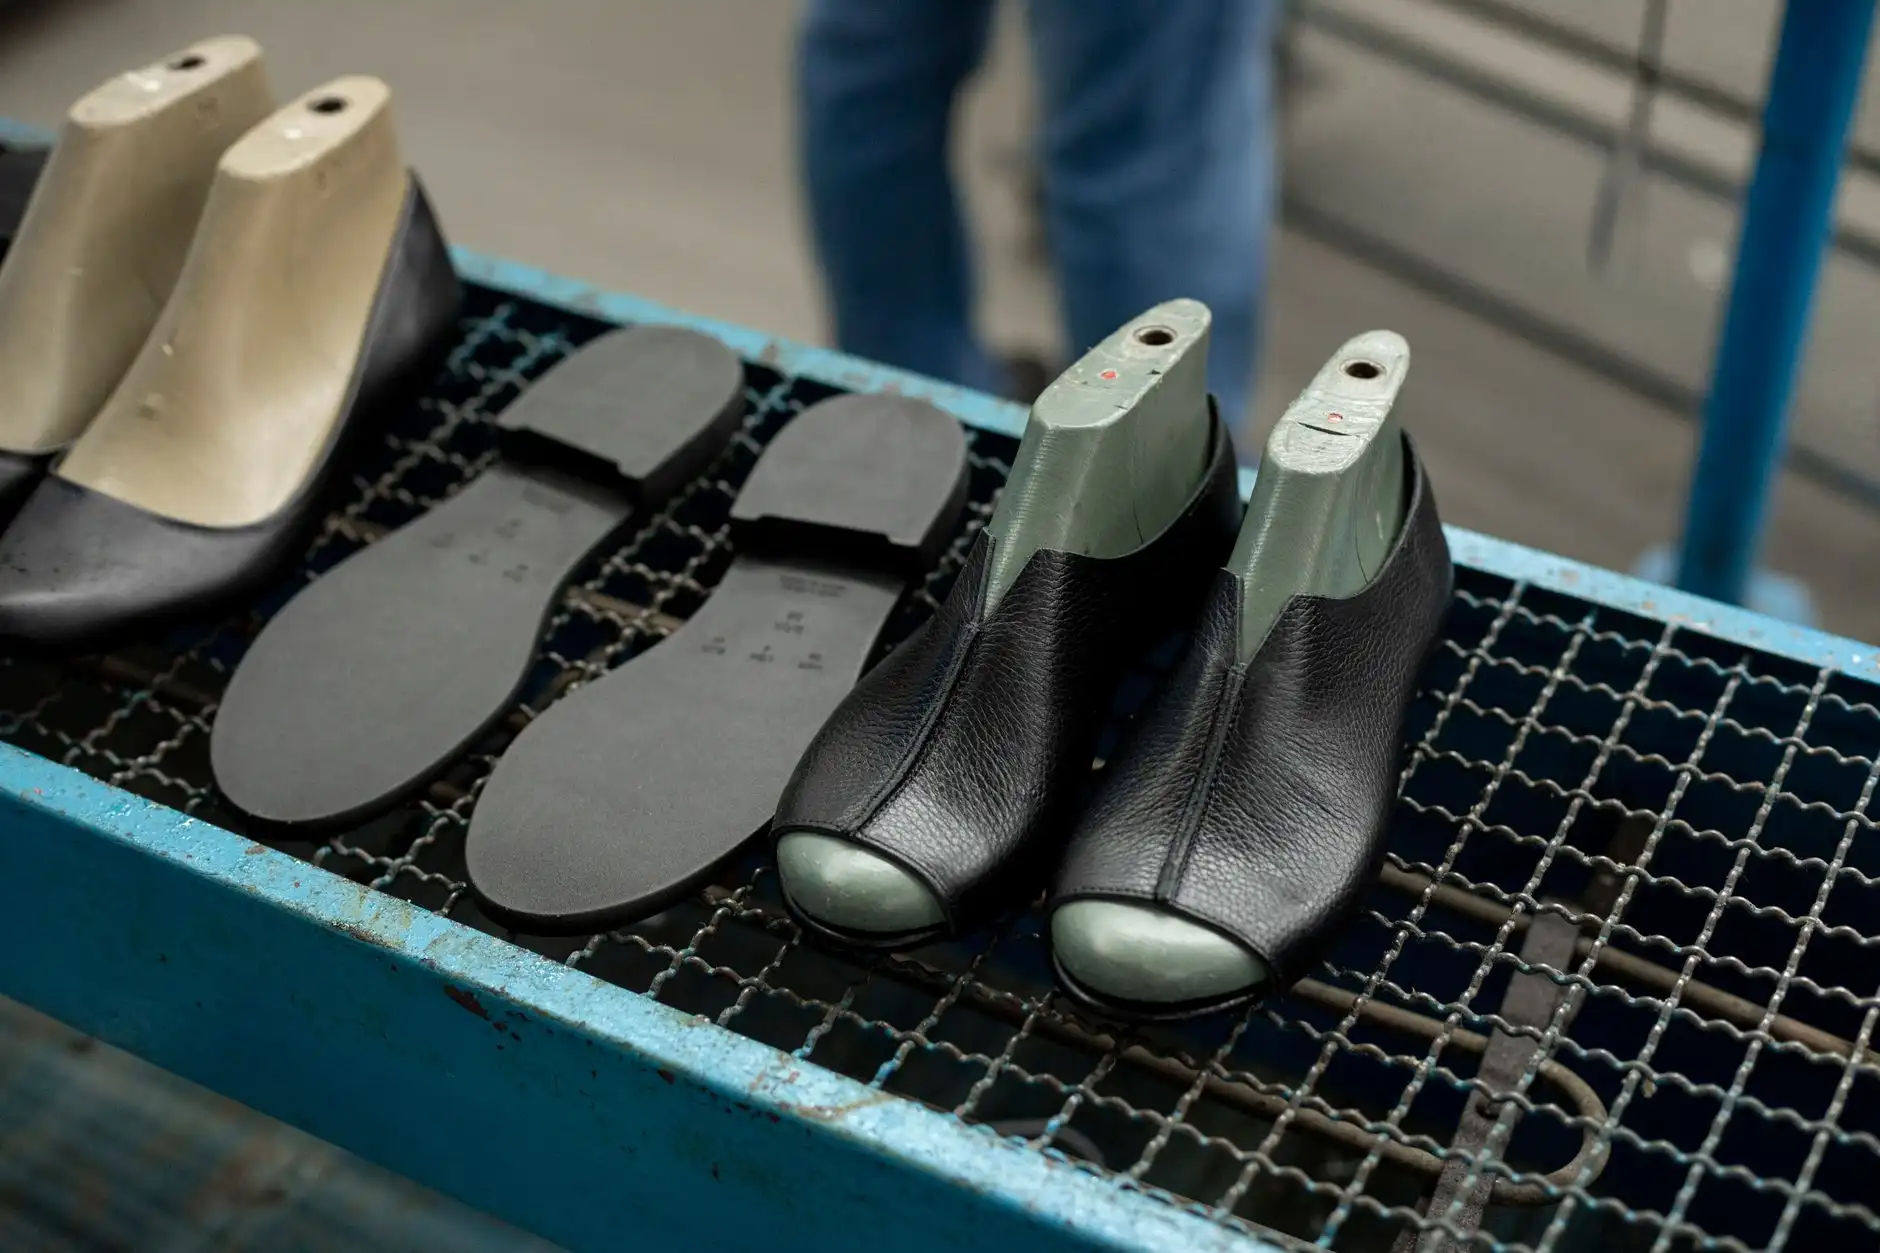
传统皮鞋成型中,帮面冲孔多依赖机械式冲床,打钉则靠人工或半自动打钉设备。问题在于:冲孔与打钉的定位基准不一致。冲孔以帮面裁片边缘为基准,打钉以楦头中线和后跟弧度为基准,两套基准之间靠人工目视对齐,误差通常在0.5~1.2mm之间浮动。对于普通正装鞋,这个偏差尚可接受;但遇到带装饰孔排列的乐福鞋、莫卡辛或是需要精准钉位的固特异结构鞋,返修率会明显上升。
另一个现实是,成型段的人工流动性大,熟练打钉工难招。不少工厂发现,与其在打钉环节反复培训,不如从源头让冲孔机把定位孔一起打出来,让打钉机"有孔可依"。
协同的核心:基准统一与数据贯通
协同应用的关键不在于两台设备物理上靠得多近,而在于基准统一。目前主流的做法是:由皮革冲孔机在冲孔工位同步冲出打钉定位孔(通常为Φ1.5~2.0mm的工艺孔),电脑打钉机则通过视觉识别或机械定位销读取这些工艺孔,完成钉位校准。这样一来,冲孔与打钉共用同一套CAD排版数据,基准误差被压缩到0.15mm以内。
数据贯通还体现在换型效率上。同一鞋型的不同尺码,只需在电脑针车或排版软件中调用对应尺码文件,冲孔机和打钉机各自读取参数即可,换型时间从原来的20~30分钟缩短到5分钟以内。
- 皮革冲孔机:负责帮面冲孔、工艺定位孔、装饰孔阵列
- 电脑打钉机:负责中底固定钉、后跟钉、前掌定位钉
- 电脑针车与工业缝纫机:完成帮面缝合与装饰线迹
- 弯眉机:处理帮脚弯折与定型,为打钉提供平整基面
落地时容易踩的几个坑
协同方案听起来顺理成章,实际导入时有三个细节容易被忽略。其一,冲孔机的工艺孔位置必须避开帮面受力区,否则会在绷帮时撕裂;建议把定位孔设在帮脚余料区或后期被中底覆盖的区域。其二,打钉机的钉长与冲孔孔径要匹配,孔径过大钉子会晃动,过小则打钉阻力上升、容易弯钉。其三,弯眉机的弯折弧度要与打钉机的压脚行程协调,否则帮脚翘起会导致钉位偏移。
建议在正式量产前,用同一批裁片做至少50双的试产验证,重点记录冲孔与打钉的CPK值。若CPK低于1.33,优先检查基准孔的位置度和打钉机的定位重复精度,而不是急着调钉枪压力。
给工艺排布的两点参考
如果车间空间允许,把皮革冲孔机和电脑打钉机布置在成型线的前后相邻工位,中间用传送带衔接,可以减少帮面搬运中的形变。若空间受限,至少保证两台设备共用同一套排版数据服务器,避免各自为政。
从趋势看,皮鞋成型的自动化正在从"单机替代"走向"工序协同"。电脑针车、工业缝纫机与冲孔、打钉设备之间的数据接口会越来越标准化。金悦来在服务客户的过程中也观察到,那些提前把基准统一和工艺孔规划做好的工厂,后续导入任何新设备都更顺畅。