电脑针车自动化升级:花样缝纫机在多材质缝制场景下的选型对比
去年至今,我们走访了珠三角和长三角三十余家箱包、鞋服与汽车内饰工厂,发现一个共性痛点:订单批量越来越小、材质越来越杂,同一台设备今天缝PU革、明天缝网布、后天又要处理带涂层的高密度牛津布。传统电脑针车靠固定凸轮或简单编程,换款时调机时间动辄40分钟以上,师傅凭手感补偿面料滑移,良率波动大。这正是花样缝纫机自动化升级被反复讨论的现实背景。
多材质缝制难在哪:从送料摩擦到针迹补偿
不同材质的核心差异在于摩擦系数与延伸率。皮革表面摩擦大但易被针板刮伤,网布弹性高、送料易回弹,涂层织物则在针穿透时产生粘针。花样缝纫机若仅靠步进电机驱动X-Y送料,缺乏对材料回弹的动态补偿,拐角处就会出现针距不均。部分高端机型引入闭环张力反馈,把送料误差控制在0.1mm级,这对皮革冲孔机后续工序的孔位对位同样关键——孔位偏移0.3mm,铆钉装配就会卡滞。
另一个常被忽略的环节是压脚压力。多材质切换时,固定压力要么压死弹性面料,要么压不住厚皮革。可编程气压压脚能按缝纫段自动调整,这在汽车座椅拼接中已是标配思路。
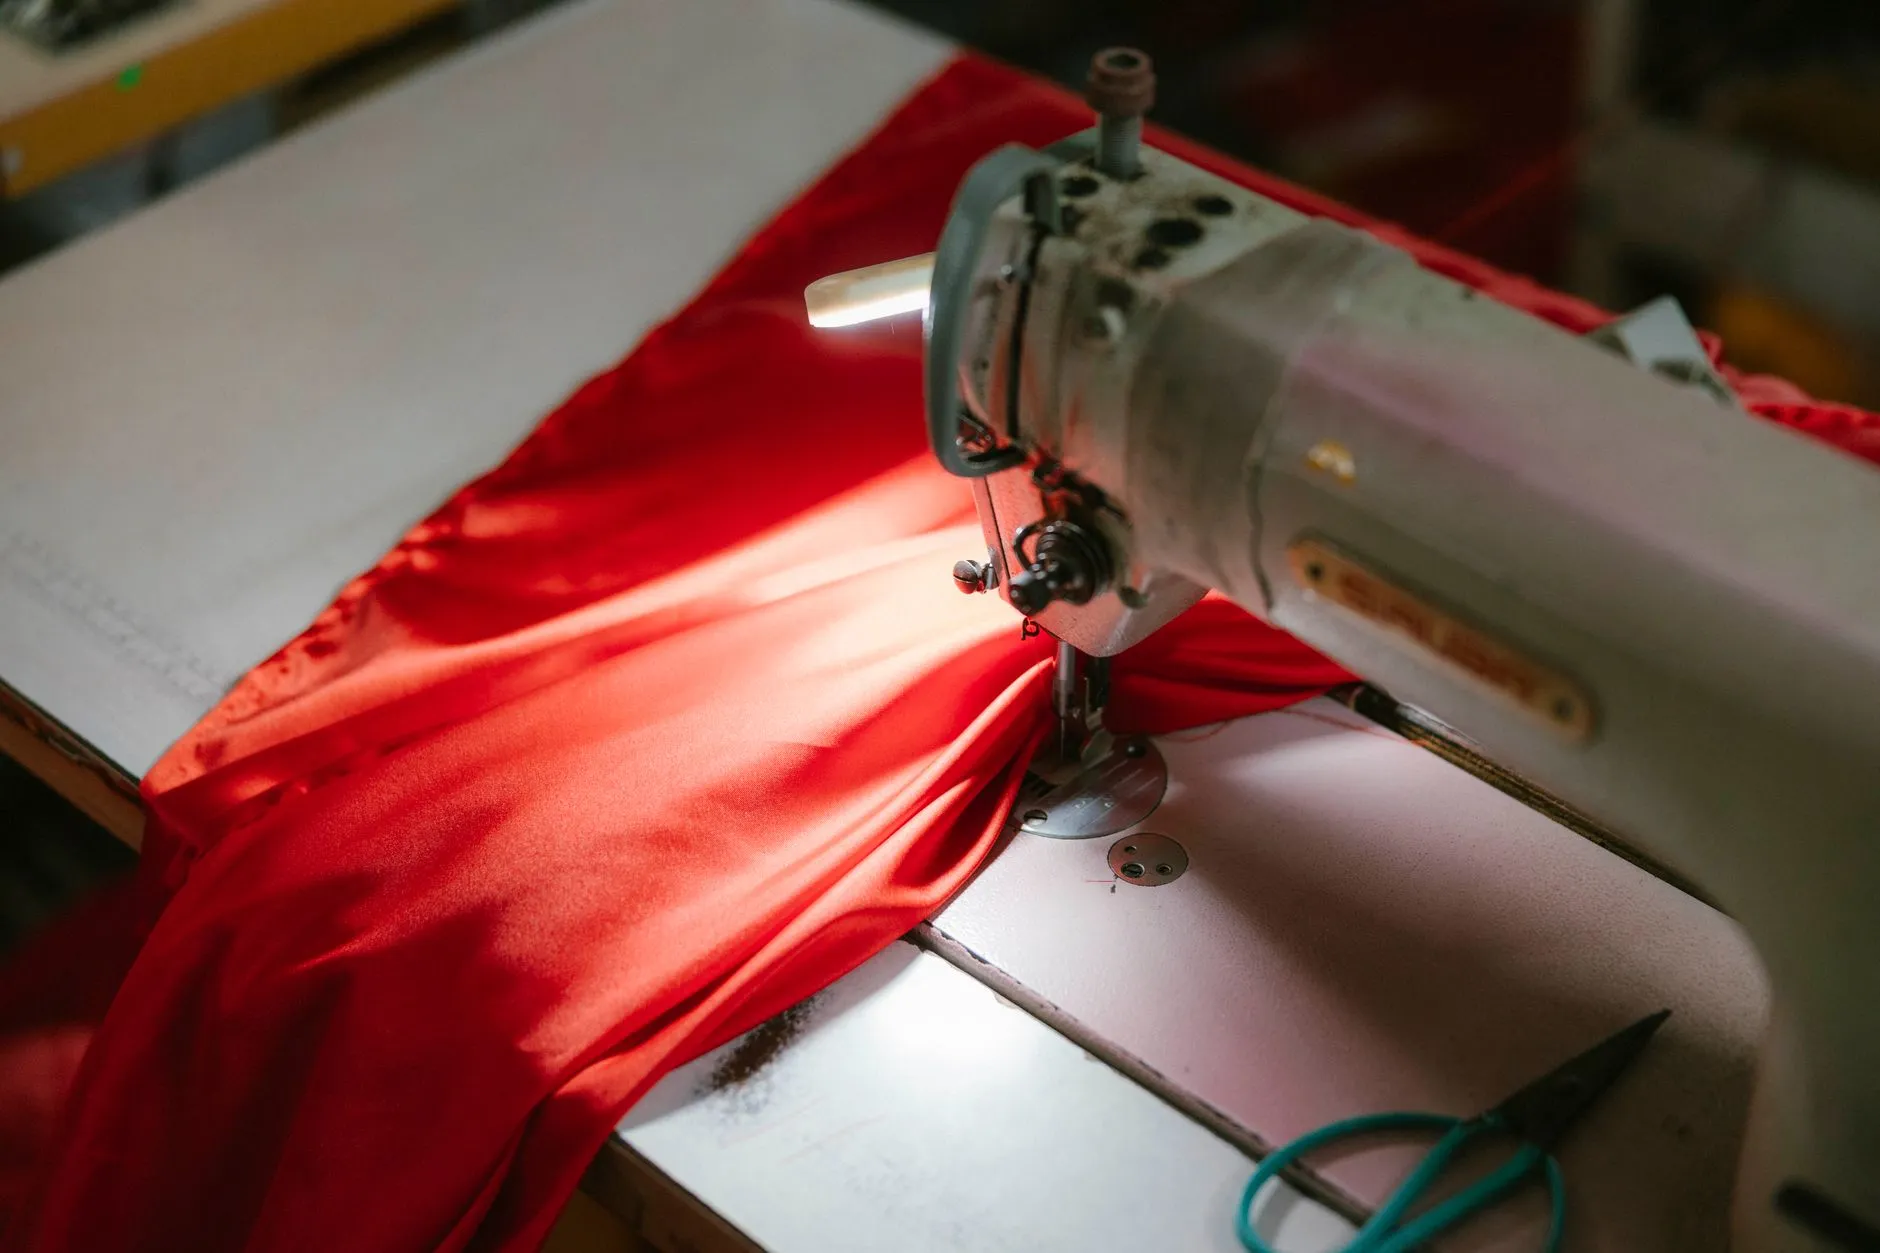
选型对比:三类花样缝纫机的适用边界
市面上的电脑针车升级方案大致分三档,选型时不能只看针数:
- 经济型单头花样机:适合小批量、图案简单的皮革冲孔定位缝与装饰线,编程靠示教,换款约15分钟,但多材质适应性弱。
- 多头同步花样机:产能高,适合网布与里布批量缝制,不过各头压力一致性需定期校准,否则边缘针迹差异明显。
- 带视觉对位的高端机型:集成相机识别裁片轮廓,自动修正缝纫路径,与电脑打钉机、弯眉机组成柔性单元时优势突出,投资回收期通常在14至18个月。
需要提醒的是,工业缝纫机的升级不是单机替换。若前端裁片精度不足,再好的花样机也只是把误差缝得更整齐。
落地建议:先理顺工艺链再谈自动化
实操层面,建议工厂先做三件事:其一,按材质建立参数配方库,把针号、线张力、压脚压力、送料速度固化成可调用模板;其二,把皮革冲孔机与电脑打钉机的节拍纳入同一平衡率测算,避免缝纫工位成为瓶颈;其三,弯眉机处理弧形边缘时,与花样机的起缝点做坐标对齐,减少二次装夹。完成这些再上多头机型,调机时间通常能从40分钟压到10分钟以内。
趋势上看,花样缝纫机正从"会走图案"转向"会感知材料",视觉与力控融合是下一轮升级主线。对多数中型工厂而言,分阶段改造、先补工艺数据再换设备,比一次性追高配更稳妥。