电脑打钉机与自动喷胶机在鞋类装配中的协同应用方案
鞋类装配车间的节拍压力,往往集中在帮面定型与鞋底贴合这两道工序之间。以一条日产1200双的冷粘线为例,鞋面打钉定位与中底喷胶如果各自为政,仅物料周转与二次装夹就会吃掉15%以上的有效工时。电脑打钉机与自动喷胶机的协同,正是针对这一断点的工艺重组。
协同的工艺逻辑:从"各自精准"到"节拍咬合"
电脑打钉机的价值不止于打钉速度。以金悦来服务的运动鞋产线数据看,伺服控制的三轴打钉系统定位重复精度可达±0.1mm,配合视觉识别后可实现鞋面钉位的自动排布。而自动喷胶机的核心在于胶量闭环控制——通过流量传感器与伺服泵联动,将单只鞋中底胶线宽度波动控制在±0.3mm内。两者协同的前提是钉位数据与喷胶轨迹共用同一套鞋楦数字模型,否则打钉后的帮面形变会导致喷胶轨迹偏移,返修率反而上升。
实际操作中,建议将打钉工序前置,利用钉固后的帮面刚性提升喷胶时的基准稳定性。这一顺序调整在皮鞋线尤为明显:帮面经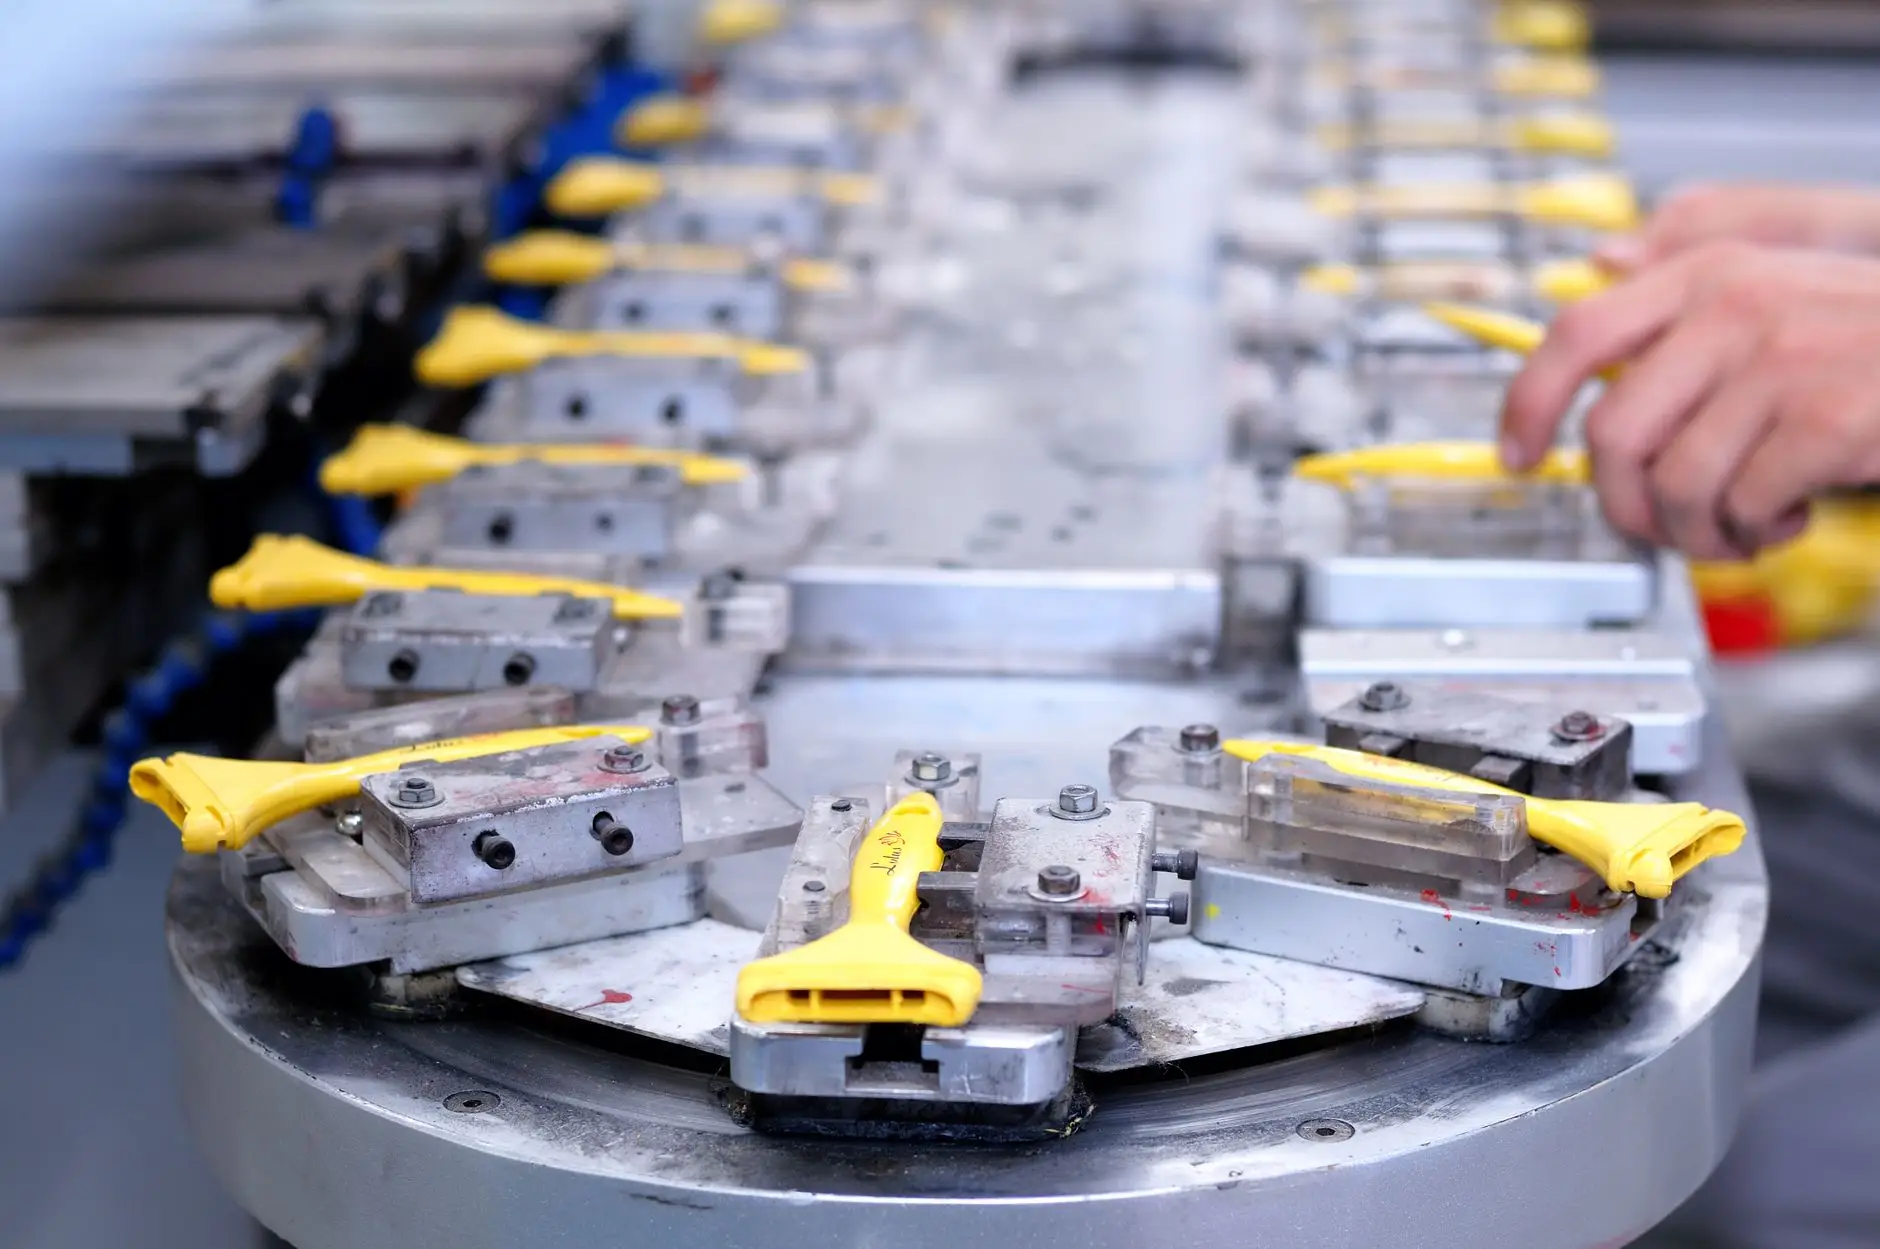
设备选型与产线接口的三个关键点
并非所有电脑打钉机都能与自动喷胶机顺畅对接。采购时需重点核对以下接口能力:
- 数据协议兼容性:打钉机是否支持导出钉位坐标文件(常见为DXF或CSV),喷胶机能否直接读取并映射至喷胶路径;
- 节拍匹配:打钉机单只循环时间应比喷胶机短10%-15%,为转运留出缓冲,否则喷胶机将频繁待料;
- 楦型切换响应:多码混线场景下,换楦后打钉程序与喷胶程序的调用是否可一键联动,避免人工重复导入。
值得留意的是,帮面若涉及皮革冲孔机预加工的透气孔阵列,孔位数据也应纳入同一模型,防止打钉与冲孔争抢同一区域造成材料撕裂。
实践中的工艺参数建议
协同方案落地时,胶温与钉深的匹配常被忽视。以PU胶为例,胶温维持在155-165℃时流动性最佳,但若打钉深度超过帮面厚度70%,钉尖可能刺穿内衬并在喷胶后形成胶瘤。建议将打钉深度控制在帮面厚度的55%-65%,并在喷胶前增设一道压合整平工位。
另一条来自金悦来客户产线的经验是:将电脑针车与工业缝纫机的缝制工序安排在打钉之后、喷胶之前,利用缝线张力进一步稳定帮面形态,可使喷胶合格率提升至98.5%以上。弯眉机则适用于鞋眉弧线部位的预处理,其成型精度直接影响喷胶机在弧线段的轨迹跟随质量。
从趋势看,打钉与喷胶的协同正从"工序串联"走向"数据同源"。建议企业在下一轮设备更新时,优先选择支持统一鞋楦数据平台管理的机型,把皮革冲孔机、电脑打钉机、电脑针车、工业缝纫机、弯眉机的工艺数据纳入同一闭环,这才是协同方案真正的效率上限所在。