电脑针车花样缝纫精度影响因素分析及工业缝纫机日常调试要点
电脑针车花样缝纫精度影响因素分析
花样缝纫的精度直接决定皮革制品、鞋面、箱包等高附加值产品的品质上限。许多工厂在设备投入后仍出现线迹偏移、针距不匀的问题,根源往往不在操作工,而在于对精度影响因素的系统认知不足。电脑针车(工业缝纫机)的花样精度受机械、电控、工艺三方面共同制约,需要逐层排查。
机械与电控层面的关键变量
机械层面,送料机构的同步带张力、针杆与旋梭的配合相位、压脚压力的一致性,都会在高速花样缝纫中放大误差。以厚料皮革为例,压脚压力偏差超过0.2MPa即可能引起送料打滑,导致针距累积误差。电控层面,步进电机的细分精度、花样程序的插补算法、伺服响应延迟是核心。X-Y送料平台的定位重复精度通常要求控制在±0.05mm以内,否则复杂曲线花样会出现明显的“棱角感”。
- 送料同步带张力:松弛会导致反向间隙,建议每月用张力计校验
- 旋梭勾线时机:过早或过晚均影响线迹成型,需按针杆行程校准
- 伺服参数匹配:加减速曲线与面料克重不匹配时,易产生瞬时偏移

工艺与材料适配的隐性影响
同一台电脑针车缝制不同厚度、不同摩擦系数的皮革时,精度表现差异显著。表面经过涂饰处理的皮革摩擦系数低,送料齿咬合不足,需调整齿高或改用同步压脚。此外,缝线张力与花样曲率半径相关——小半径转角处若张力过大,线迹会被“拉直”,破坏花样的几何还原度。这与皮革冲孔机在冲孔时需根据材料弹性调整冲头间隙的逻辑相通,都是材料与工艺参数的匹配问题。
工业缝纫机日常调试要点
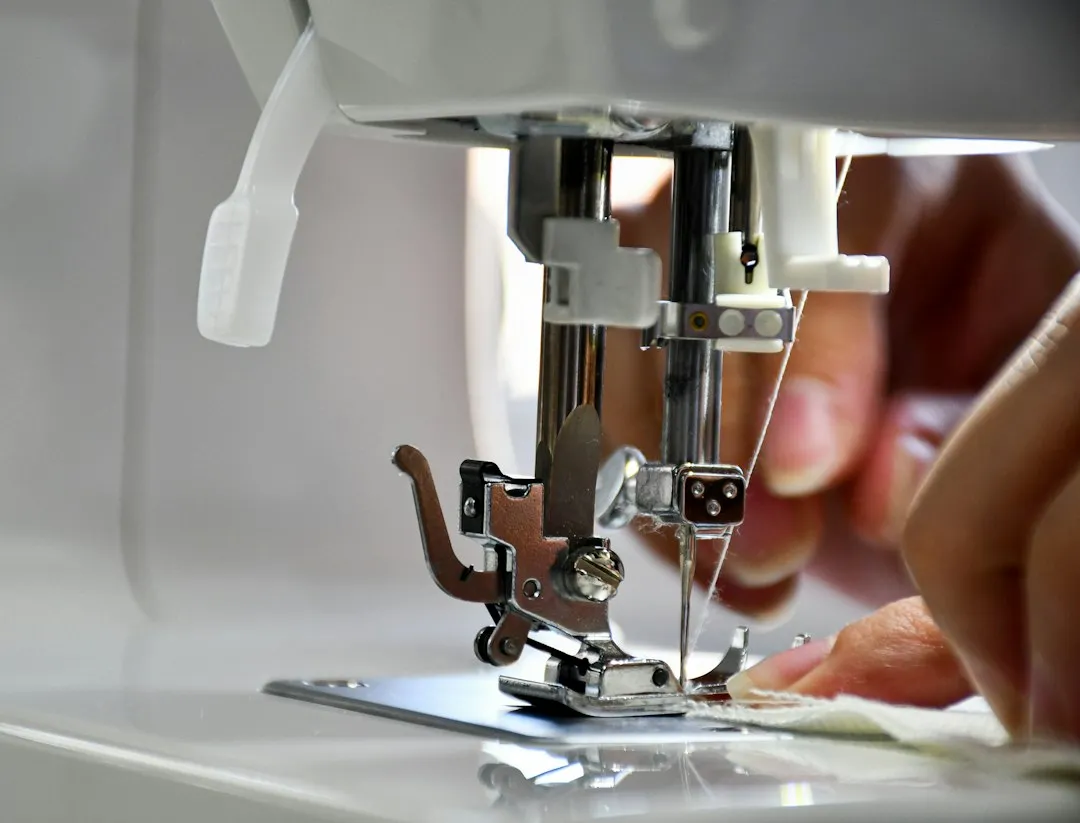
日常调试不是简单的“能转就行”,而是建立一套可复现的校验流程。以下要点来自产线实操经验,适用于电脑针车及同类工业缝纫机的精度维护。
- 针梭配合校验:转动手轮至针杆下死点,检查旋梭尖与机针的间隙(通常0.05–0.1mm),并确认勾线时机在针杆回升2–3mm处。
- 送料平台归零:每次更换花样程序后,执行原点复位并空跑一遍轨迹,观察是否有机械干涉或异常振动。
- 压脚压力标定:按面料厚度分级设定,厚料不超过设备额定上限的80%,避免长期过载导致机构变形。
- 张力与线迹抽检:每班次首件做线迹拉力测试,小半径花样处重点检查是否有跳针或浮线。
在整线配置中,电脑打钉机与弯眉机的工位衔接也会影响缝纫节拍——若打钉定位偏差导致裁片偏移,后续缝纫精度便无从谈起,因此工序间的基准统一同样属于“调试”范畴。
案例说明
某箱包厂在缝制弧形提手花样时出现周期性偏移,排查发现X轴同步带张力衰减约15%,更换并重新标定后,针距误差从0.3mm降至0.08mm以内。另一案例中,操作工将压脚压力统一设为高压,导致薄皮革起皱、花样失真,按厚度分级调整后线迹还原度明显改善。这些问题的共同点是:精度故障往往源于单一参数的长期漂移,而非设备本身缺陷。
建立以针梭配合、送料归零、压力标定、线迹抽检为核心的日常调试台账,配合皮革冲孔机、电脑打钉机等前道工序的基准管理,才能让电脑针车与工业缝纫机的花样精度稳定在工艺要求区间。金悦来持续关注缝制与前道设备的协同精度,为产线提供可落地的调试参考。