皮革冲孔机与电脑打钉机协同作业:提升皮鞋鞋面加工效率的自动化方案解析
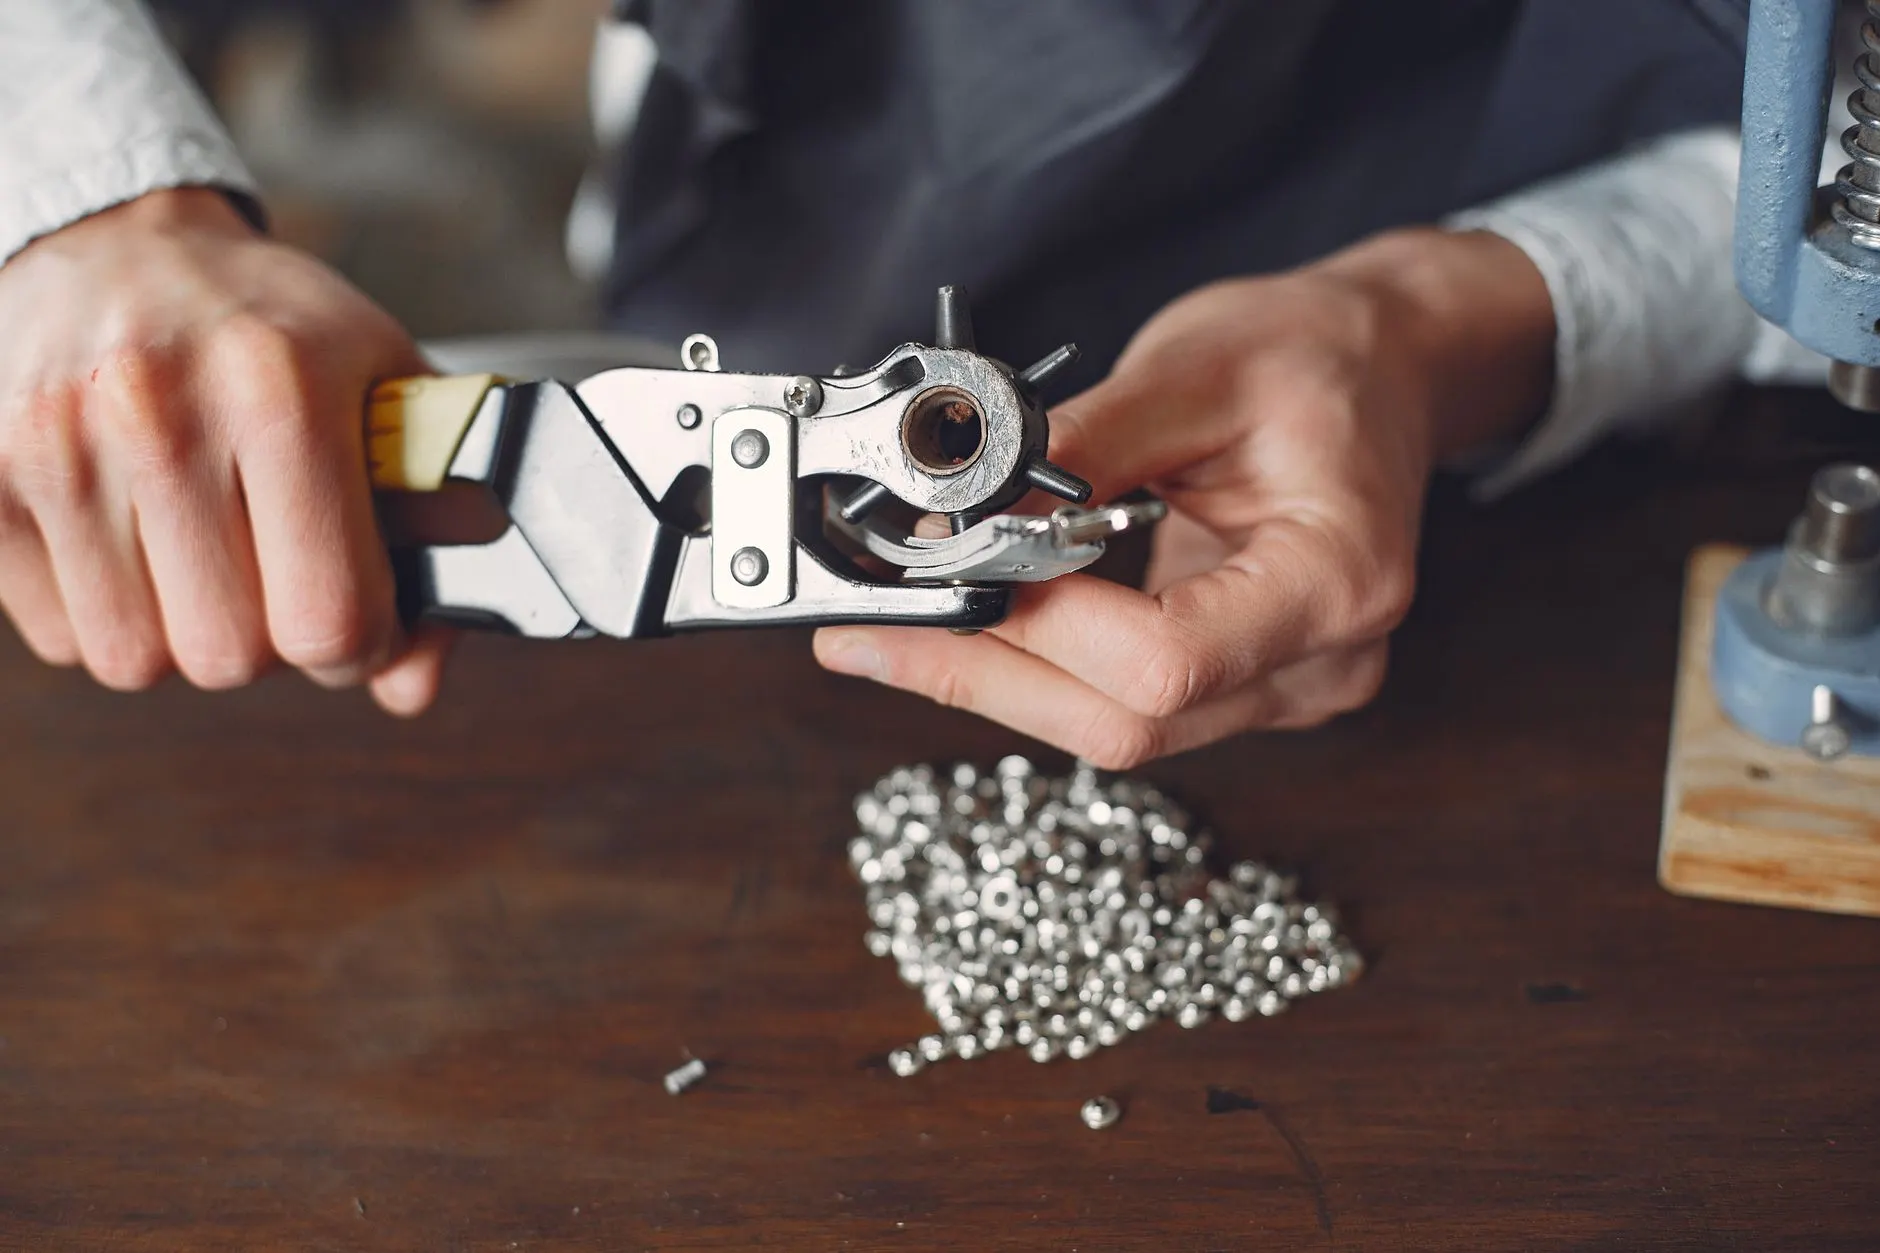
皮鞋鞋面加工中,冲孔与打钉是两道高频且精度要求高的工序。传统产线往往将这两步分开:先由工人操作皮革冲孔机完成孔位加工,再流转到下一工位用电脑打钉机固定装饰钉或铆钉。中间涉及多次取放、定位,累积误差和等待浪费直接影响日产能。如何让这两台设备真正"对话",是不少鞋企产线升级时遇到的实际问题。
行业现状:单机自动化≠产线自动化
目前多数工厂已引入单机自动化设备,比如带视觉定位的皮革冲孔机,以及可编程的电脑打钉机。但设备之间缺乏数据联动,冲孔完成的鞋面需要人工搬运到打钉工位,重新对位。据金悦来服务客户的实测数据,这一环节的搬运与二次定位时间约占单件加工总时长的18%-25%。若鞋面款式复杂、孔钉位置密集,误差率还会上升。
更关键的是,电脑针车和工业缝纫机往往也在同一区域作业,物料流向交叉,容易造成工序间拥堵。部分工厂尝试用弯眉机处理弧形边缘的冲孔需求,但若与打钉环节脱节,仍无法解决整体节拍问题。
核心技术:定位基准统一与节拍匹配
协同作业的核心不是简单把两台设备连起来,而是解决三个技术层的问题:
- 基准统一:冲孔机与打钉机需共用同一套坐标数据。通常做法是在冲孔阶段生成孔位坐标文件,通过MES或本地局域网直接下发至打钉机,避免人工二次对位。
- 节拍匹配:冲孔机单件耗时约12-18秒,打钉机约8-14秒。若直接串联,打钉机需等待冲孔完成。合理的方案是增加缓冲工位或采用一拖二配置,让打钉机利用率稳定在85%以上。
- 柔性切换:皮鞋订单批量小、款式多,协同系统需支持快速换型。金悦来在方案中引入二维码绑定鞋面与程序号,换款时电脑打钉机自动调用对应钉位程序,切换时间控制在90秒内。
此外,若产线中同时有电脑针车进行缝纫工序,建议将冲孔、打钉、缝纫三者的数据接口统一,避免信息孤岛。
实践方法:从单点改造到单元化布局
对于多数中小鞋企,不必一次性重构整线。可先从"冲孔+打钉"单元入手:将一台皮革冲孔机与一台电脑打钉机以U型布局相邻放置,中间设置旋转料台。操作员只需完成上料和取料,冲孔完成后料台旋转180°直接进入打钉工位。实测显示,这一改造可减少2名搬运工,单线日产能提升约22%。
若鞋面涉及弧形冲孔,可在单元前端接入弯眉机预成型,再流转至冲孔机。而工业缝纫机若需同步作业,建议独立成线,仅通过AGV或传送带与冲孔打钉单元对接,避免节拍互相牵制。
从趋势看,皮鞋鞋面加工正从"单机自动化"向"工序协同化"过渡。金悦来在多个客户现场验证的方案表明,冲孔与打钉的协同不仅是设备连接,更是数据流与物料流的重新设计。未来两年,随着视觉定位精度提升和边缘计算成本下降,这类协同单元有望成为中小鞋企产线升级的标配模块。