电脑针车自动花样缝纫技术在帽檐加工中的应用与效益提升
帽檐加工作为帽类生产中最考验工艺一致性的环节,长期面临弧度定型难、线迹跳针率高、多批次切换效率低等痛点。电脑针车自动花样缝纫技术的引入,正在改变这一工序的作业逻辑——从依赖车工手感转向程序化轨迹控制,将帽檐缝制的合格率从传统水平的85%左右提升至96%以上。
技术原理:花样程序如何替代手工走线
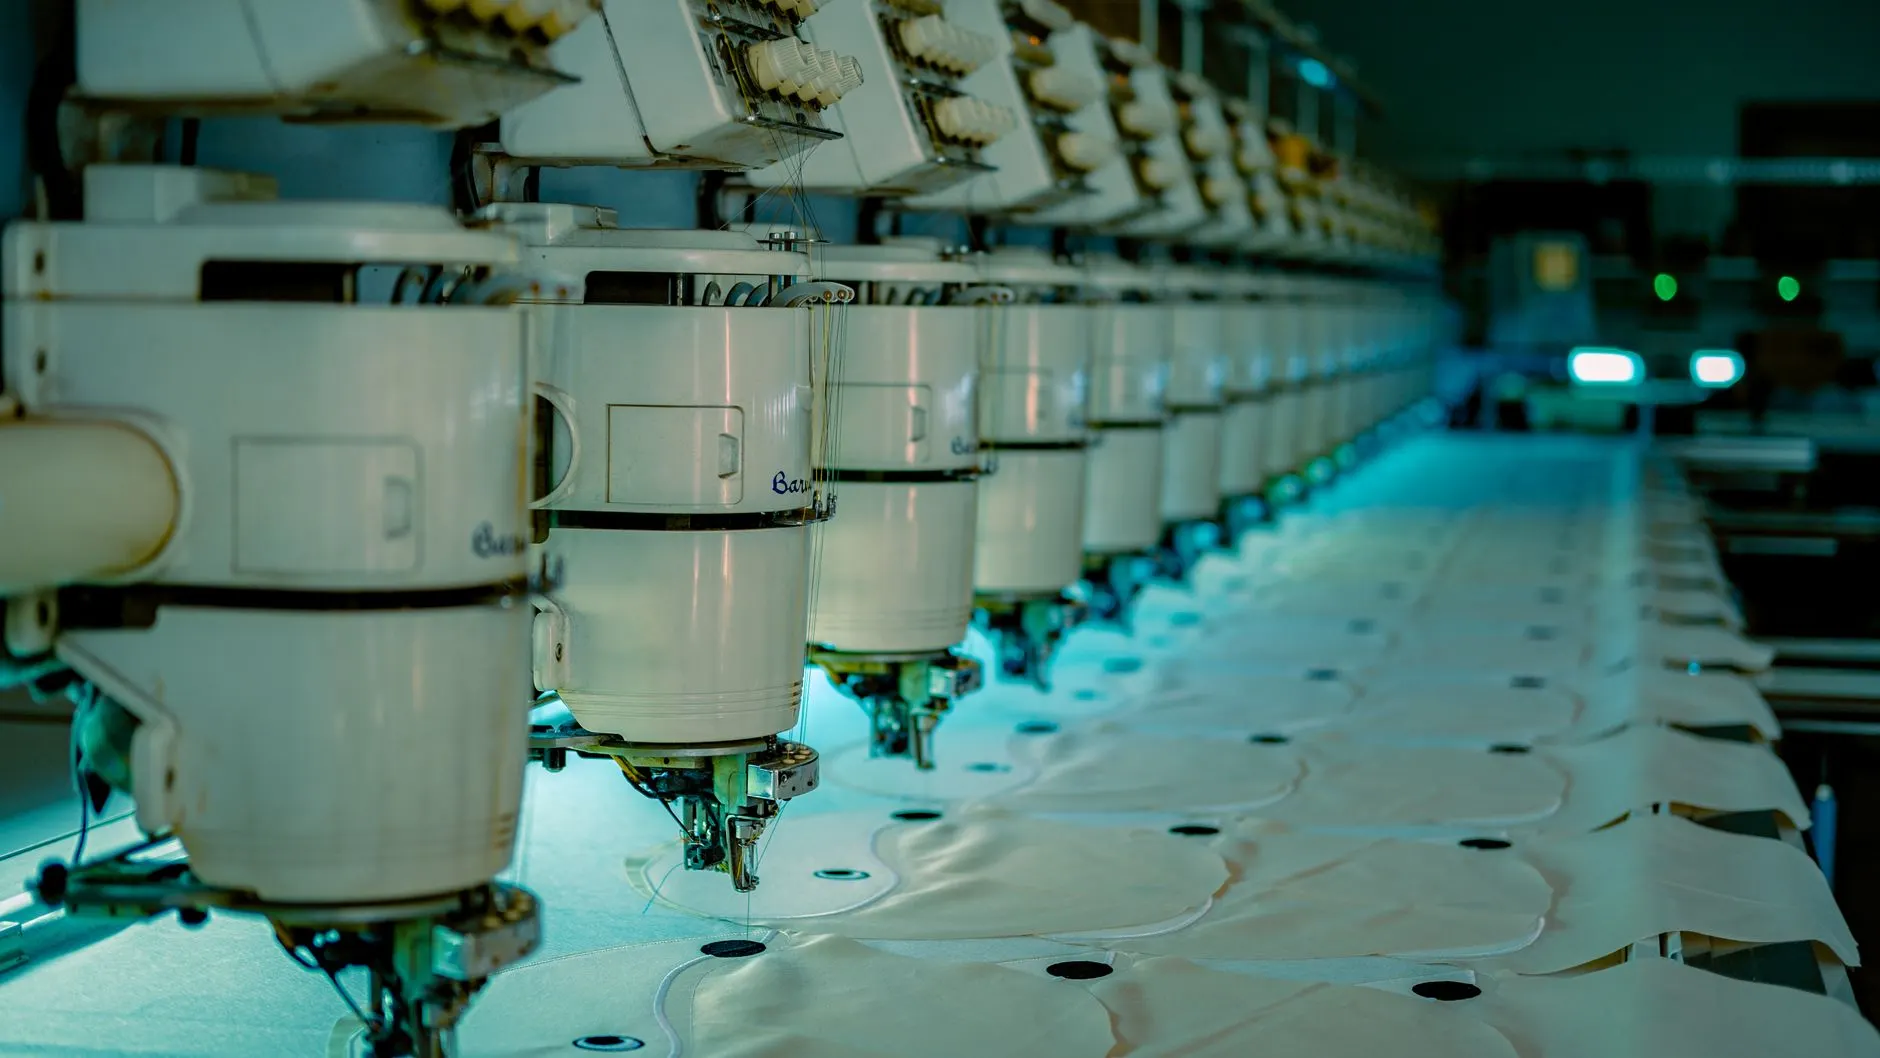
电脑针车通过伺服电机驱动X-Y轴送料机构,配合步进电机控制针距与针速,将帽檐的弧形缝线分解为坐标点序列写入花样程序。操作人员只需在触摸屏上设定弧度半径、缝线道数和拐点减速参数,设备即可自动完成多道平行弧线的连续缝制。相比普通工业缝纫机依赖靠模或手工引导的方式,电脑针车的轨迹重复精度可控制在±0.1mm以内,这对帽檐三层复合结构的对齐尤为关键。
值得关注的是,花样程序可存储数百组参数,换款时调取对应编号即可完成切换,省去了传统调机中反复试缝、调整靠模的环节。以某运动帽代工厂的实际数据为例,单款换线时间从原来的25分钟压缩至4分钟以内。
工艺配套:前后道工序的协同要点
帽檐加工并非孤立工序,电脑针车的效率释放需要前后道设备配合。裁片阶段的定位孔精度直接影响缝制时的对齐质量,采用皮革冲孔机在复合面料上预制基准孔,可将缝制偏移量降低约30%。帽檐定型环节,弯眉机的弧度成型精度与缝线轨迹的匹配度决定了成品的外观平整度——弯眉机成型的弧度偏差若超过1.5mm,电脑针车再精准的轨迹也会出现布料起皱。
后道整理中,电脑打钉机用于帽檐与帽身的铆合固定,其打钉位置同样可由程序控制,与电脑针车的花样坐标系实现数据互通,减少二次定位误差。这种前后道设备的参数联动,是批量生产中稳定品质的基础。
- 裁片定位:皮革冲孔机预制基准孔,孔位公差控制在±0.05mm
- 弧度定型:弯眉机热压定型,弧度偏差≤1.5mm
- 花样缝制:电脑针车多段程序调用,针距2.8-3.2mm可调
- 铆合固定:电脑打钉机按坐标打钉,与缝线轨迹对齐
效益测算:从单件工时到综合成本
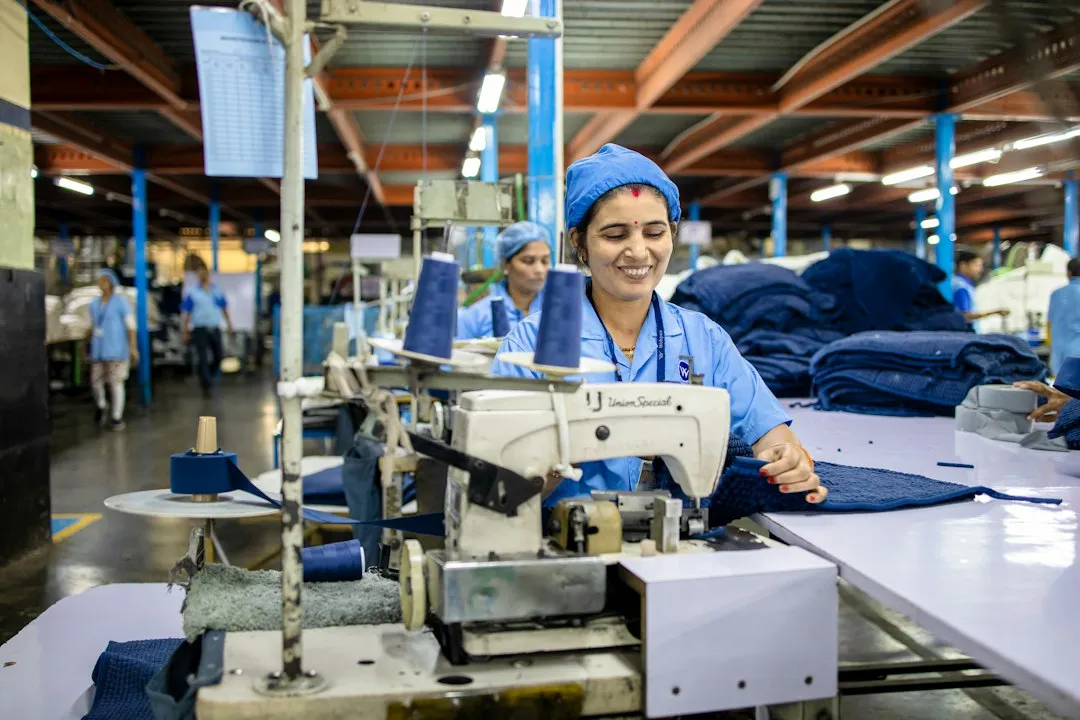
以日产2000顶棒球帽的中型工厂测算,电脑针车自动花样缝纫在帽檐工序的投入产出比具有参考价值。单件帽檐缝制工时从传统方式的95秒降至52秒,按两名操作员看管三台设备计算,人均产出提升约1.8倍。更关键的是返修率的变化:跳针、线路歪斜等缺陷占比从12%降至3.5%以下,每年节省的返修人工与面料损耗约在8-12万元区间。
设备投入方面,一台中高端电脑针车的采购成本约在3.5-5万元,按上述产能测算,投资回收期通常在10-14个月。需要注意的是,效益释放的前提是花样程序的标准化管理——建议企业建立按帽型分类的程序库,并定期用工业缝纫机做对比抽检,防止程序漂移导致的批量偏差。
从行业趋势看,帽类加工正在从单机自动化向工序间数据打通演进。电脑针车、弯眉机、电脑打钉机若能在同一坐标系下协同,换款响应速度和品质稳定性还会有进一步压缩空间。金悦来持续关注帽类缝制设备的工艺适配与产线配套方案,为加工企业提供从单机选型到工序衔接的参考建议。