制鞋自动化设备选型指南:冲孔、打钉与缝纫工序的衔接要点解析
在鞋类制造车间,冲孔、打钉与缝纫三道工序之间的衔接效率,往往决定了整条产线的节拍。不少工厂在单机选型上舍得投入,却在工序衔接上栽了跟头——冲孔后的鞋面堆在周转筐里等打钉,打钉完的部件又排队等缝纫,设备之间缺乏工艺参数的贯通。这个问题的根源,在于选型时只看了单机性能,忽略了工序间的匹配逻辑。
工序衔接的三大断点
从实际产线来看,断点集中在三个位置:冲孔与打钉之间的定位基准不统一、打钉与缝纫之间的部件流转缺乏标准化载具、缝纫工序内部设备分工不清晰。以运动鞋鞋面为例,皮革冲孔机完成透气孔阵列后,若孔位基准与电脑打钉机的钉位基准存在偏差,打钉工序就需要二次对位,单件耗时增加15%-20%。
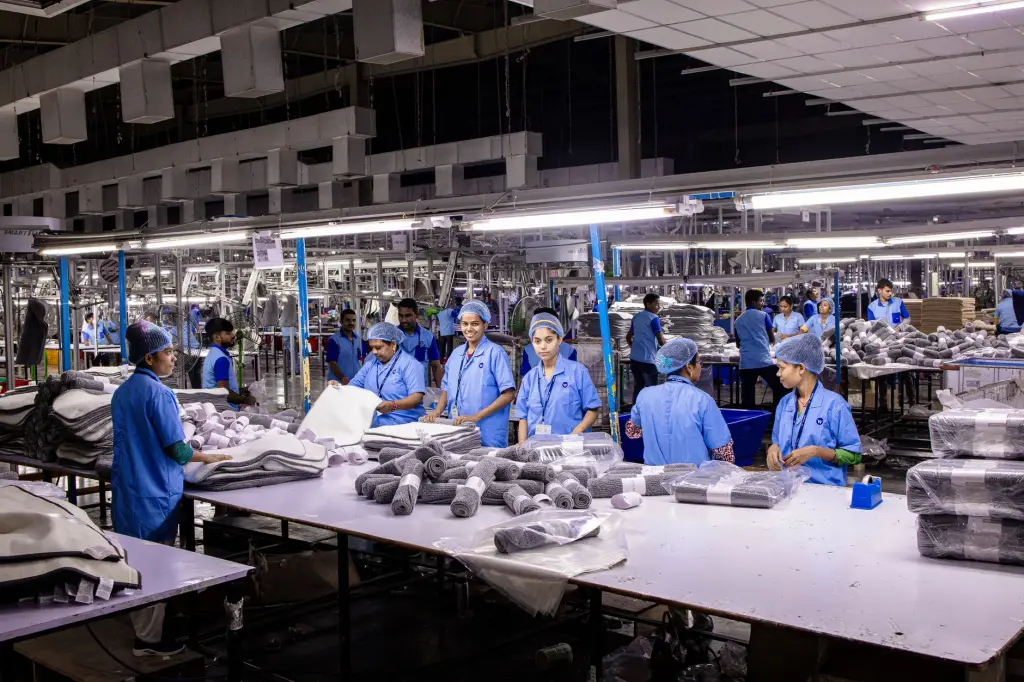
缝纫环节的问题则更隐蔽。电脑针车负责装饰线和高精度轮廓缝,工业缝纫机承担大面积拼接,弯眉机专攻弧形部位——三者若没有明确的工序分工表,操作工往往凭经验调度,导致设备利用率波动超过30%。
核心技术参数的匹配逻辑
选型时真正需要对齐的参数,不是单一设备的最高速度,而是工序间的节拍容差。皮革冲孔机的冲孔精度应控制在±0.1mm以内,电脑打钉机的钉位重复精度需达到±0.15mm,两者叠加后的累积误差才能落在电脑针车缝纫路径的允许偏移范围内。弯眉机的弧形轨迹半径调节范围,则要与鞋面弧度变化区间匹配,避免频繁换模。
- 冲孔→打钉:共用同一套CAD定位文件,减少基准转换
- 打钉→缝纫:采用标准化载具托盘,钉位即缝纫基准点
- 缝纫内部:电脑针车走轮廓线、工业缝纫机走直线拼接、弯眉机走弧线,按缝线类型分工
产线联调的可执行方法
设备到位后的联调阶段,建议用“首件贯通法”验证衔接效果:取同一批鞋面部件,从皮革冲孔机开始连续走完打钉、电脑针车、工业缝纫机和弯眉机全流程,记录每道工序的定位偏差和累积误差。偏差超过0.3mm的节点,优先调整载具或定位基准,而非修改单机参数。
日常维护中,冲孔模具与打钉模具的磨损周期应同步管理。冲孔模具磨损后孔径缩小,打钉模具磨损后钉位偏移,两者不同步更换会让衔接误差逐月放大。建议建立模具寿命台账,按冲次而非日历周期触发更换。
从趋势看,具备工序数据互通能力的设备组合正在成为中高端产线的标配——冲孔机的孔位数据直接下发给打钉机,缝纫设备的路径文件与前端工序共享基准。选型时预留数据接口,比单纯追求单机速度更有长期价值。