帽檐机在制帽行业中的应用场景与选型要点分析
一顶棒球帽从裁片到成型,帽檐的弧度、硬挺度和缝线均匀度直接决定佩戴体验与外观档次。不少制帽厂在扩产或换款时都会遇到同一个问题:帽檐工序良率波动大,依赖老师傅手感,换款调试周期长。金悦来在服务制帽客户的过程中发现,帽檐环节的设备匹配度往往被低估,而它恰恰是影响整线效率的隐形瓶颈。
帽檐加工的工艺难点在哪里
帽檐通常由面料、衬布、芯板多层复合而成,需要经过冲孔、打钉、缝制、弯弧等多道工序。传统做法是分工位单机作业,半成品反复搬运,累积误差导致左右帽檐不对称。更棘手的是不同款式(平檐、弯檐、复古水洗帽)对芯板弧度与钉位间距要求差异明显,靠人工经验调整,批次一致性很难保证。
从行业现状看,中高端订单对帽檐对称度和钉扣牢固度的抽检标准在收紧,部分外贸客户已要求钉位偏差控制在1mm以内。这倒逼制帽企业从“单机拼凑”转向“工序协同”的设备配置思路。
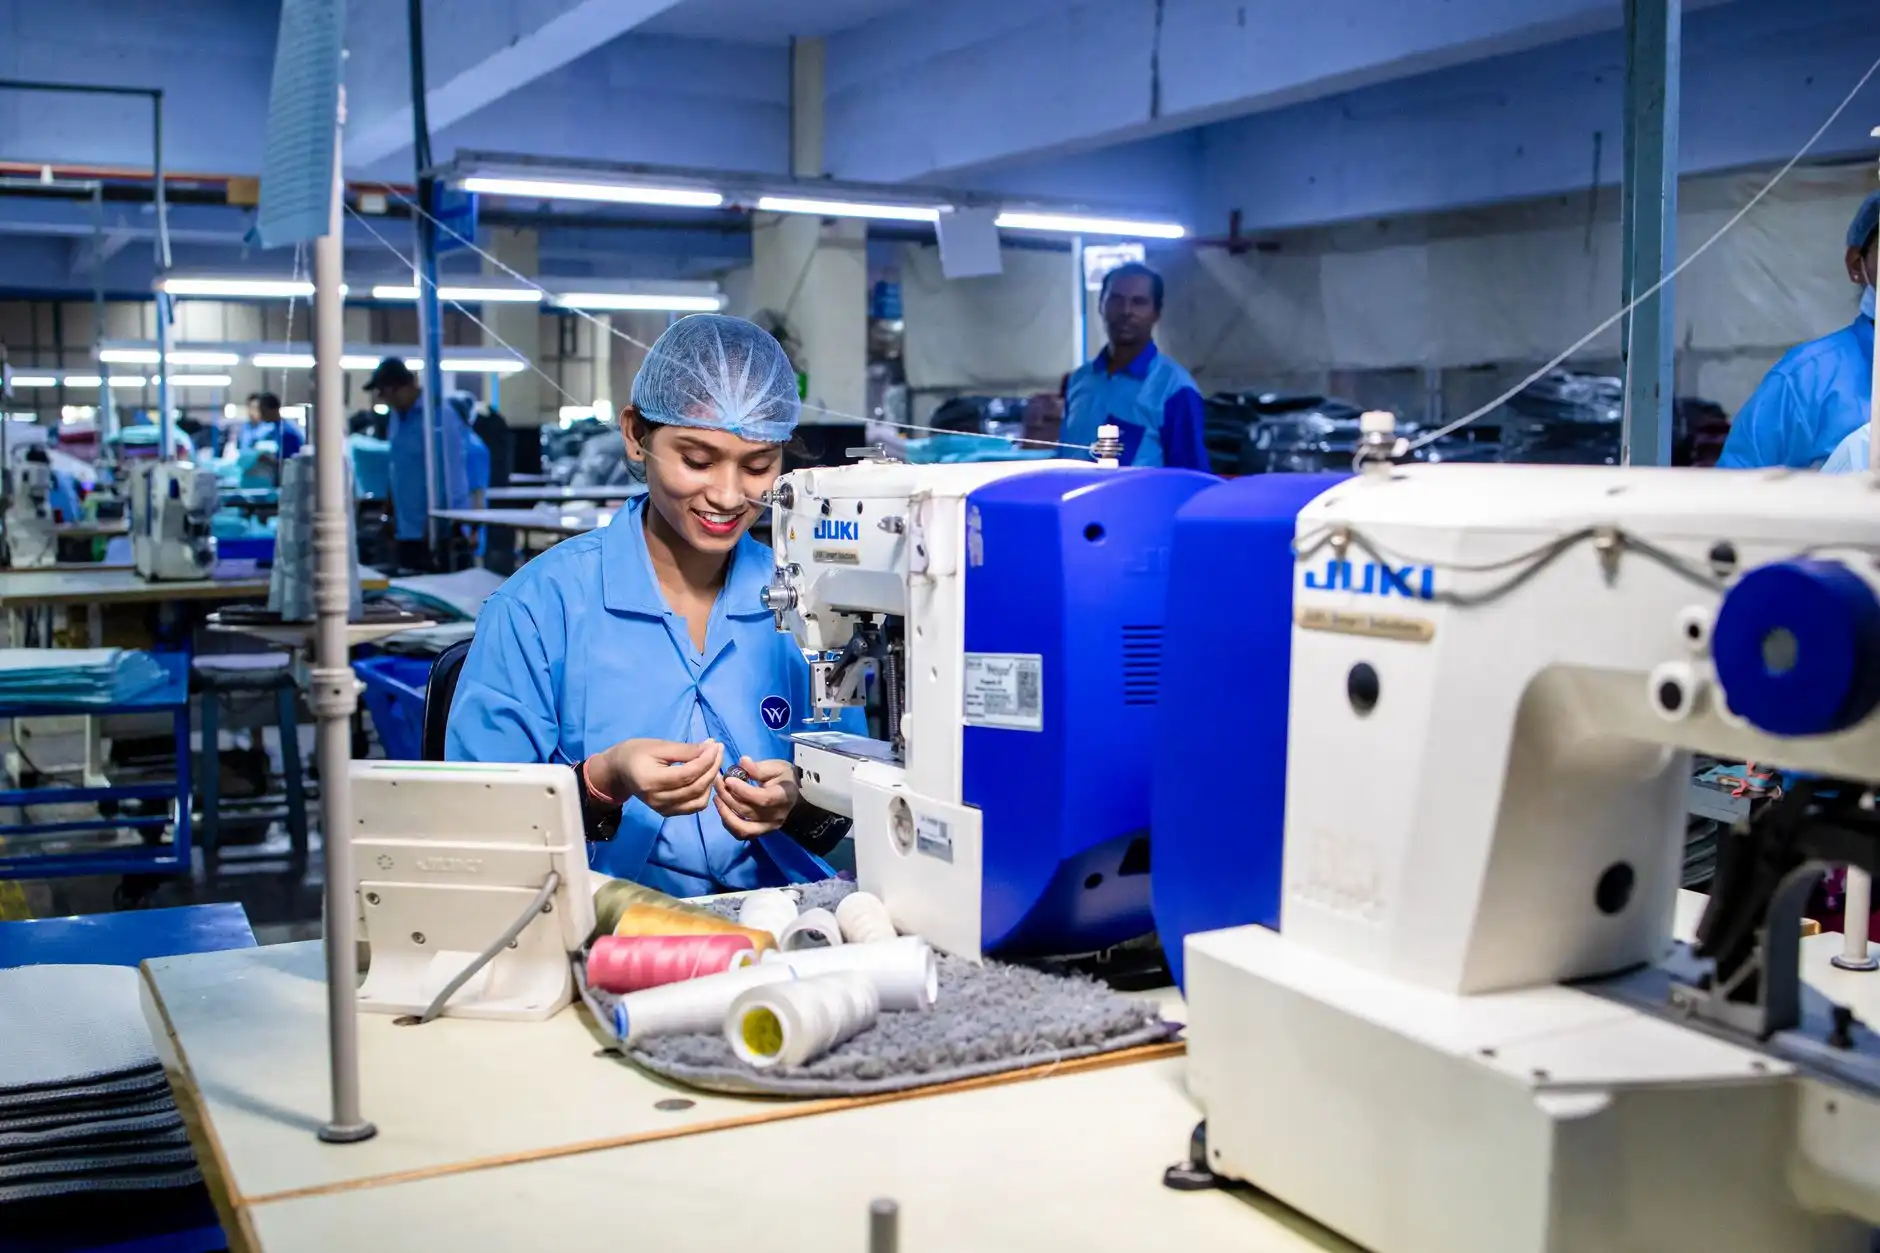
核心设备如何协同完成帽檐工序
一套完整的帽檐加工单元,通常涉及以下几类设备的配合:
- 皮革冲孔机:用于帽檐芯板或装饰孔的定位冲切,模具更换便捷性直接影响换款效率;
- 电脑打钉机:完成气眼、铆钉的自动送钉与冲压,钉位坐标可编程是保证对称度的关键;
- 电脑针车:负责帽檐多道明线与暗线的缝制,花样程序存储能力决定换款速度;
- 弯眉机:对帽檐进行热压弯弧定型,温度与压力曲线是弧度一致性的核心参数;
- 工业缝纫机:承担厚料拼接与加固缝,针距稳定性影响帽檐边缘的挺括度。
这些设备并非孤立运行。以电脑打钉机与弯眉机的衔接为例,钉位数据若能在工序间复用,可减少重复对位带来的偏差。金悦来在配套方案中强调设备间的数据接口与工装通用性,正是针对这一痛点。
选型时需要盯住哪几个参数
制帽企业在选型时,建议从三个维度做实测评估。一是换款响应:电脑针车与电脑打钉机的程序切换时间、模具更换步骤是否够短;二是精度冗余:皮革冲孔机的重复定位精度、弯眉机的温控波动范围是否留有工艺窗口;三是厚料适应性:工业缝纫机在多层复合帽檐上的吃厚表现与断线率。
实际采购中不妨带上自家最厚、最滑的帽檐料做试机,观察钉扣拉拔力与缝线外观的一致性,比看参数表更可靠。
随着小批量多款式订单占比上升,帽檐加工设备正朝着程序化、模块化方向演进。能快速切换工装、复用工艺数据的设备组合,会逐渐替代依赖个人经验的传统工位。金悦来持续跟踪制帽工艺的设备适配方案,相关产品信息可在产品中心查阅。