皮革冲孔机与电脑打钉机联动方案:提升皮鞋鞋面加工效率的技术路径
皮鞋鞋面加工车间里,一个常见的场景是:冲孔工序刚下来一批裁片,打钉工位已经堆了半筐待加工件,中间还夹着几片因为孔位偏差需要返修的鞋面。工序间的等待和搬运,往往占掉了整条线30%以上的有效工时。这不是设备不够快的问题,而是单机作业模式在鞋面这类多工序、小批量订单中暴露出的结构性短板。
为什么单机作业越来越吃力
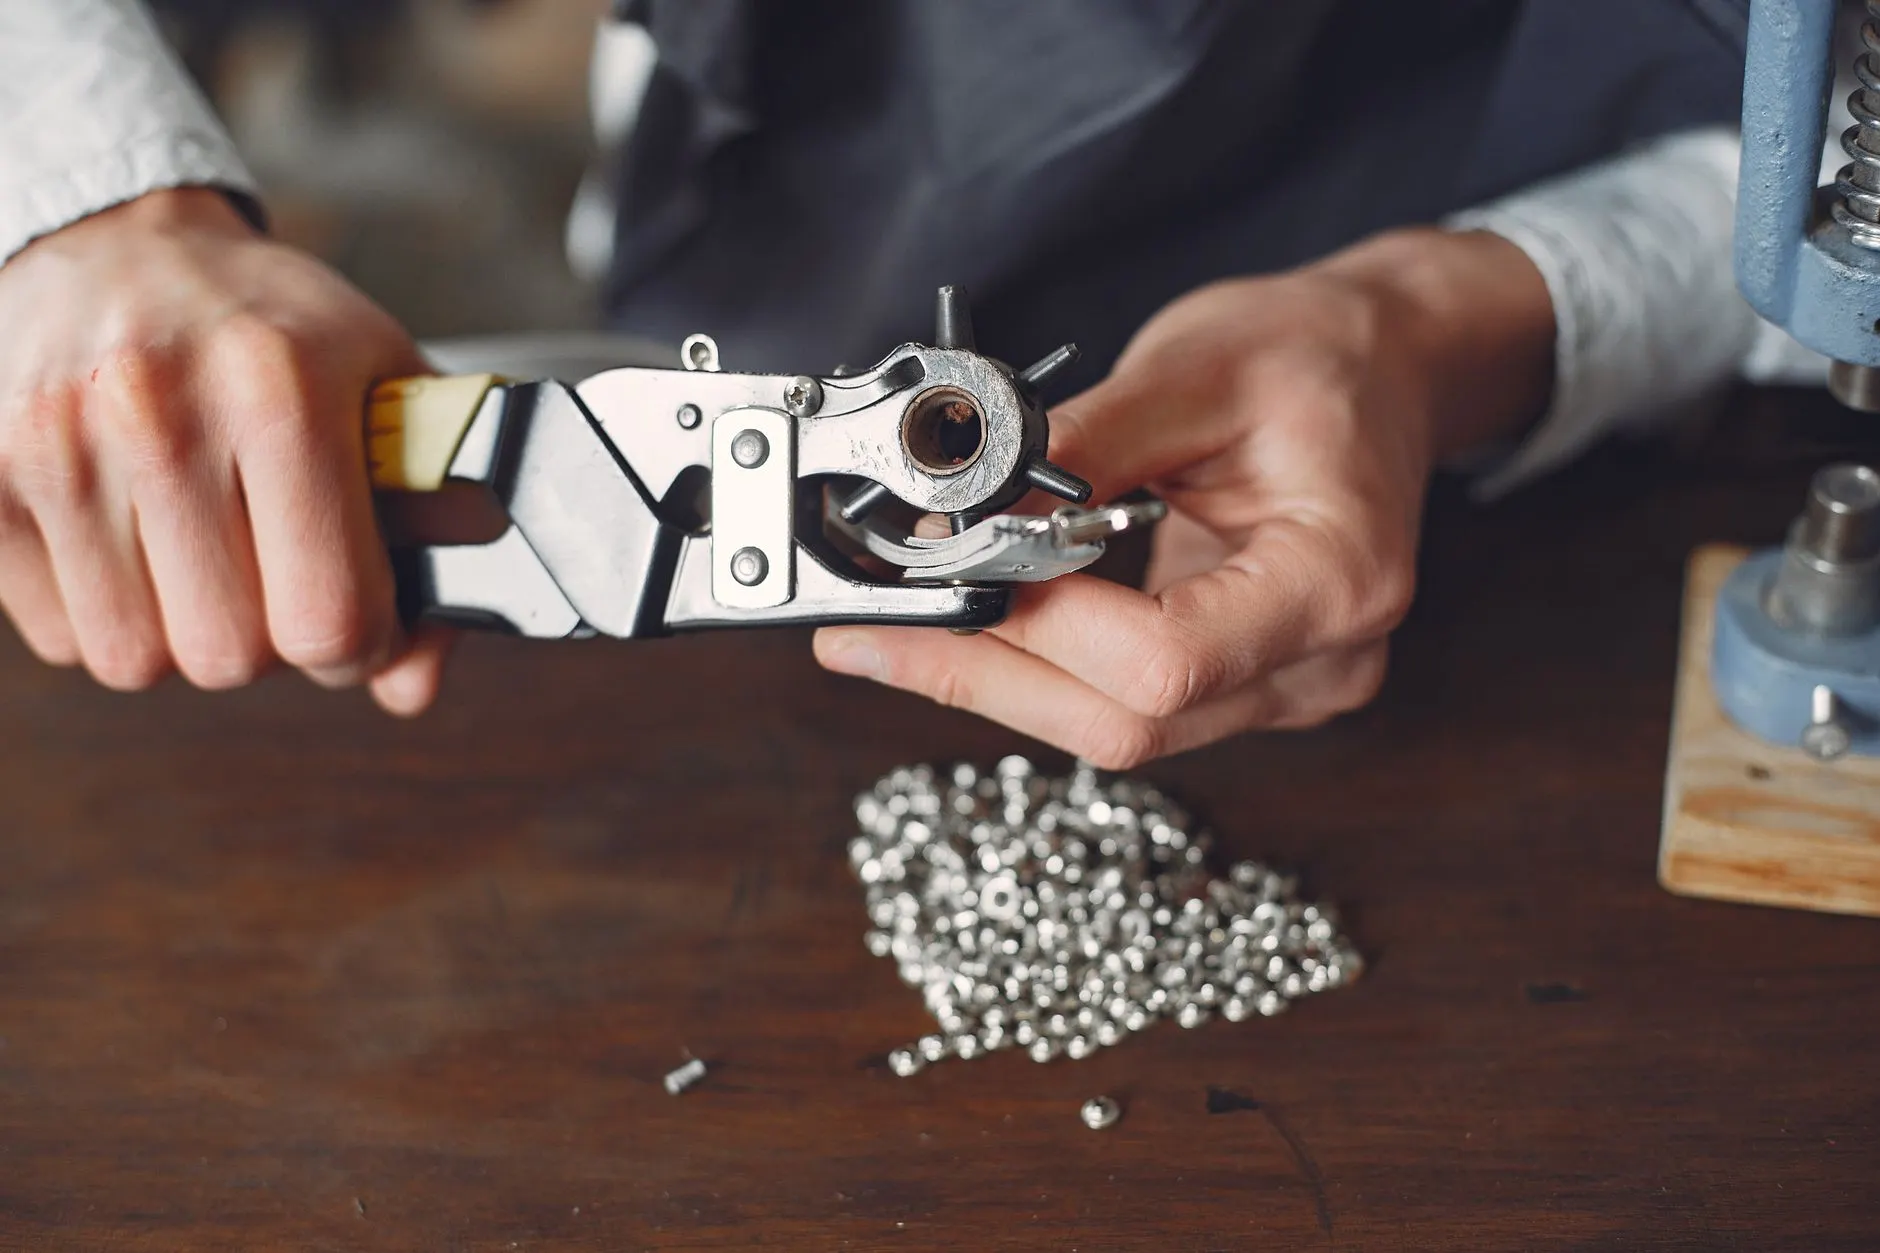
皮鞋鞋面的加工链条通常包括冲孔、打钉、缝合、折边等环节。传统做法是每道工序独立排产,皮革冲孔机完成一片鞋面的孔位加工后,裁片需要人工转运到电脑打钉机工位。问题出在两个层面:一是定位基准在转运中丢失,二次装夹的累积误差可达0.3-0.5mm;二是换款时每台设备都要单独调机,小批量订单的调机时间甚至超过实际加工时间。
更隐蔽的损耗在于孔钉配合。冲孔和打钉如果不在同一坐标系下完成,钉位与孔位的同轴度依赖操作员的目视对位,稳定性很难保证。返修率一高,后面电脑针车和工业缝纫机的缝合工序也会受牵连。
联动方案的技术逻辑
联动方案的核心思路并不复杂:让冲孔和打钉共享同一套定位数据。具体实现路径有两条——
- 数据贯通型:皮革冲孔机完成加工后,将孔位坐标数据通过MES或局域网直接下发至电脑打钉机,打钉机按同一坐标系自动寻位,无需二次对针。
- 物理联线型:通过传送轨道或机械臂将冲孔后的裁片直接送入打钉工位,配合视觉定位系统补偿转运偏差。
目前多数中型鞋企更倾向数据贯通方案,改造成本可控,且不破坏现有产线布局。关键在于冲孔机和打钉机是否支持标准化的数据接口——这也是选型时容易被忽略的参数。
联动前后的效率对比
以一款常规男士正装鞋面为例,单只鞋面约需冲孔42个、打钉18颗。单机模式下,冲孔+转运+打钉的节拍约为95秒/只;联动方案下,数据直通省去对位时间,节拍可压缩至62-68秒/只。按日产800双计算,单班可节省约2.5小时的有效工时。
返修率的变化更值得关注。某福建鞋企的实测数据显示,联动后孔钉同轴度不良率从4.2%降至1.1%,后续弯眉机折边工序的配合精度也同步改善——因为折边基准孔的位置一致性提高了。
落地时需要注意的几个细节
联动方案不是买两台设备接根线就能跑通的。几个实操层面的坑值得提前规避:
- 坐标系统一:冲孔机和打钉机的原点定义必须一致,否则数据下发后反而添乱。建议在采购合同中明确数据接口协议。
- 裁片固定方式:联动产线上裁片需要二次定位,真空吸附或模板夹持的重复精度要控制在±0.1mm以内。
- 换款响应:联动方案的优势在小批量多品种场景下最明显,但前提是程序切换时间足够短。选型时关注设备的程序存储量和调用速度。
如果产线中还有电脑针车和工业缝纫机的缝合环节,建议把联动范围再往前延伸一步——冲孔数据同时下发给缝纫工位,让缝合模板也能复用孔位基准。这样整条鞋面线的基准体系统一,累积误差能压到最低。
金悦来在鞋面加工设备领域积累的方案经验表明,联动改造的投入回收周期通常在6-10个月,具体取决于订单结构和换款频率。对于日均换款2次以上的产线,优先级可以排得更靠前。