从电脑针车到帽檐机:制鞋缝纫设备自动化升级的行业趋势观察
过去五年,制鞋产线上的缝纫与装饰设备经历了一轮明显的自动化迭代。以某中型运动鞋代工厂为例,其裁片缝制环节引入电脑针车后,单条产线的换款调试时间从原先的2.5小时压缩到40分钟以内。这类变化并非个例,而是整个行业设备升级的缩影。从传统的机械式工业缝纫机,到如今的电脑针车、弯眉机、皮革冲孔机与电脑打钉机,设备端的演进正在重塑制鞋缝纫的工艺组织方式。
一、传统设备组合的瓶颈在哪里
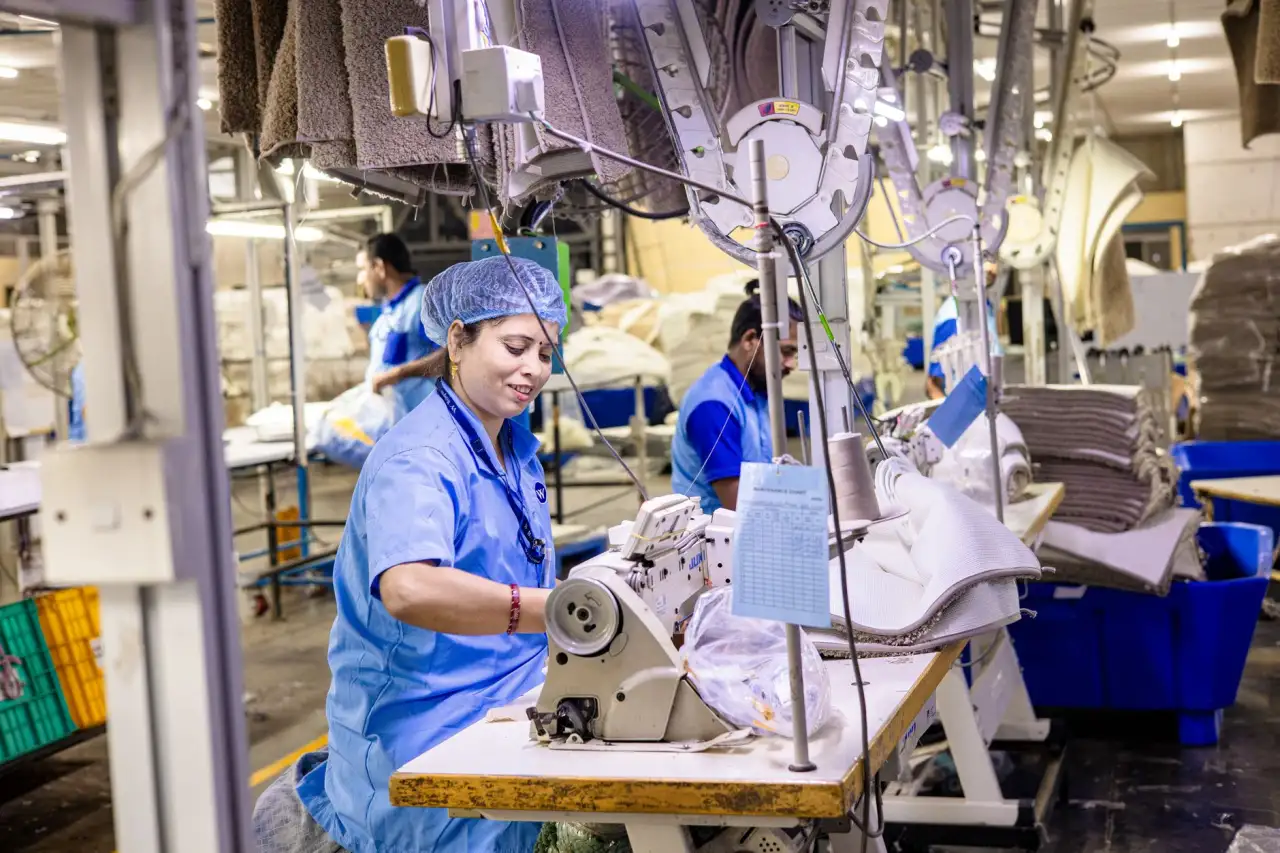
制鞋缝纫与服装缝纫的差异,核心在于材料厚度不均、曲面贴合要求高、装饰工序密集。传统产线常见的配置是普通工业缝纫机加手工冲孔、手工打钉,工序之间依赖人工转运。问题集中在三个层面:
- 精度依赖师傅手感:鞋面弯位缝制对针距一致性要求极高,人工操作在连续作业4小时后误差明显放大;
- 换款响应慢:机械式设备的针距、针位调整需要更换凸轮或齿轮,一款一调,小批量订单几乎无法经济地排产;
- 装饰工序脱节:冲孔、打钉往往独立工位完成,定位靠模板和目视,返工率长期在5%—8%区间徘徊。
这些瓶颈的本质,是设备的信息化程度不足——机器无法记住工艺参数,也无法与上游裁片数据对接。
二、电脑化设备如何切入工艺痛点
电脑针车的价值不只是“自动剪线、自动倒缝”这类便利功能。真正影响产线效率的是步进电机驱动的针距补偿与花样存储能力:操作工可将不同鞋款的缝制轨迹参数存入机身,换款时调用编号即可,针距精度稳定在±0.1mm级别。配合弯眉机处理鞋面弧形边缘的包边与压线,曲面段的线迹张力控制比手工方式均匀得多。
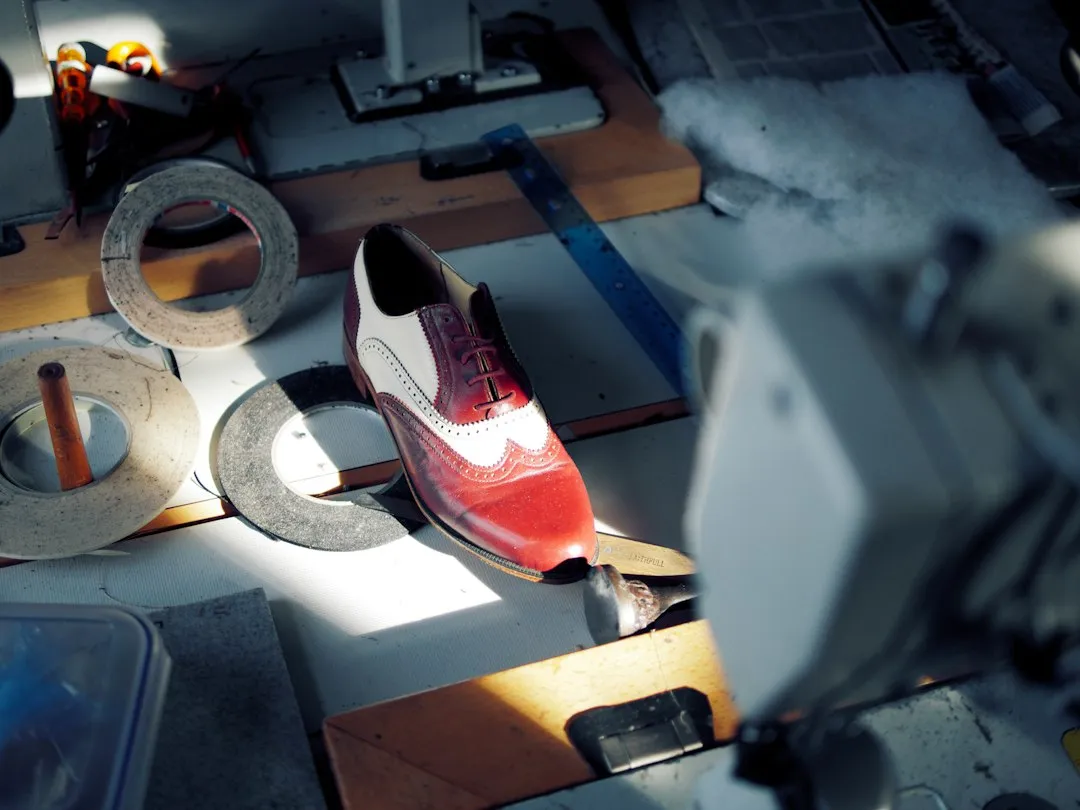
装饰环节的变化同样明显。皮革冲孔机采用数控XY平台后,冲孔位置直接读取版房输出的CAD坐标,孔距一致性不再受操作者状态影响;电脑打钉机则通过振动盘送钉与伺服定位,把钉位偏差控制在0.2mm以内。二者与电脑针车共用同一套版房数据链,工序间的定位基准得以统一——这是单机自动化无法实现的协同效应。
设备选型的两个实操判断
产线升级不必一步到位。建议从换款频率最高的工序切入:若工厂小批量多批次订单占比超过40%,优先上电脑针车与弯眉机;若装饰工序返工率是主要痛点,则皮革冲孔机与电脑打钉机的投资回收期通常更短。另一个判断维度是版房数字化程度——设备吃的是数据,版房若仍以纸质样板为主,先补数据链再上设备,否则电脑化优势难以释放。
三、从单机自动化走向产线协同
行业正在发生的下一阶段变化,是设备之间的数据互通。部分先行工厂已将电脑针车的工艺参数、皮革冲孔机的孔位文件、电脑打钉机的钉位坐标统一纳入MES管理,换款时整线参数一键下发。这对设备厂商提出了新要求:接口协议开放、参数可导出、支持与主流版房软件对接,正在成为制鞋缝纫设备的隐性标配。
对制鞋企业而言,设备升级的决策逻辑也在变化——不再只看单机速度,而是看换款弹性与工序衔接的顺畅度。金悦来在电脑针车、弯眉机、皮革冲孔机与电脑打钉机等产品线上的持续迭代,正是围绕这一逻辑展开:让设备记住工艺、让数据贯穿工序,才是自动化升级真正的落点。