电脑针车花样缝纫精度影响因素解析:从送料系统到针步控制的系统性分析
在皮革制品与汽车内饰的缝纫车间里,花样缝纫的精度直接决定成品轮廓是否饱满、线迹是否均匀。不少操作者将误差归咎于操作手法,却忽略了设备本身的系统性匹配。一台电脑针车的精度表现,实际上是送料、针步控制、旋梭配合与电控响应共同作用的结果,任何一个环节的微小偏差都会在高速缝纫中被放大。
送料系统:精度链条的第一环
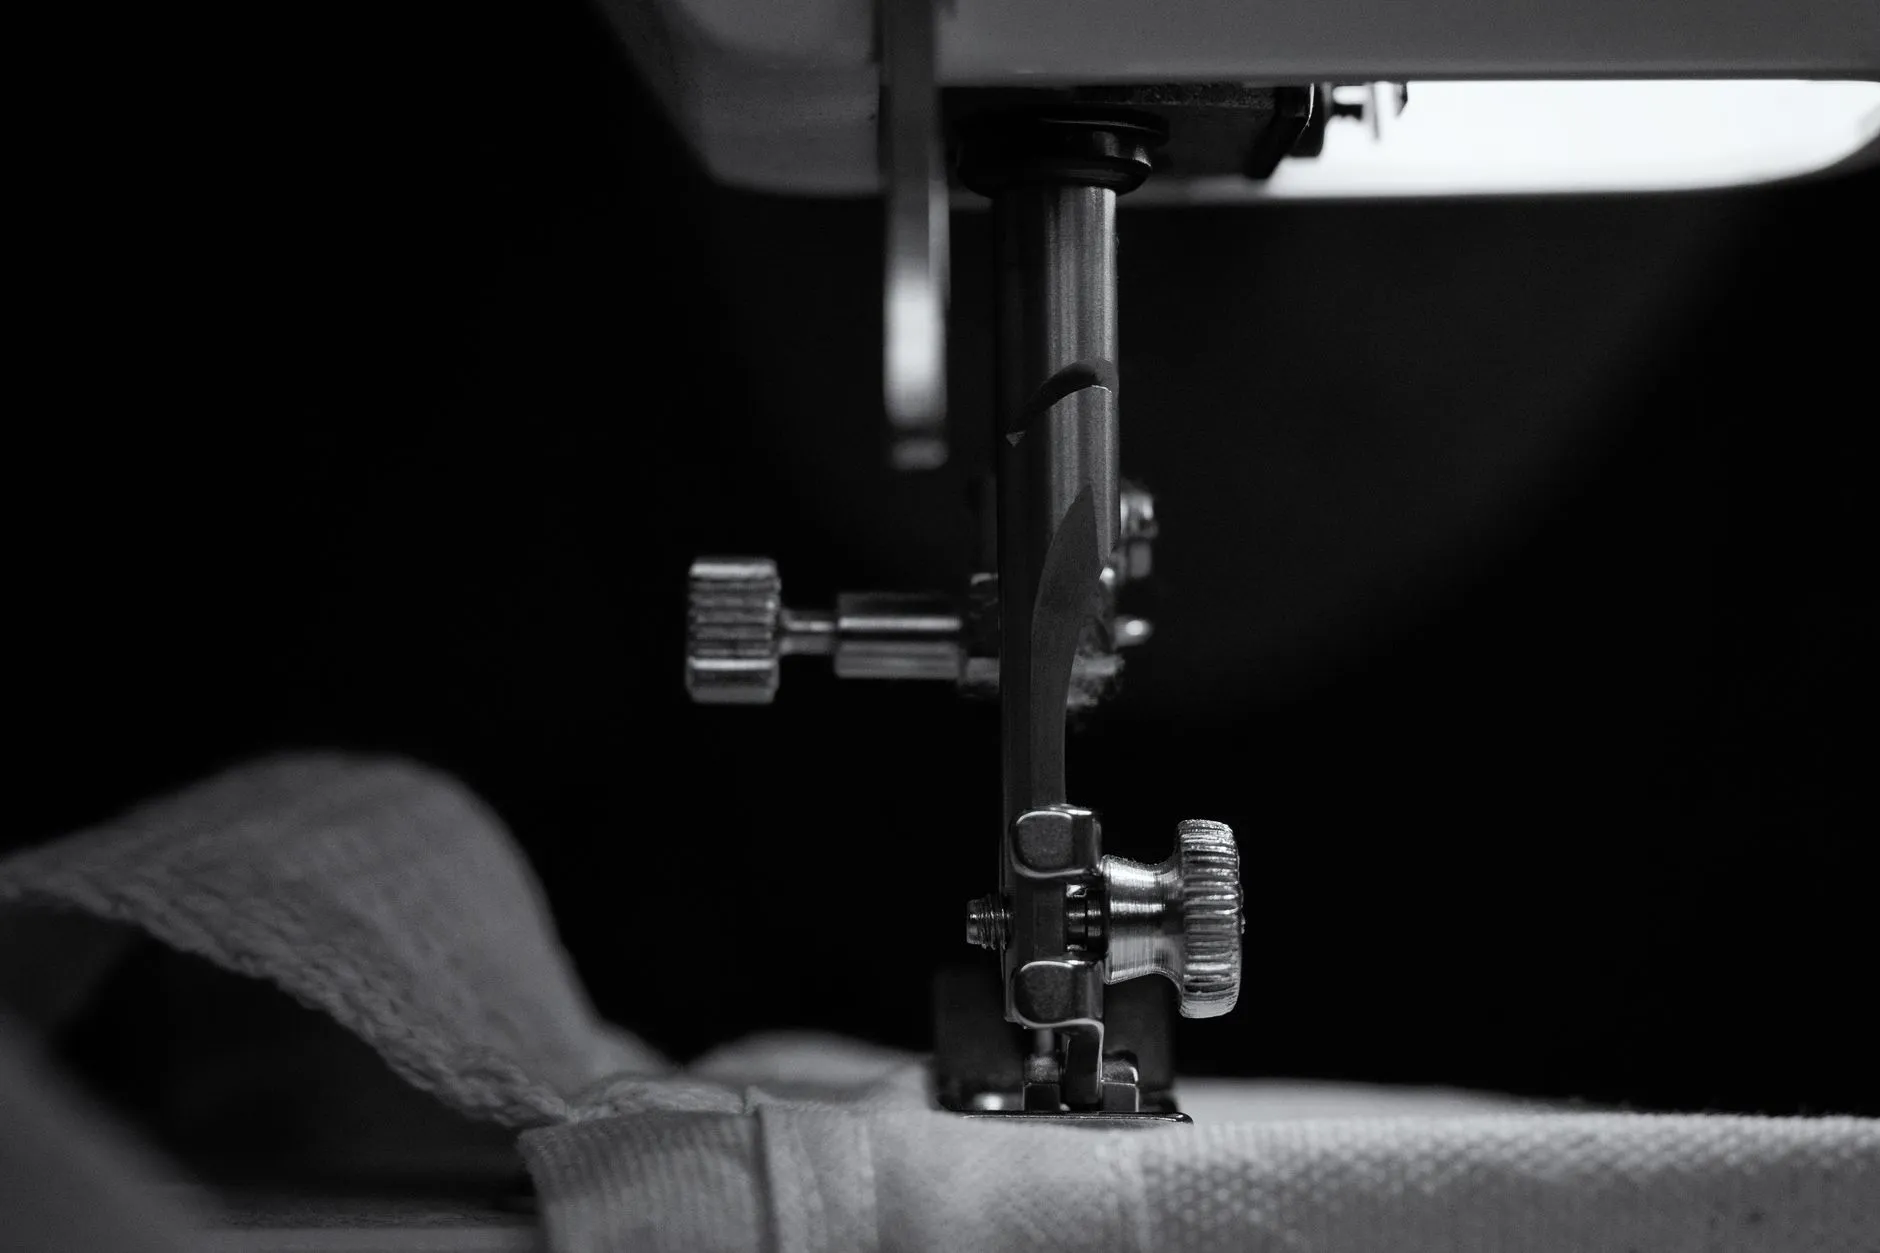
送料机构是花样缝纫中最易被低估的环节。传统机械送料依赖凸轮与连杆的刚性配合,在缝制厚料皮革时,由于材料回弹性差异,实际针距往往比设定值偏移0.2~0.5mm。而现代工业缝纫机普遍采用的步进电机送料,通过脉冲信号驱动,理论上可将偏移控制在0.05mm以内。但问题在于,送料齿的磨损、压脚压力的不当设置,仍会导致面料在针板上的瞬时滑移。建议每运行200小时检查一次送料齿高度,并将压脚压力调至材料厚度的1.5倍左右,避免过压造成皮革表面压痕与送料阻滞。
针步控制与电控响应:看不见的精度变量
针步控制的精度不仅取决于电机分辨率,还与电控系统的响应延迟密切相关。当花样包含急转弯或密集回针时,控制系统需要在毫秒级完成加减速计算。若伺服响应滞后,针迹就会出现“圆角变钝”或“拐点堆线”。部分高端电脑针车已引入前馈补偿算法,通过预判轨迹曲率提前调整针步,实测可将拐角误差降低约30%。这与皮革冲孔机在复杂孔位加工中对伺服同步性的要求如出一辙——设备间的控制逻辑正在相互借鉴。
值得注意的是,旋梭与机针的配合时机同样影响线迹精度。旋梭勾线过早或过晚,会造成底线张力波动,在花样缝纫的变向处表现为线迹松紧不一。定期使用百分表校验旋梭定位钩的轴向间隙,控制在0.05mm以内,是维持精度的基础动作。
从单机精度到产线协同
在完整的皮革制品产线中,电脑针车并非孤立存在。裁片经皮革冲孔机完成定位孔加工后,缝纫工序的起针点精度直接受冲孔位置一致性的影响。若冲孔与缝纫之间的基准不统一,再高的针步控制精度也无法弥补累积误差。同样,电脑打钉机与弯眉机在五金件装配环节的定位精度,也会反向要求缝纫工序预留更精确的工艺余量。建立以CAD版型为唯一基准的数据链,让各工序共享同一坐标原点,是系统性提升精度的可行路径。
实践层面,建议企业建立“精度点检表”,将送料齿磨损、旋梭间隙、压脚平行度、电控响应时间纳入日常巡检。对于花样复杂度较高的订单,可先在废料上运行首件并测量关键拐点坐标,确认偏差方向后再批量投产。
缝纫精度的提升没有单一捷径,它更像一场关于机械、电控与工艺协同的持续校准。随着伺服技术与运动控制算法的下沉,电脑针车正从“能缝”向“缝得准”演进,而理解精度背后的系统性逻辑,才是用好这些设备的前提。