皮革冲孔机与电脑打钉机在鞋面加工中的工艺衔接要点解析
在运动鞋与休闲鞋的鞋面加工线上,皮革冲孔机与电脑打钉机常常相邻布置,但两者之间的工艺衔接却容易被低估。不少工厂反馈:冲孔位置偏差0.3mm,打钉后铆合面就会出现单边翘起;冲孔毛刺未清干净,打钉枪嘴磨损速度提升近一倍。这类问题看似出在打钉环节,根源往往在上游的冲孔工序。
为什么冲孔与打钉之间容易出现"工艺断层"
皮革冲孔机负责在鞋面裁片上加工透气孔、装饰孔或铆钉底孔,电脑打钉机则完成金属钉、装饰扣的自动送钉与冲压铆合。两道工序分属不同设备、不同操作人员,中间还隔着转运与堆放环节。皮革具有回弹性,冲孔后孔径会小幅回缩,若冲孔与打钉之间的停留时间过长或皮革含水率变化,底孔尺寸便与打钉机设定的铆合参数失配。这也是为什么同一批鞋面,上午打钉顺畅、下午却频繁卡钉的直接原因。
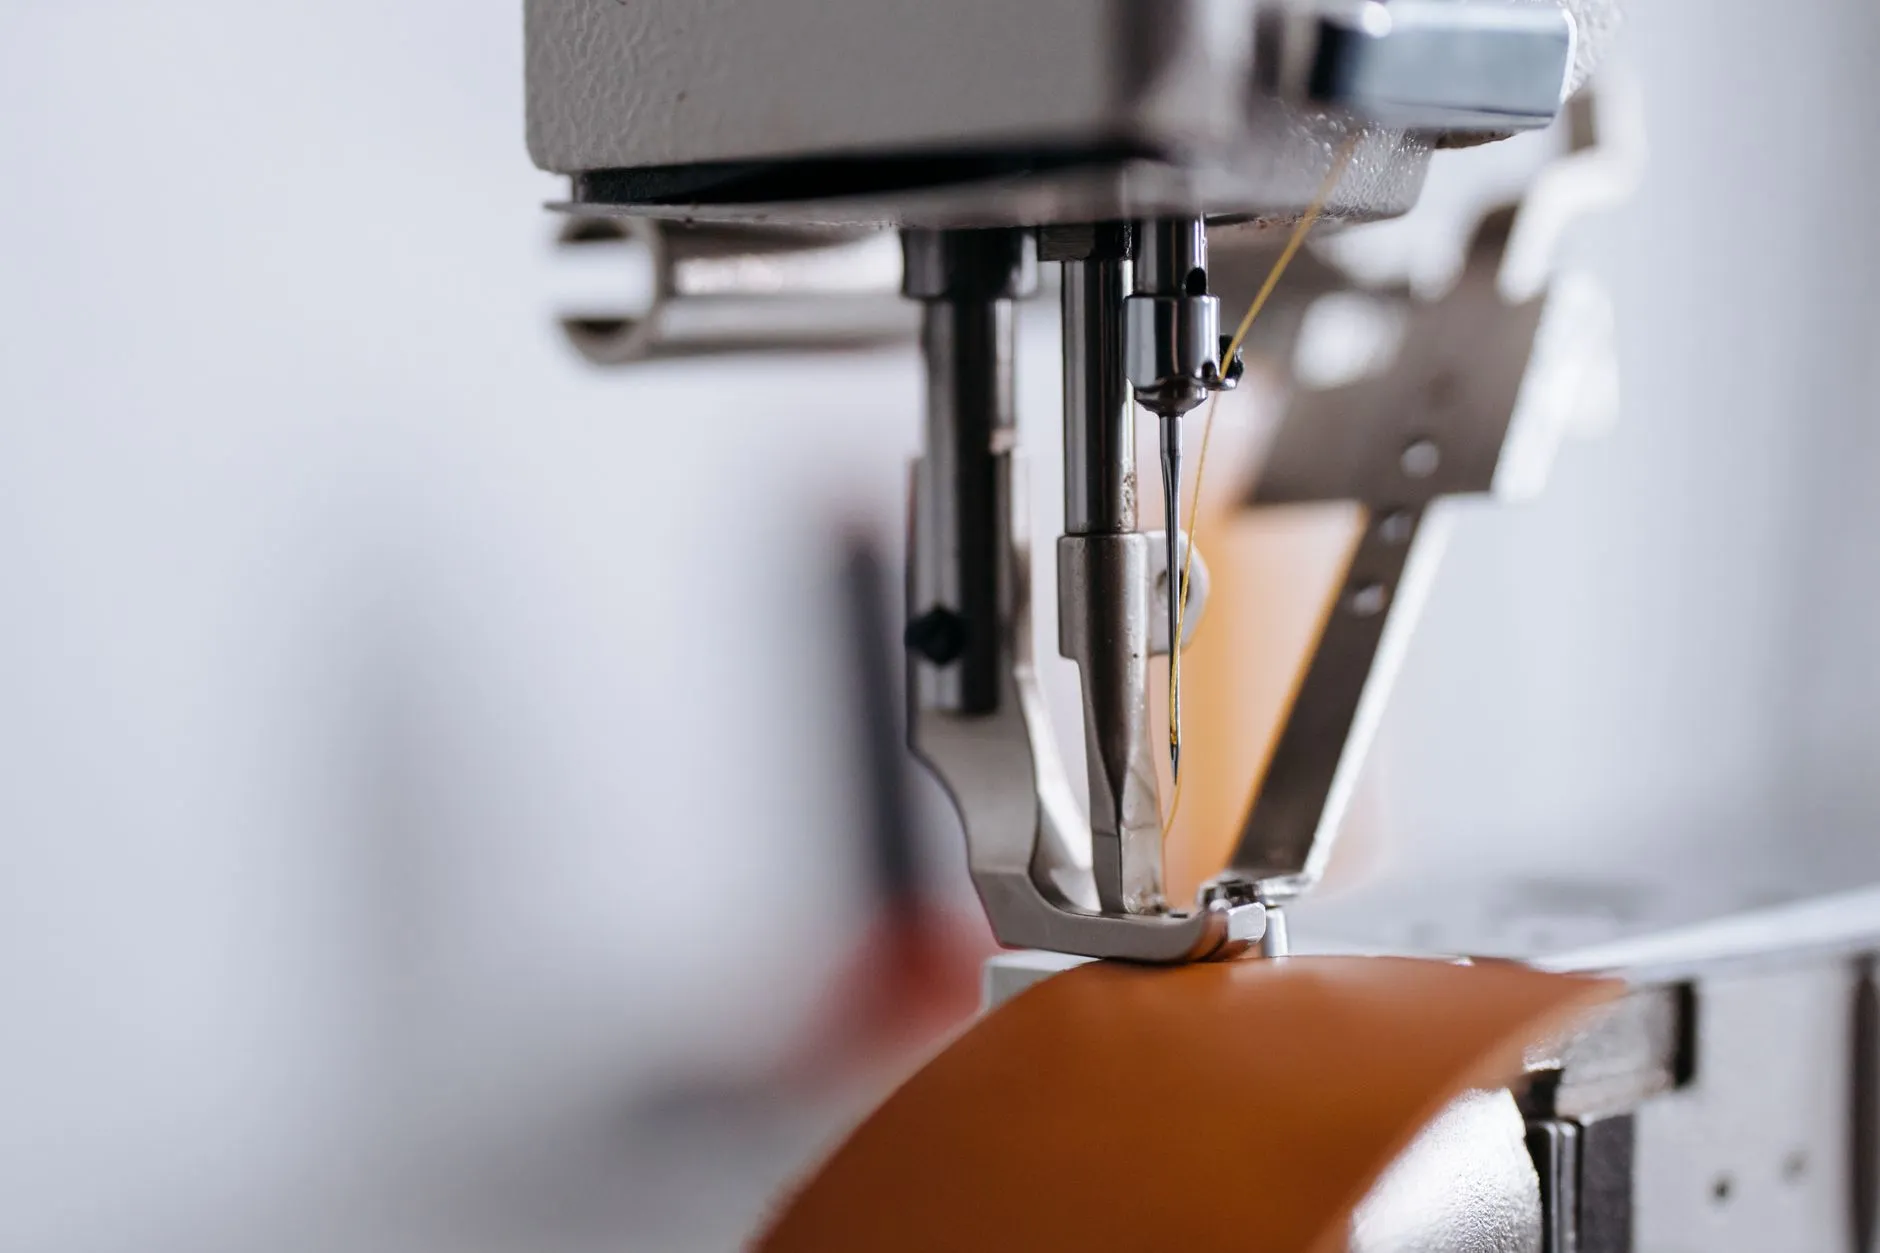
技术解析:三个衔接控制点
其一,底孔尺寸与钉径的匹配逻辑。电脑打钉机的铆合质量取决于钉脚穿过底孔后的翻边效果。行业经验值是底孔直径比钉杆直径大0.1~0.2mm,皮革冲孔机的冲头选型需按这个区间反推,而非按图纸标称孔径直接下料。
其二,冲孔毛刺与送钉稳定性。冲孔断面若存在明显毛刺,钉脚进入时会带偏方向,打钉机的送钉轨道也容易被碎屑污染。建议在皮革冲孔机出料端配置毛刷除尘与负压吸附,这一细节对打钉机连续作业的稼动率影响显著。
其三,定位基准的统一。冲孔与打钉若各自使用独立定位模板,累积误差难以控制。可行的做法是以电脑针车缝制后的针孔或裁片边缘为共同基准,让工业缝纫机、电脑针车与冲孔、打钉共享同一套定位逻辑。
设备协同的对比视角
从产线配置看,单机作业与联动作业的差异明显:
- 单机模式:冲孔、打钉各自批量完成后转运,适合小批量多款式,但底孔回缩与堆放变形风险高;
- 联动模式:皮革冲孔机与电脑打钉机通过传送带短距衔接,冲孔后30秒内完成打钉,孔径状态最稳定;
- 复合工位:部分工厂将弯眉机与打钉工位合并,利用弯眉机处理鞋面弧形边缘的定型,再进入打钉,减少二次装夹。
值得留意的是,电脑针车在鞋面预缝环节留下的线迹张力,也会间接影响打钉区域的平整度。线迹过紧会拉扯皮革局部起皱,打钉后钉帽周边出现波浪纹。因此工艺衔接不应只盯着冲孔与打钉两台设备,前道的电脑针车与工业缝纫机参数同样要纳入管控范围。
给产线管理者的落地建议
- 建立底孔尺寸的批次抽检制度,每2小时测量一次冲孔孔径,记录皮革含水率;
- 冲孔与打钉之间控制在1小时内的在制品流转量,避免长时间堆放;
- 打钉机枪嘴与送钉轨道每周清理,冲孔机冲头按冲次定期研磨或更换;
- 弯眉机处理的弧形裁片单独标注流向,避免与平面裁片混线打钉。
金悦来在产品中心持续整理这类工序衔接的实操要点,供鞋面加工企业配置设备与制定工艺文件时参考。