电脑针车自动化升级趋势:从传统缝纫机到智能花样缝制设备的技术演进
过去五年,皮革制品与鞋服加工车间的设备构成发生了肉眼可见的变化:机械式工业缝纫机逐步让位给带伺服控制与程序存储的电脑针车,单一功能的冲切工位被皮革冲孔机与电脑打钉机的组合产线取代。这一轮升级并非简单的"机器换人",而是缝制工艺从机械传动向数字控制迁移的系统性技术演进。
从机械传动到伺服数控:驱动逻辑的根本改变
传统工业缝纫机依靠离合器电机与凸轮机构实现针距、送料与剪线动作,参数调整依赖更换凸轮和机械微调,一台设备切换花型往往需要停机数十分钟。电脑针车的核心变化在于步进电机与伺服系统分别独立驱动针杆、送布牙和旋梭,针距、针数、加固段长度均可通过操作面板设定,换款时间压缩到分钟级。对于需要频繁切换款式的皮革手袋、汽车内饰件加工场景,这种柔性是产线能否承接小批量订单的关键。
更深一层的变化在花样缝制。带X-Y送料平台的电脑花样机将缝制轨迹转化为坐标数据,复杂装饰线迹、商标轮廓、几何拼接缝均可一次编程批量复现,刺绣级的花样缝制由此进入常规缝制设备的能力范围。
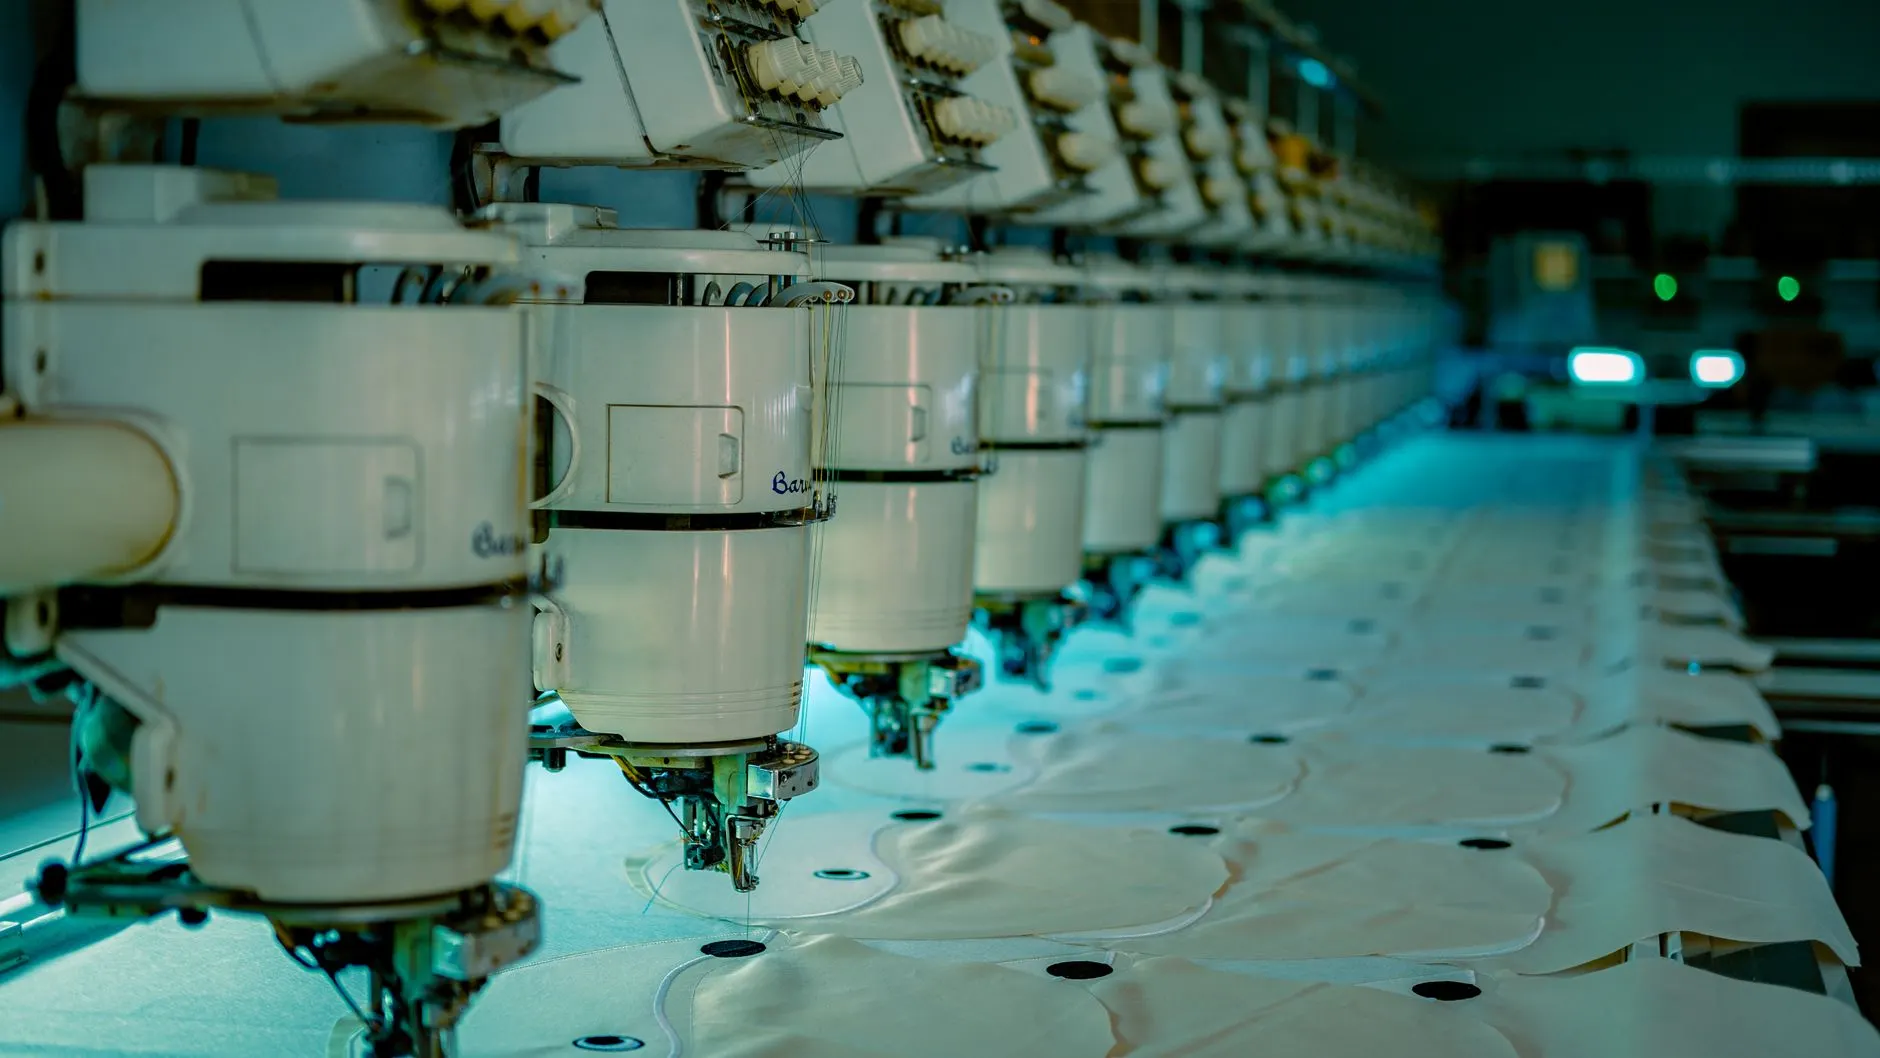
工序协同:冲孔、打钉与缝制的节拍匹配
单一设备的升级容易遇到瓶颈——缝制提速后,前段冲孔与后段打钉若仍靠人工对位,整线节拍反而被拖慢。实际产线改造中,皮革冲孔机的数控化与电脑打钉机的程序化送钉需要与电脑针车的缝制节拍做匹配设计。可参考的落地路径包括:
- 工序前置编程:将冲孔位置数据与缝制花样共用同一套版型文件,减少重复对位;
- 节拍测算:按缝制工序的CT(周期时间)反推冲孔机与打钉机的单件工时上限,避免中间在制品堆积;
- 模具快换:冲孔模具采用快换结构,配合打钉机的钉仓快拆,支撑多款式混线。
弯眉机在鞋面加工中的角色同样值得关注。鞋口弯眉部位的曲线缝制对送料精度要求高,机械式设备依赖操作工手感,而数控弯眉机通过轨迹补偿保证曲线缝的一致性,返修率通常能下降一个可感知的幅度。
升级实践中的三个技术判断
其一,先梳理工艺数据再选设备。电脑针车的价值释放依赖花样库与版型数据的积累,若企业尚无标准化的版型文件体系,建议先完成工艺数据整理,再导入数控设备,否则编程环节会成为新的效率黑洞。
其二,关注控制系统开放性。不同品牌电脑针车的编程格式兼容性差异明显,选购时应确认是否支持通用DXF或行业常用花样格式导入,避免后期被单一系统锁定。
其三,电气维护能力要同步建设。伺服驱动、步进电机与传感器构成的电控系统,故障排查逻辑与纯机械设备完全不同,产线升级的同时应安排电控基础培训,减少因小故障导致的停机。
从设备形态看,缝制加工正在沿着"单机数控化→工序数据打通→整线协同"的路径推进。皮革冲孔机、电脑打钉机、电脑针车与弯眉机之间的数据接口标准化,会是下一阶段设备选型的重要考量维度。对加工企业而言,理解这套技术演进的底层逻辑,比单纯追逐单机参数更有实际意义。