工业缝纫机选型指南:帽檐机与电脑针车在制帽生产线中的配置要点
制帽生产线的缝制环节,选型失误带来的隐性成本远比设备差价高。帽檐弧形缝、帽身合缝、顶扣固定、气眼冲孔这几道工序,对设备运动轨迹和针距稳定性的要求截然不同。把工业缝纫机笼统地按平缝机思路配置,往往在帽檐工序就卡壳——弧形送料不顺、线迹外翻、层间错位,返工率居高不下。真正合理的配置逻辑,是按工序特征匹配机型,而非按价格或品牌一刀切。
帽檐工序:弯眉机与帽檐机的分工边界
帽檐是制帽线中最考验设备曲面适应能力的环节。硬衬帽檐需要沿弧线均匀缝合,普通平缝机靠人工转动送料,针距波动大,弧形内侧易起皱。弯眉机通过弯针与弧形压脚的配合,让缝纫轨迹天然贴合帽檐曲率,操作者只需控制送料速度,线迹一致性可控制在±0.3mm以内。对于棒球帽、鸭舌帽这类弧度固定的批量订单,弯眉机的效率优势明显;而多品种小批量场景,则更适合带模板的电脑针车做柔性切换。
需要区分的是,弯眉机解决的是“缝”的曲面问题,帽檐的“形”还依赖前道工序。部分工厂在帽檐复合前用皮革冲孔机对硬衬做定位孔加工,孔径公差控制在0.1mm级,后续缝合时依靠孔位对齐,能进一步降低弧形缝的偏移风险。
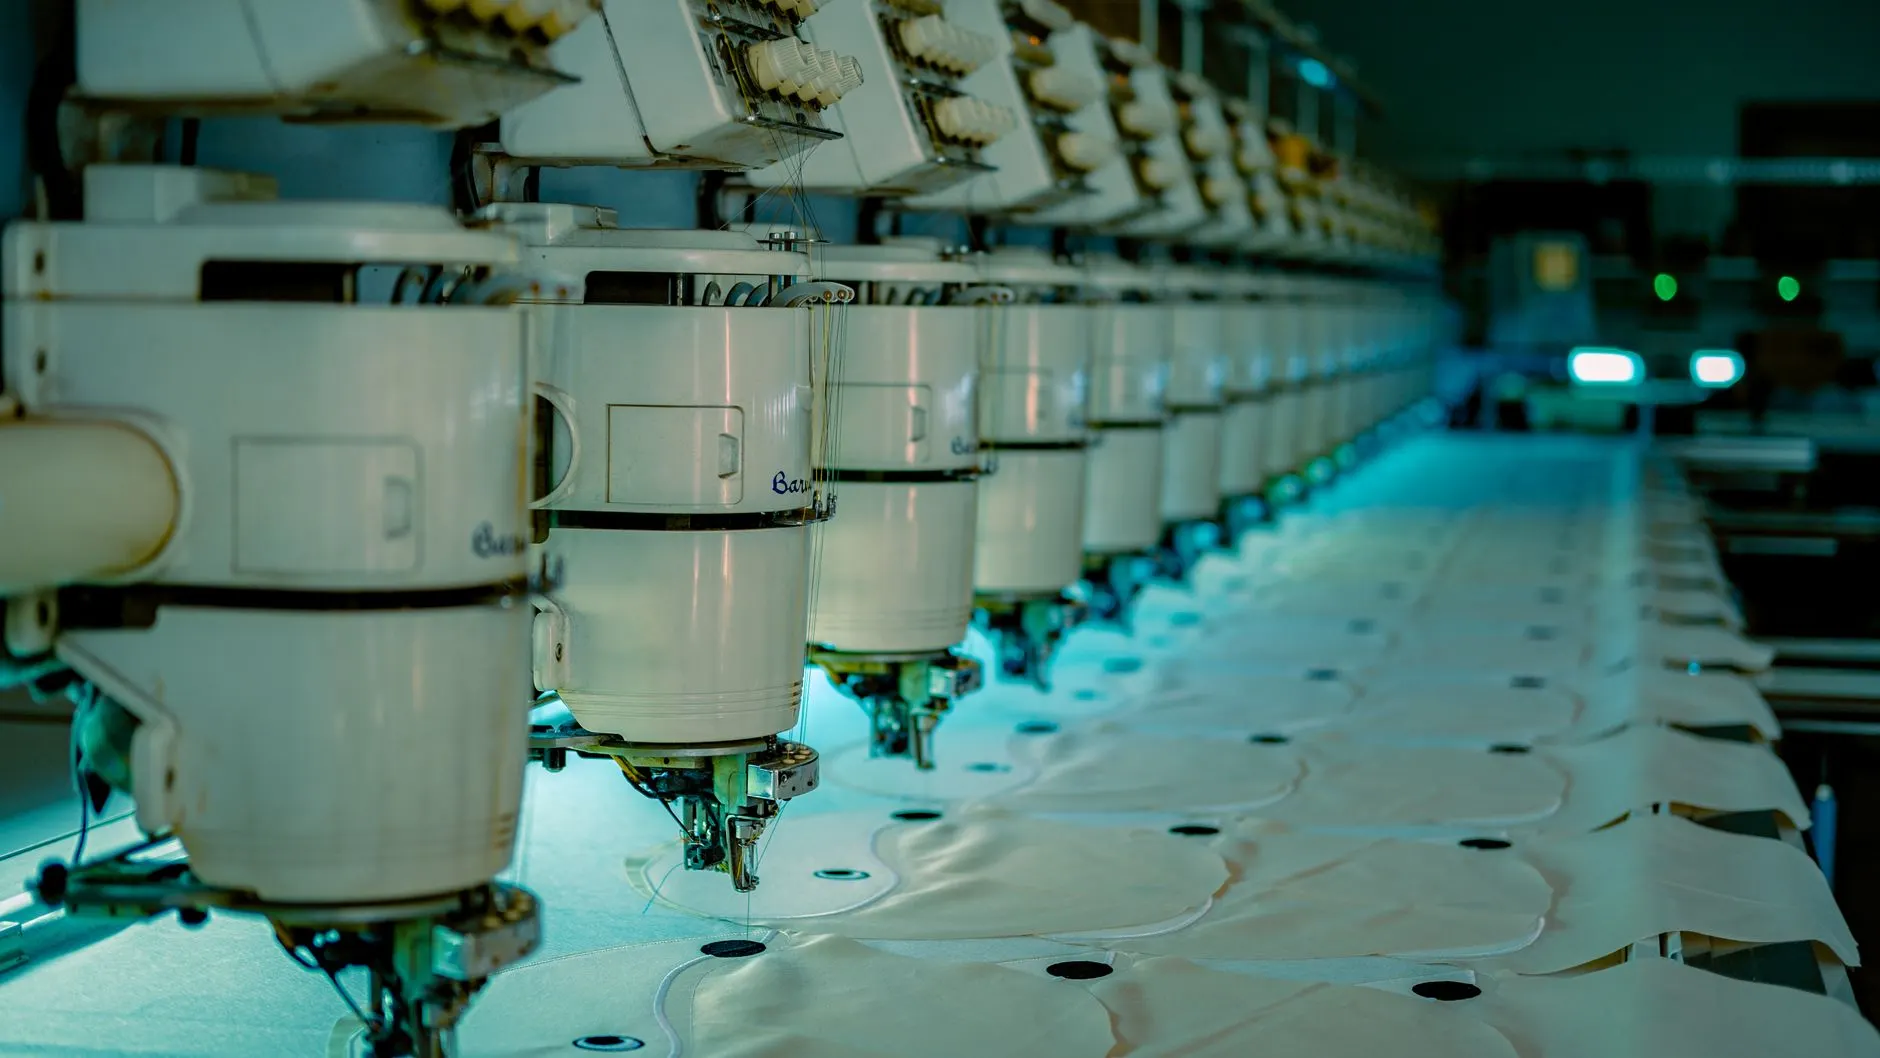
电脑针车在帽身合缝中的参数逻辑
帽身合缝涉及多层织物叠加,针距密度与压脚压力需要联动调整。电脑针车的可编程针距功能在这里比机械式机型实用得多——帽身弧线段用2.8mm针距保证强度,接近顶扣区域收窄到2.2mm避免面料堆积。压脚压力建议设置在30-40N区间,过高会在针织帽身留下压痕,过低则多层送料打滑。
顶扣与气眼的固定工序,传统做法是缝纫后人工打钉,工序割裂且位置精度依赖划线。引入电脑打钉机后,可与针车工位串联,按预设坐标完成钉扣,位置重复精度达±0.15mm。这类设备与工业缝纫机的联动配置,正在成为中高端制帽线的标准组合。
配置要点速查
- 帽檐弧形缝:弯眉机为主,模板电脑针车为辅,针距2.5-3.0mm
- 帽身合缝:电脑针车,压脚压力30-40N,分段针距编程
- 顶扣/气眼:电脑打钉机串联工位,坐标定位精度±0.15mm
- 硬衬预处理:皮革冲孔机做定位孔,孔径公差0.1mm级
某运动帽代工厂的产线改造案例值得参考:原线用6台平缝机做全部工序,帽檐返工率12%。调整为2台弯眉机专攻帽檐、3台电脑针车做帽身与柔性切换、1台电脑打钉机串联顶扣工位后,返工率降至3.5%,换款时间从45分钟压缩到12分钟。设备总投入增加约18%,但单线月产能提升22%。
选型的核心不是追求机型齐全,而是让每道工序的设备运动特性与物料特征对齐。帽檐看曲面适配,帽身看参数可编程性,扣件看定位精度——按这个逻辑配置,工业缝纫机组合才能真正跑顺制帽生产线的节拍。