皮革冲孔机与数控皮鞋冲孔机在鞋面加工中的工艺对比分析
鞋面加工车间里,冲孔工序的节拍往往决定了整条线的产出效率。过去五年,鞋型迭代速度从每季30款增加到近百款,传统机械冲孔机在换款时的调模时间成了瓶颈。与此同时,运动鞋面材料从单一真皮扩展到超纤、飞织复合层,对孔位精度和边缘质量提出了更严苛的要求。这种背景下,皮革冲孔机与数控皮鞋冲孔机的工艺分野,值得做一次系统梳理。
机械式与数控式的核心差异
传统皮革冲孔机依赖偏心轮或气动冲压,通过更换模具实现不同孔径。操作师傅需要手动对位,批量一致性受限于定位治具的精度。而数控皮鞋冲孔机采用伺服电机驱动冲头,配合CCD视觉定位或激光轮廓扫描,可自动识别鞋面裁片边缘,动态补偿材料收缩带来的偏移。实测数据显示,同一批超纤裁片,机械式冲孔的孔位偏差在±0.3mm左右,数控机型可控制在±0.08mm以内。
这种精度差异在拼接工序中被放大。孔位偏移超过0.15mm时,后续的电脑针车缝纫会出现线迹歪斜,返工率上升约12%。
换款效率与综合成本对比
鞋企接单模式正从大批量转向小批量多批次。机械冲孔机换款需拆卸模具、重新对刀,平均耗时25-40分钟;数控机型调用预设程序,换款时间压缩到3-5分钟。按每天换款6次计算,单台设备每天可节省近3小时有效工时。
但数控设备的初期投入是机械式的2-3倍。企业需要根据订单结构做取舍:
- 大批量单一鞋型:机械式皮革冲孔机配合专用治具,单位成本更低
- 多品种小批量:数控机型的柔性优势明显,投资回收期约14个月
- 高附加值皮鞋:数控冲孔配合弯眉机处理弧形孔位,良品率提升显著
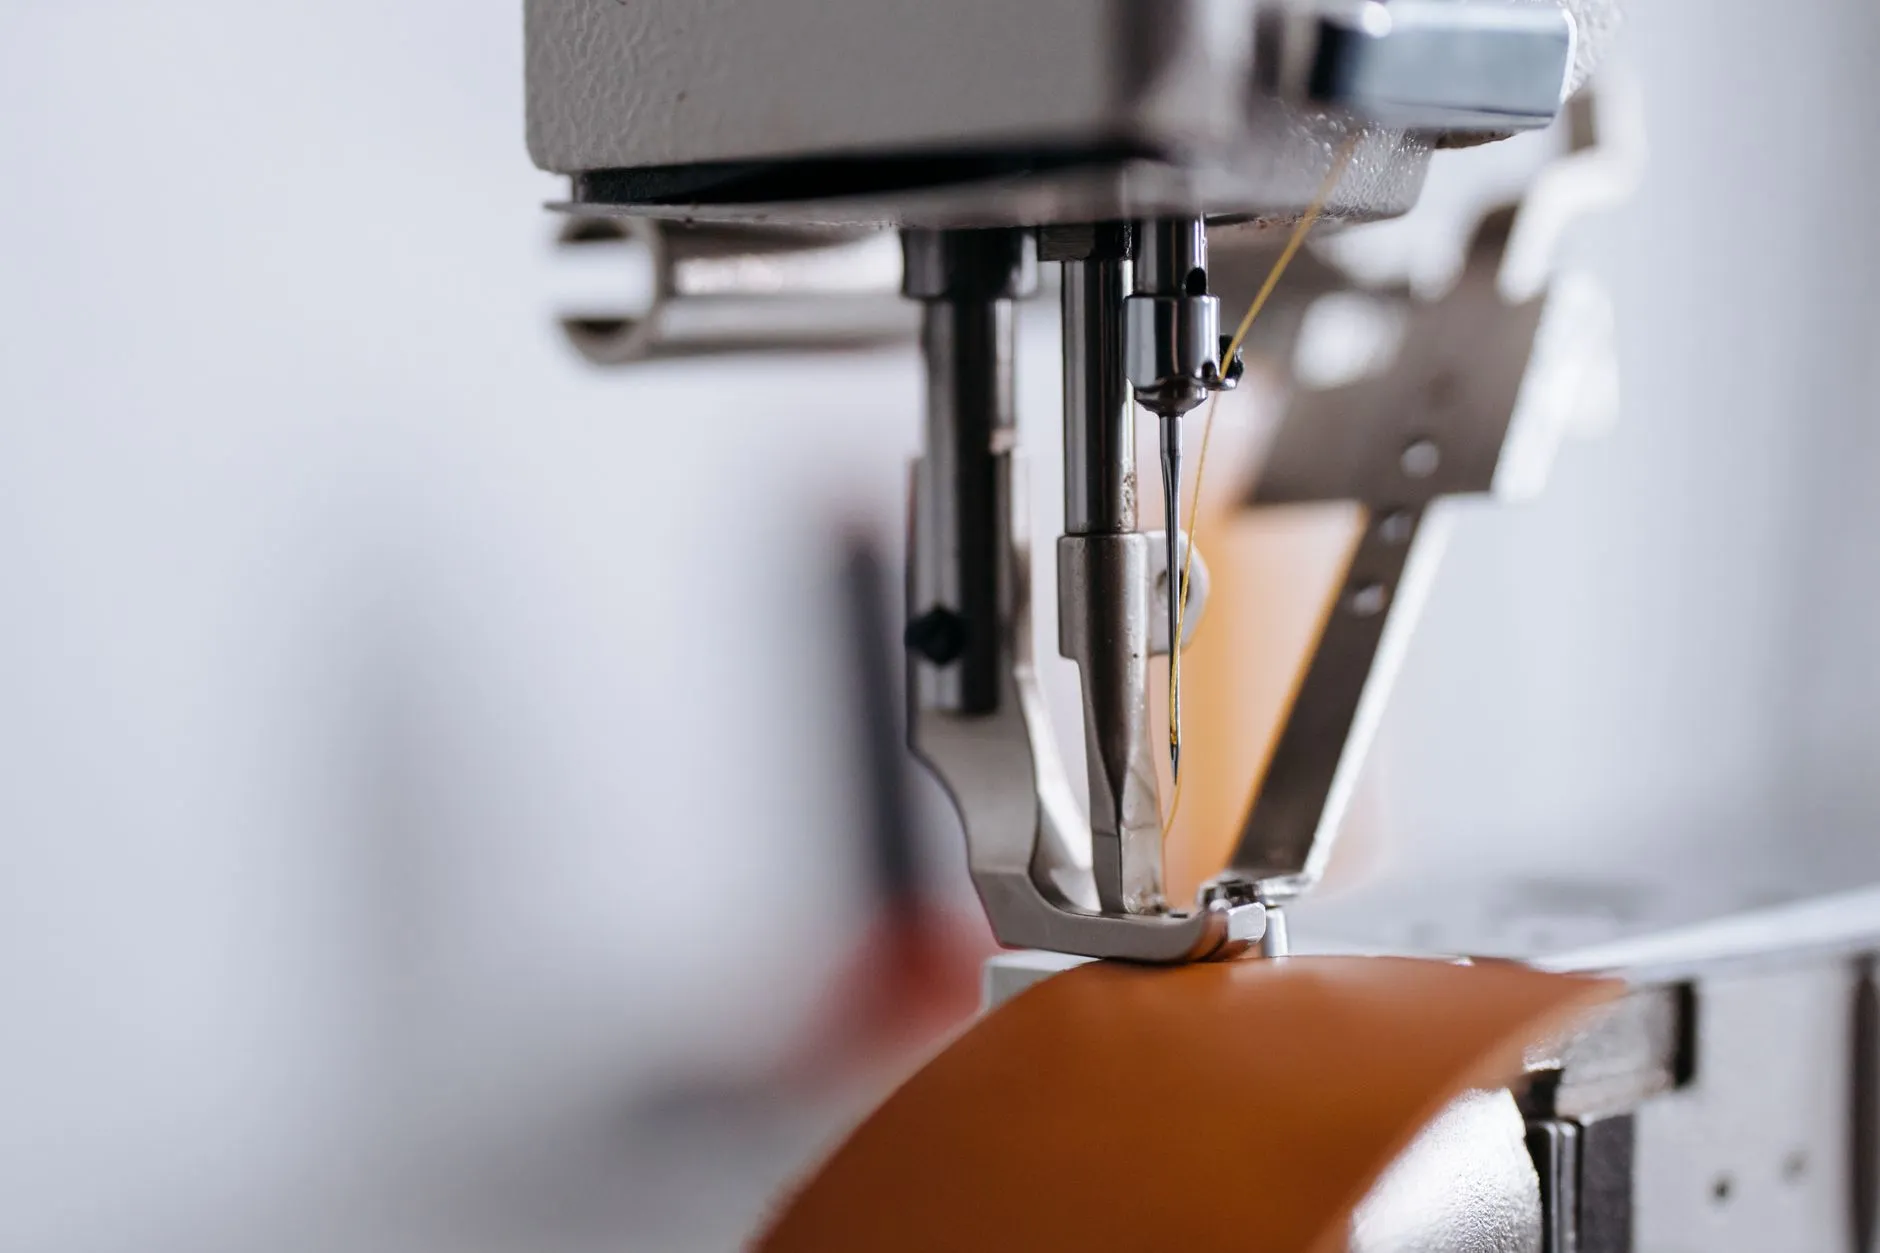
值得注意的是,冲孔只是鞋面加工链的一环。冲孔后的钉扣工序若采用电脑打钉机,可与数控冲孔机共享定位数据,减少二次对位误差。部分工厂已将冲孔、打钉、缝纫整合为柔性单元,用工业缝纫机完成最终缝合,整体节拍缩短18%。
工艺选型的实践建议
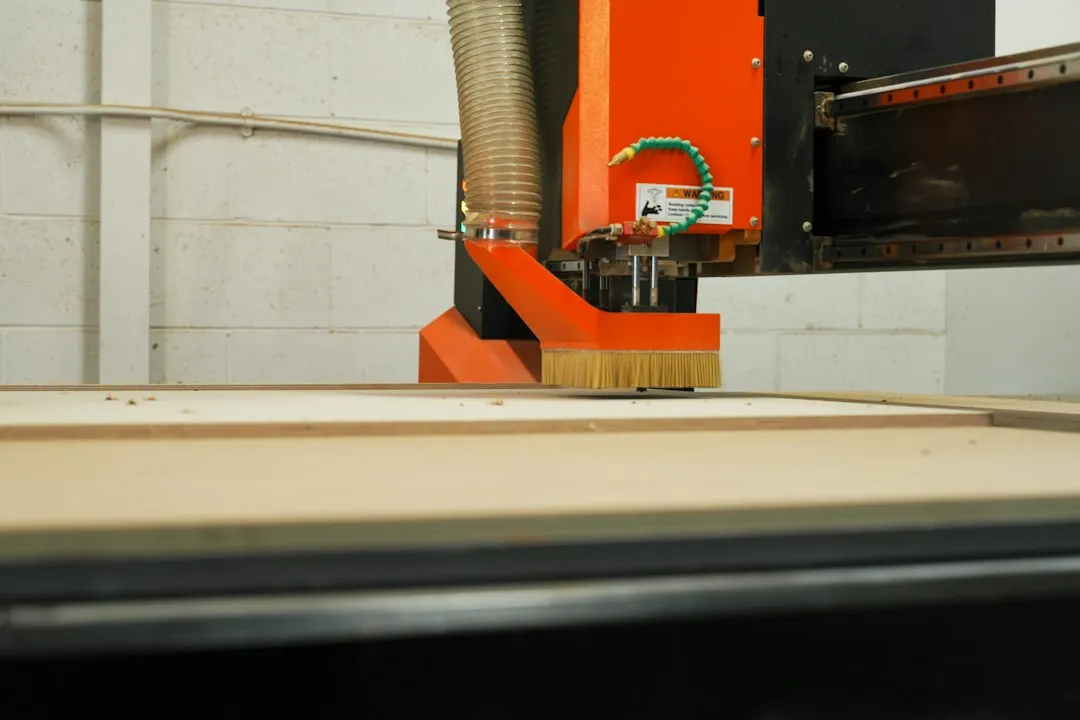
判断是否需要上数控皮鞋冲孔机,可以看三个指标:月换款次数是否超过40次、鞋面材料是否含弹性复合层、孔位公差是否要求≤0.1mm。若其中两项为“是”,数控方案的ROI会更快显现。
对于仍在用机械式设备的工厂,建议先做两件事:一是将冲孔模具标准化,减少换模时的对刀时间;二是在冲孔前增加裁片定型工序,控制材料回弹对孔位的影响。这些改善措施成本低,能为后续设备升级争取过渡期。
设备选型没有绝对优劣,关键是与订单结构、材料特性和后道工序的匹配度。金悦来持续关注鞋面加工设备的技术演进,为行业提供从冲孔到缝纫的完整工艺参考。