电脑针车在帽檐缝制中的应用:自动化花样缝纫机提升产能的实践路径
帽檐缝制长期被视为缝纫工序中的"硬骨头"——弧度大、层数多、送料阻力不均,传统平缝机依赖人工手势调整,熟练工一天产出也难突破800件。近年来,随着电脑针车与自动化花样缝纫机的普及,这一环节正在被重新定义。金悦来在服务多家帽类制造企业的过程中,积累了一些可复用的技术路径与实操经验,本文尝试做一次系统梳理。
为什么帽檐缝制对设备要求特殊?
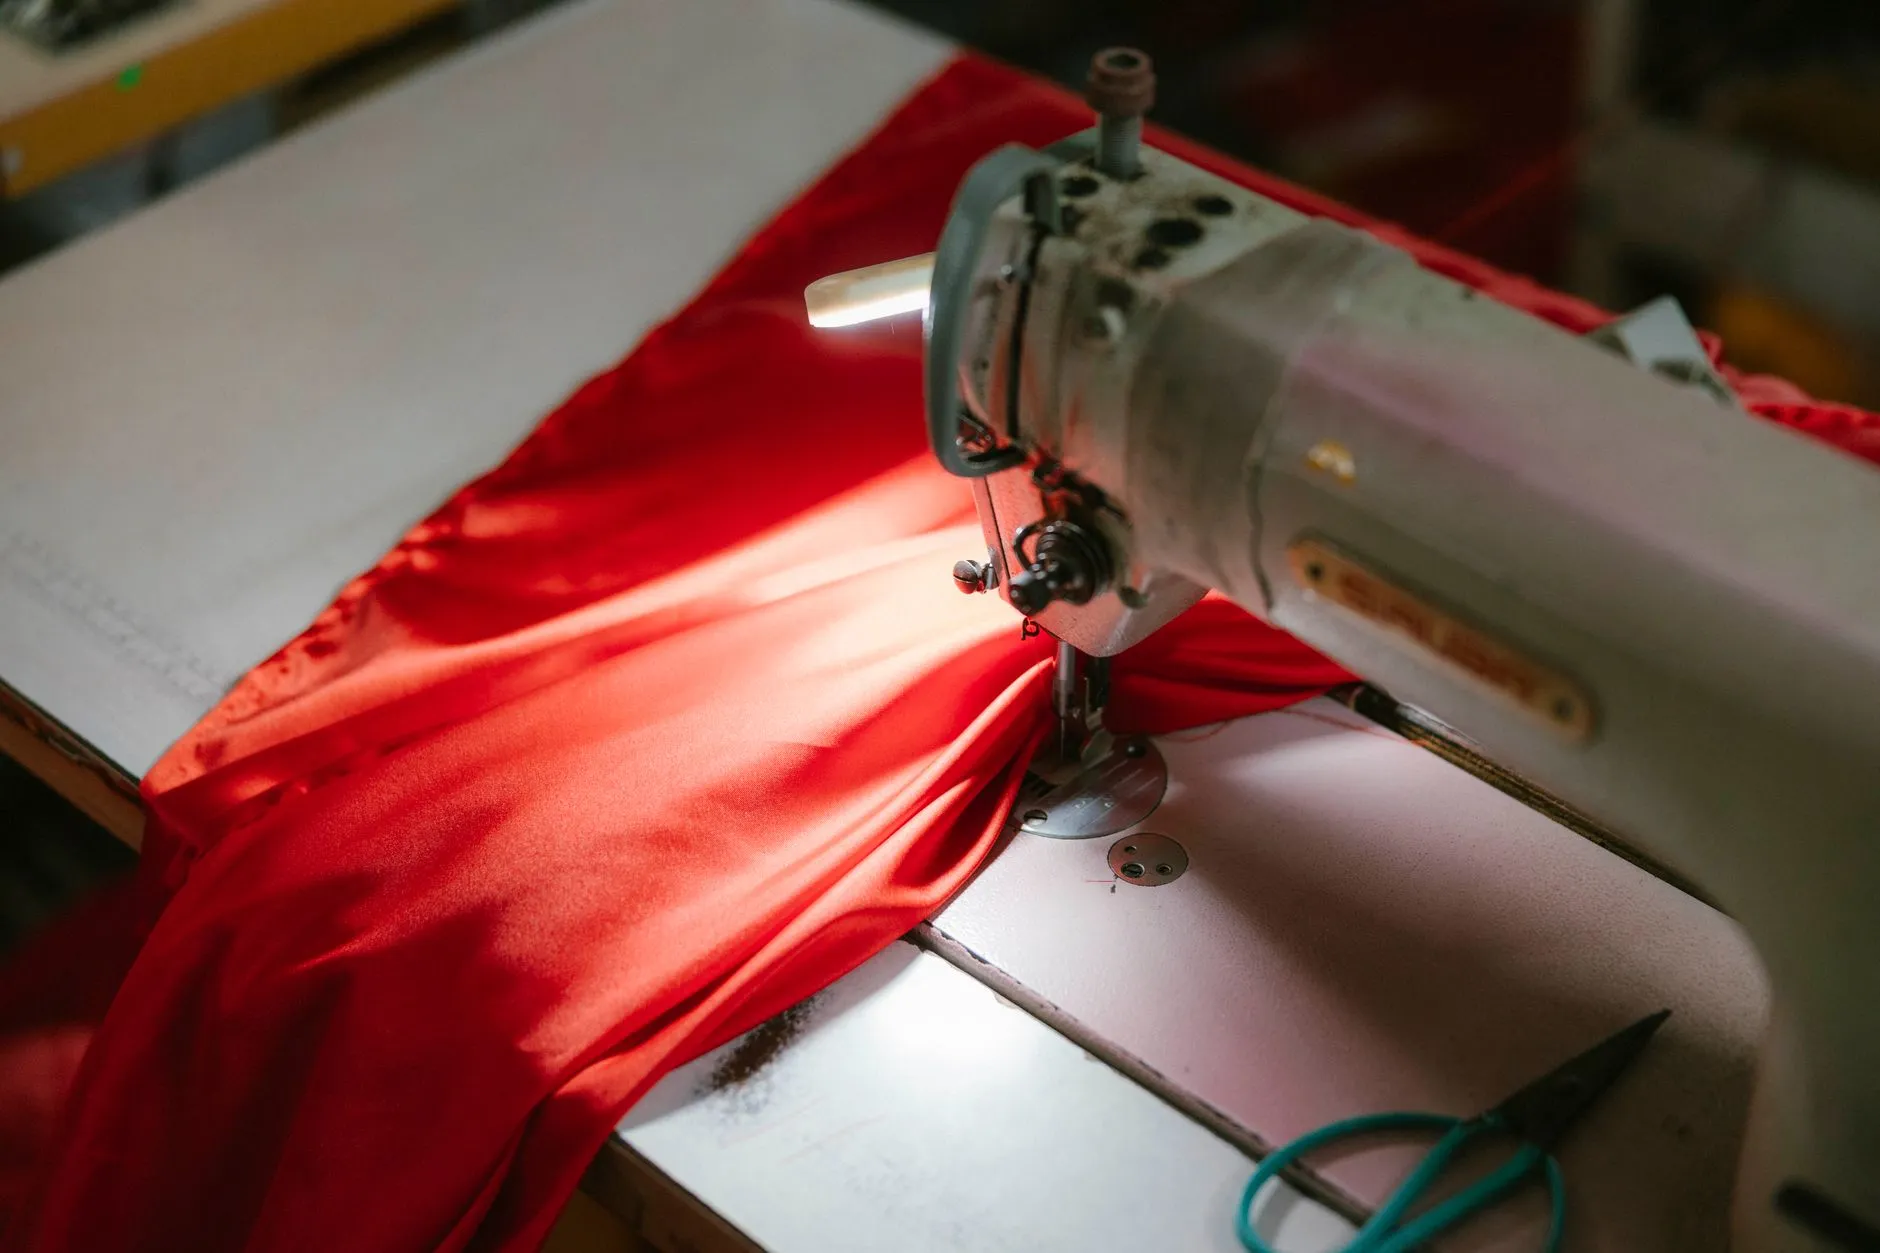
帽檐通常由面料、衬布、定型网布等多层材料复合而成,缝制轨迹呈弧形甚至闭合曲线。传统工业缝纫机在走弧线时,操作者需要同时控制送料方向、针距均匀度和层间错位,任何一个变量失控都会导致"起皱"或"跳线"。更棘手的是,帽檐两端与中间部位的厚度差可达3-5mm,普通压脚在过厚区域容易抬升,造成线迹漂浮。
自动化花样缝纫机的核心优势在于:X-Y双向步进电机驱动送料,配合伺服控制系统,可以按预设程序精确走位。操作者只需完成初始定位,设备即按花样路径自动缝纫,针距一致性可控制在±0.1mm以内。
实操中的三个关键控制点
设备到位只是起点,真正决定产能的是工艺参数的匹配。以下三点在实际调试中最容易被忽视:
- 压脚压力与交替压脚行程的匹配:帽檐弧形区域需要较小的压脚压力以避免材料拉伸,但过小又会导致送料打滑。建议以0.3-0.5MPa为初始值,根据层数微调。
- 花样程序的路径优化:将起针点设在帽檐内侧直线段而非弧顶,可减少起缝时的定位偏差。同时,在弧线拐点处适当降低缝纫速度(从2500rpm降至1800rpm),能显著降低断线率。
- 与前后道工序的衔接:帽檐缝制前通常需要皮革冲孔机完成定位孔加工,后道则可能涉及电脑打钉机固定帽扣。如果冲孔位置与缝纫花样基准点不统一,自动化优势会被抵消。建议以同一基准模板贯穿三道工序。
部分高端帽型还需要弯眉机对帽檐边缘进行预成型处理,使弧度更贴合头型。弯眉后的帽檐在电脑针车上缝纫时,送料阻力更均匀,线迹美观度明显提升。
数据对比:自动化改造前后的产能变化
以金悦来服务的一家年产120万顶棒球帽的工厂为例,其在帽檐缝制环节引入自动化花样缝纫机前后的对比如下:
- 单件缝纫时间:从48秒降至22秒
- 日产出(8小时):从600件提升至1300件
- 返修率:从4.2%降至1.1%
- 操作工培训周期:从3个月缩短至2周
值得注意的是,产能提升并非单纯来自缝纫速度,而是换款调试时间的压缩。传统设备换一款帽型需要重新调整靠模和手势,耗时约40分钟;自动化设备调用预设花样程序,换款时间可控制在5分钟以内。
帽檐缝制的自动化不是"买一台好设备"就能解决的问题,它涉及前道冲孔定位、缝纫参数调校、后道打钉衔接的系统性配合。金悦来建议企业在导入电脑针车时,先梳理清楚各工序的基准统一问题,再逐步优化缝纫程序。设备是工具,工艺逻辑才是产能的真正天花板。