电脑针车自动化升级:工业缝纫机在多材质缝制中的技术要点解析
做皮具和软包加工的师傅这两年应该都有同感:订单越来越杂,同一批货里可能既有植鞣革、超纤,又有牛津布和网布。以前一台工业缝纫机调好参数跑一个材质就够了,现在频繁换料,断线、跳针、起皱的问题就集中爆发。
这不是操作工手艺退步,而是材料本身的差异被放大了。皮革的延伸率低、摩擦系数高,超纤又偏软,网布则容易在针板处下陷——同一套送布牙和针距参数,换料后针迹稳定性自然崩。
电脑针车在多材质缝制中的三个技术支点
把问题拆开看,电脑针车的自动化升级主要解决三件事:
- 送布补偿:步进电机独立驱动上下送布,针对皮革可减小压脚压力,针对网布加大送布牙咬合深度;
- 针距闭环:编码器实时反馈实际针距,厚薄过渡段自动修正,减少“厚料走不动、薄料堆线”的情况;
- 张力分段:缝纫过程中按针数切换夹线器张力,起针和收针段单独设定,降低起皱概率。
这三项配合起来,才让一台机器在皮革、超纤、复合布之间切换时不至于频繁停机调机。
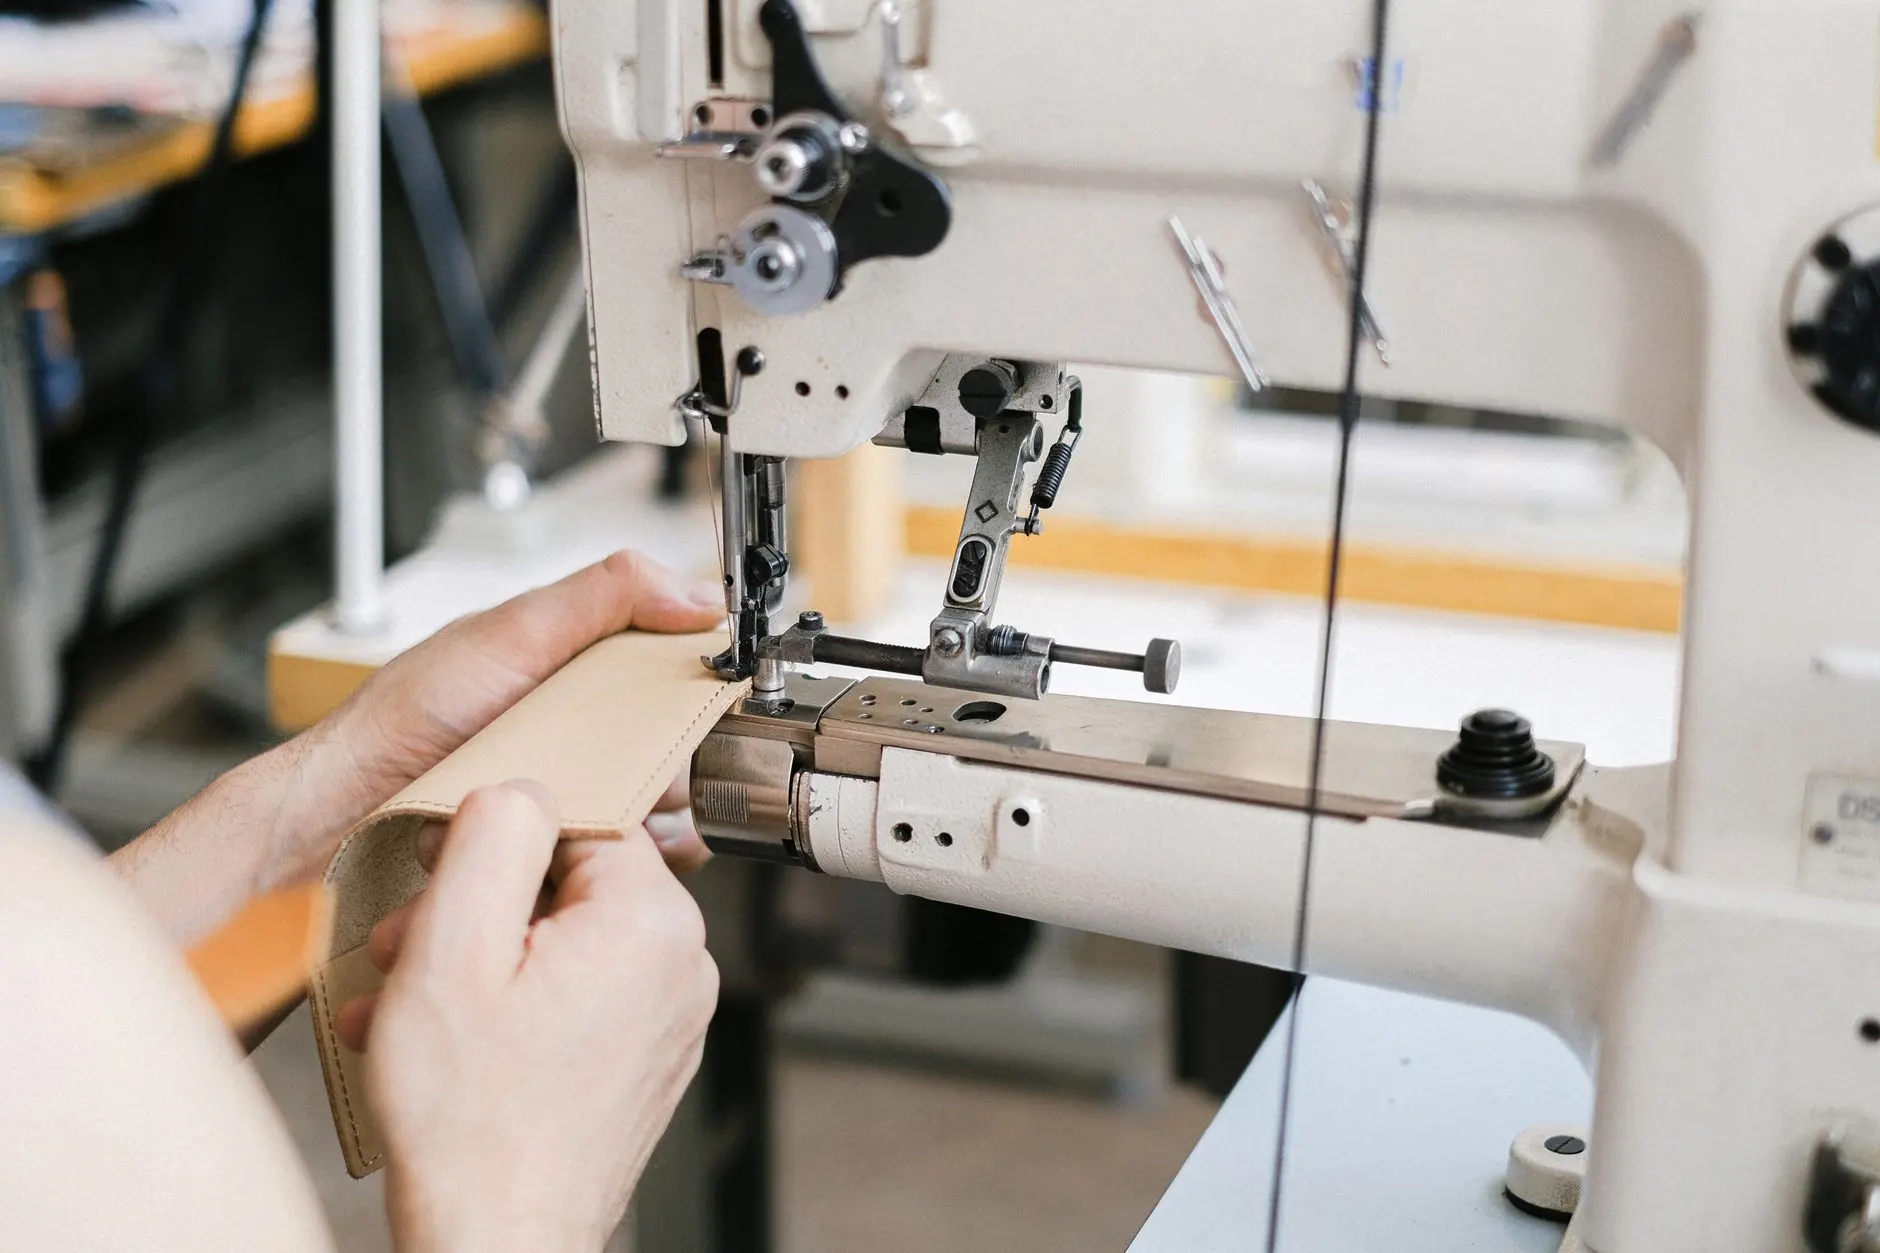
皮革冲孔与打钉环节的联动影响
缝制只是其中一环。很多工厂的流程是:先皮革冲孔机冲定位孔,再上电脑打钉机固定五金,最后进电脑针车缝合。冲孔位置偏差0.5mm,缝到那一段就会拉紧或堆料,针迹立刻歪。打钉深度不一致,缝合时过钉位也容易断针。
所以自动化升级不能只盯着缝纫机。冲孔、打钉、缝纫三个工序的定位基准要统一,最好用同一套模板或视觉定位系统。这也是为什么一些做高档皮具的工厂,会同步更新弯眉机来配合弧形缝合——弧形轨迹里,送布方向和针板间隙的变化更复杂,普通平缝机很难稳定。
选型时的对比思路
市面上电脑针车分两类:一类是平缝机加装电脑控制系统,另一类是全伺服独立驱动平台。前者成本低,适合材质相对单一的产线;后者在厚薄交替、频繁换款的场景下优势明显,但价格和维护门槛也更高。
判断标准其实很简单:如果一周内换料超过5次,或者同一批货里有3种以上材质,优先考虑全伺服平台。如果只是偶尔换厚料,加装送布补偿模块的平缝机也够用。
电脑打钉机和皮革冲孔机的选型同理——看定位精度和换模速度,而不是只看吨位和价格。
金悦来在行业里接触过不少这类产线改造案例,核心经验是:先测材料组合的摩擦系数和压缩率,再定送布参数,最后才是选机型。顺序反了,设备买回来还是要反复调。
皮革冲孔机与电脑打钉机协同作业:提升皮鞋帮面加工效率的工艺方案