金悦来技术解析:皮革冲孔机在鞋面加工中的精度控制与效率提升方案
鞋面加工中,冲孔精度与生产效率往往互相制约——孔径偏差0.1mm就可能导致后续电脑打钉机定位失准,而反复调机又会拖慢整线节拍。金悦来在服务制鞋企业时发现,真正影响冲孔质量的并非单一设备参数,而是模具、伺服控制与送料系统三者的匹配度。
一、精度控制的核心:从机械补偿到闭环反馈
传统皮革冲孔机多依赖机械限位,冲头下行深度靠偏心轮调节,批次一致性差。当前主流方案转向伺服驱动+光栅尺闭环,实时修正冲头位置。金悦来技术团队建议关注三个参数:
- 重复定位精度:应≤±0.05mm,否则拼接孔位会出现错位;
- 冲孔节拍:与电脑针车、工业缝纫机的后续工序匹配,通常控制在180-220次/分钟;
- 模具间隙:皮革厚度0.8-1.5mm时,间隙取料厚的8%-12%可减少毛边。
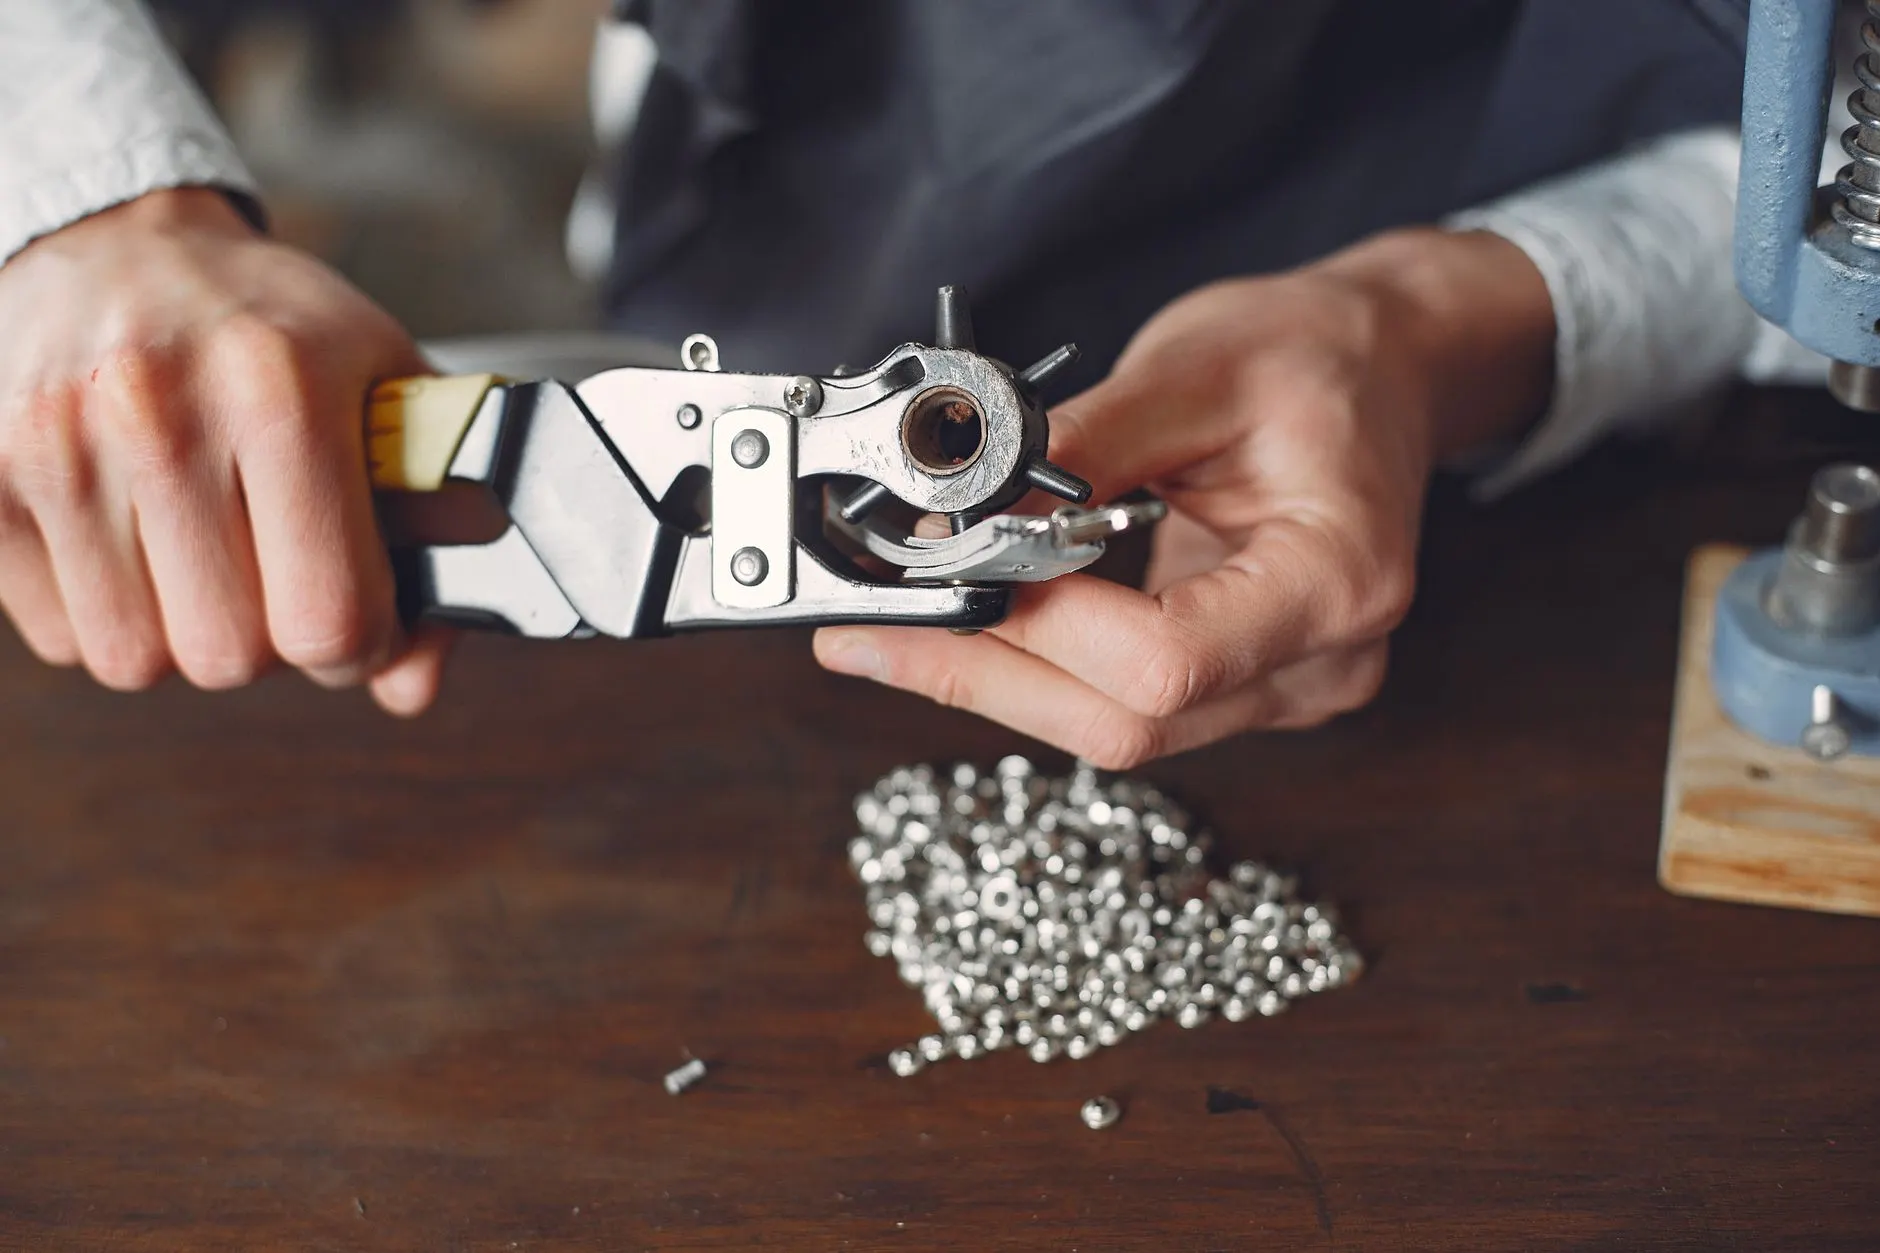
值得注意的是,弯眉机处理的弧形鞋面区域,冲孔方向需与曲面法线对齐。金悦来在部分机型上增加了可倾转冲头座,角度调节范围±15°,有效降低斜孔导致的边缘撕裂。
二、效率提升方案:送料与换模的协同优化
效率瓶颈很少出在冲孔动作本身。实测数据显示,换模与送料占辅助时间的65%以上。以下措施可压缩非加工时间:
- 快换模架:采用气动锁紧,换模从12分钟降至90秒内;
- 视觉送料:CCD识别皮革纹理方向,自动旋转排版,材料利用率提升约7%;
- 与电脑打钉机联动:冲孔后直接传输坐标数据,省去二次定位。
金悦来在某运动鞋鞋面产线的改造案例中,将皮革冲孔机与电脑针车、工业缝纫机组成柔性单元。冲孔数据通过总线实时下发,打钉机与弯眉机按序调用。结果:单线日产能从4200片提升至5600片,孔径CPK值稳定在1.33以上。
三、容易被忽视的细节:皮革回弹与模具磨损
皮革是粘弹性材料,冲孔后孔壁会回弹收缩。若按刚性材料设计模具,成品孔径会偏小0.05-0.12mm。金悦来的做法是根据皮革种类预设回弹补偿量,并在控制系统中开放补偿参数,操作员可微调。模具磨损方面,建议每冲压8-10万次后检查刃口,磨损量超过0.03mm即需修磨,否则毛边率会陡增。
精度与效率并非取舍关系。把模具补偿、伺服闭环和产线联动做扎实,皮革冲孔机就能成为鞋面加工中稳定的一环,而非瓶颈。金悦来持续在电脑打钉机、电脑针车、弯眉机等设备间做数据打通,让每一片鞋面的孔位都有据可依。
电脑针车与自动花样缝纫机选型指南:金悦来定制方案如何匹配不同鞋面加工需求