制鞋企业自动化升级:自动花样缝纫机与数控冲孔设备的选型参考
过去三年,制鞋产线的用工成本年均上涨约8%-12%,而订单却越来越碎、交期越来越短。不少鞋企在扩产时发现,真正卡住产能的不是成型线,而是裁断、缝制和打钉这些前段工序。自动化升级因此从"可选"变成"必选",但设备选型的复杂度也随之上升。
一、花样缝与冲孔:两种不同的自动化逻辑
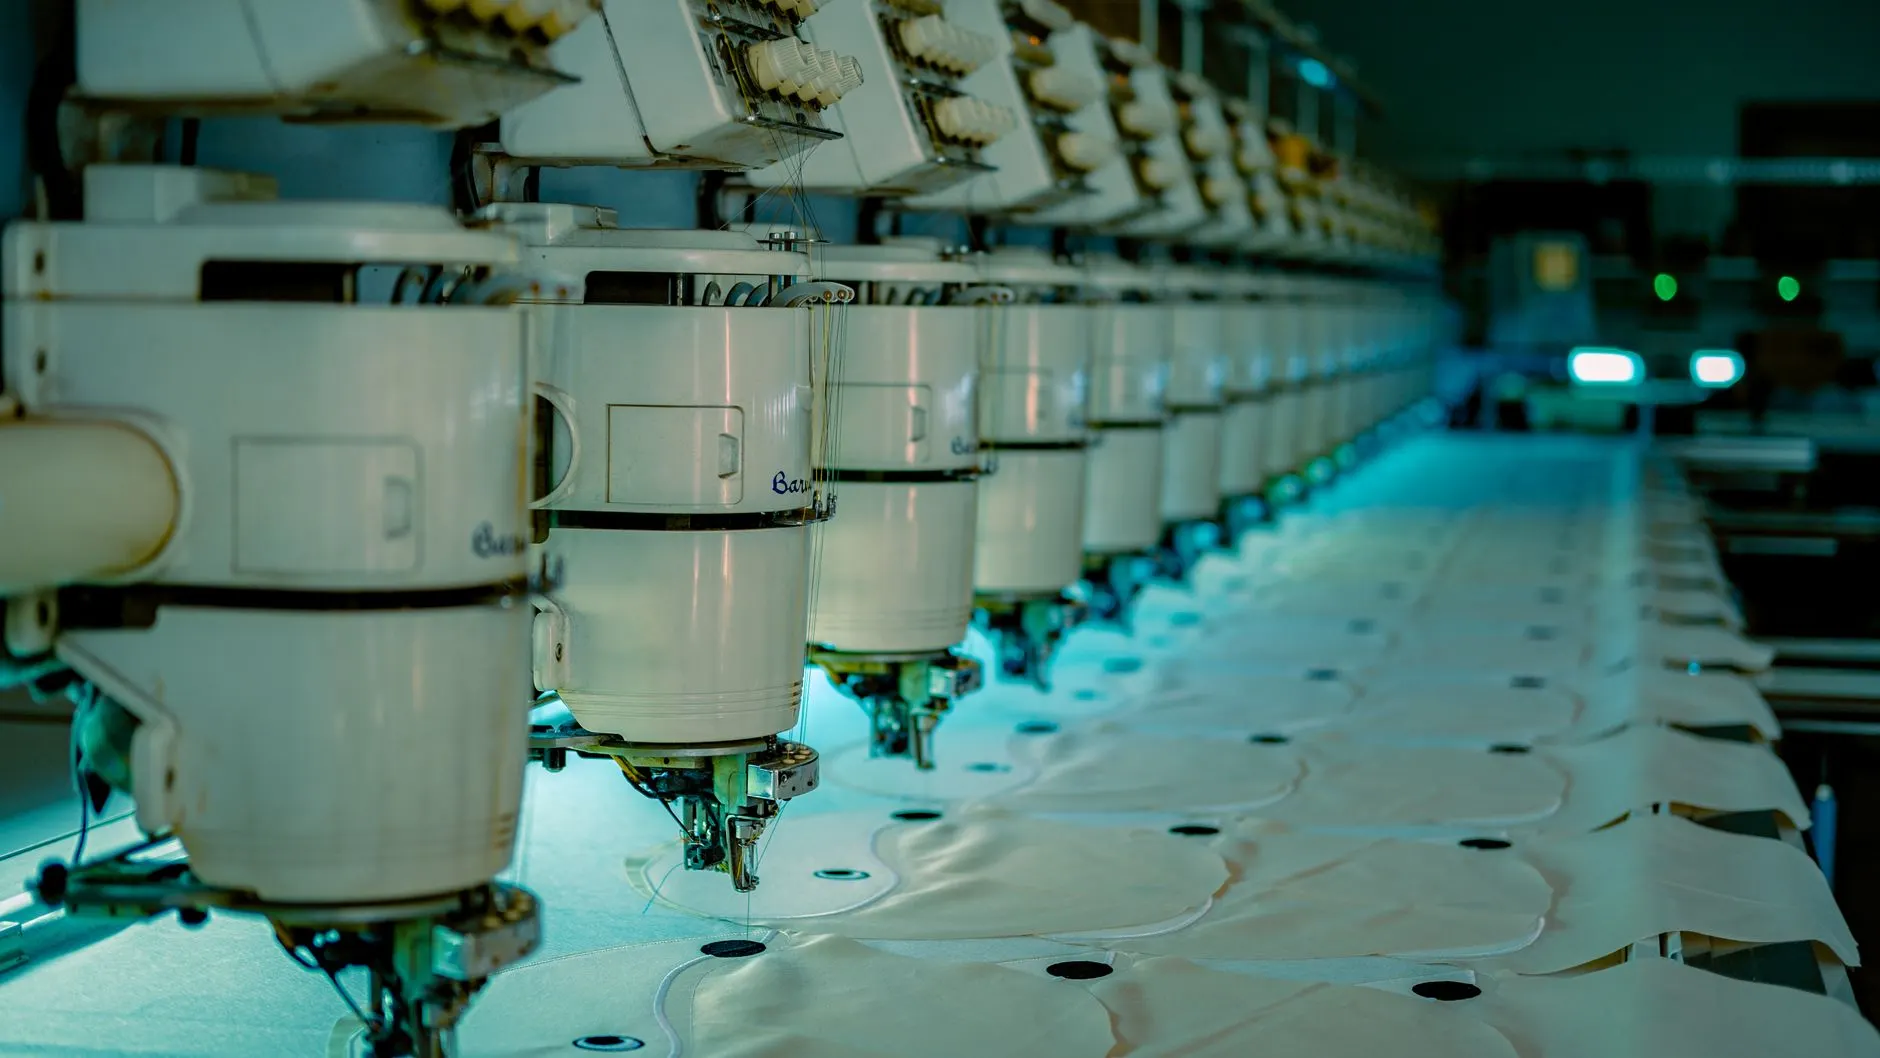
自动花样缝纫机的核心是伺服控制系统+花样编程,通过X/Y轴步进送料,把传统依赖工人手感的曲线缝、装饰缝转化为可复现的程序路径。选型时要关注的不是"能缝多少种花样",而是重复定位精度(通常要求±0.1mm以内)和花样编辑软件的易用性。电脑针车在这类应用中承担的是柔性缝制任务,适合鞋面装饰线、滚边等工序。
冲孔环节则不同。皮革冲孔机的技术分水岭在于冲头驱动方式:气动冲孔效率高但噪声大、能耗高;液压冲孔力量稳定,适合厚料;数控冲孔中心则通过伺服驱动配合自动送料,实现多孔位连续加工,孔距一致性可控制在±0.05mm。鞋帮透气孔、装饰孔批量生产时,数控机型的综合效率通常是单头气动设备的3-5倍。
二、容易被忽略的配套设备选型
很多企业在规划自动化时,把预算集中投在主机上,却忽略了打钉和后整工序的匹配。电脑打钉机用于鞋眼、铆钉的自动送钉与冲压,选型时重点看送钉机构的稳定性——卡钉率高于0.5%就会明显拖累节拍。弯眉机则关系到鞋面弧度的定型质量,模具材质和加热温控精度直接影响成品一致性。
- 节拍匹配:前段冲孔与缝制的产能要留15%-20%余量,避免瓶颈转移
- 换款响应:花样程序切换时间应控制在5分钟以内,适应小批量订单
- 耗材通用性:冲头、针板等易损件尽量统一规格,降低库存压力
- 数据接口:优先选择支持MES对接的机型,为后续产线数字化留出空间
三、落地阶段的实操建议
设备到场后的调试期往往被压缩,导致实际稼动率达不到预期。建议在采购合同中明确试缝/试冲验收标准,用企业自己的鞋面材料做连续8小时稳定性测试。工业缝纫机与自动化单元的衔接也要提前规划物流路径,减少半成品搬运等待。操作人员的培训重点应放在花样编程和故障代码识别上,而非单纯的开关机操作。
自动化升级不是买几台设备就完成的动作,而是一次工艺重组。把皮革冲孔机、电脑打钉机、电脑针车、工业缝纫机和弯眉机放在整条产线的节拍里统筹考虑,选型才有意义。金悦来持续关注制鞋装备的技术演进,为行业提供可落地的设备参考与工艺支持。
皮革冲孔机与电脑打钉机协同作业:提升皮鞋鞋面加工效率的自动化方案解析