电脑针车在帽檐缝制中的应用:花样缝纫参数设置与线迹稳定性探讨
帽檐缝制一直是缝纫工序中公认的难点。弧形结构、多层叠加、硬质衬布,三者叠加导致送料阻力不均,普通平缝机很容易出现线迹忽密忽疏、起皱甚至断线。电脑针车能否在这一工序中稳定发挥,关键不在于设备本身有多智能,而在于花样缝纫参数是否与帽檐的物理特性真正匹配。
帽檐缝制的特殊性与常见问题
棒球帽帽檐通常由面料、EVA或PVC衬板、底布多层复合而成,总厚度可达3-5mm,且沿弧线方向刚性变化明显。缝纫时,机针穿透阻力在弧顶和弧端差异可达30%以上。传统工业缝纫机依靠操作者手动调整送料,一致性难以保证。电脑针车通过步进电机独立控制送布牙运动,理论上可以补偿这种阻力波动,但前提是花样参数设置合理。
常见问题集中在三个方面:
- 线迹密度不均——弧线内侧送料滞后,导致针距偏密,严重时面料起皱
- 断线频繁——衬板硬度过高时,机针回抽瞬间摩擦热积聚,缝线强度下降
- 起针脱线——帽檐起始段多层材料咬合不紧,第一针至第五针容易跳针

花样缝纫参数的核心设置逻辑
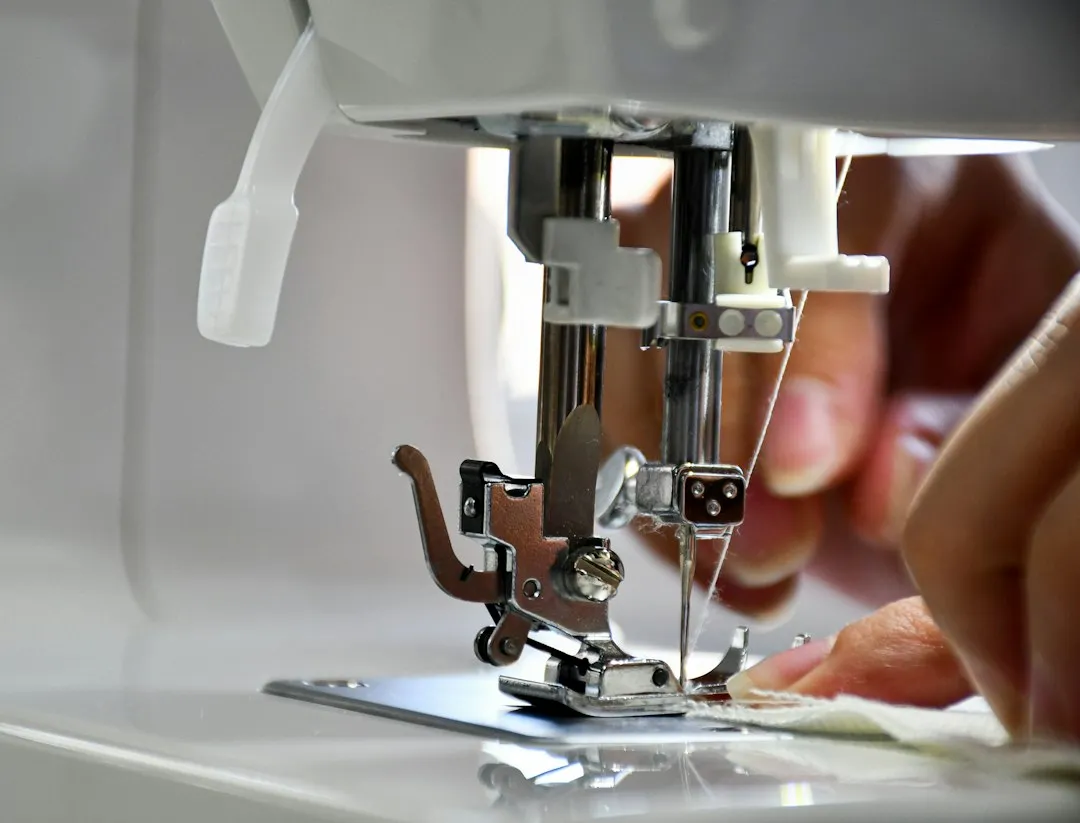
电脑针车的花样缝纫功能,本质是将一段缝纫路径拆解为若干程序段,每段独立设定针距、送料方式、缝纫速度甚至压脚压力。针对帽檐缝制,参数设置应围绕“弧线分段补偿”这一思路展开。
针距方面,建议弧顶段设为2.8-3.0mm,弧端段降至2.2-2.5mm。原因是弧端曲率大,送料牙与材料的有效接触面积减小,适当缩短针距可提升线迹咬合密度。某帽业工厂的实测数据显示,采用分段针距后,帽檐缝制返修率从8.6%降至3.2%。
速度曲线同样关键。起缝前15针建议限制在1200rpm以内,待材料完全进入送料稳定区后再提升至2500-2800rpm。这与电脑针车的伺服响应特性有关——急加速时送布牙惯性会导致前几针针距偏大,预减速段可有效消除这一偏差。
压脚压力需根据衬板硬度分级设定。EVA衬板建议压力调至35-40N,PVC衬板则需提高到45-50N,否则弧顶段容易出现材料层间滑移。部分高端工业缝纫机已支持电磁压脚实时调节,可在花样程序中逐段设定压力值,这对帽檐这类变刚度工件尤为实用。
线迹稳定性的工艺协同要点
参数设置只是基础,线迹稳定性还依赖几个容易被忽视的工艺细节。机针选型上,帽檐缝制推荐使用DB×1 16#或18#圆头针,圆头设计可减少对衬板的切削损伤,降低断针风险。缝线张力方面,面线张力建议控制在25-35cN,底线张力15-20cN,弧线段可适当放低面线张力2-3cN以补偿送料阻力。
值得留意的是,帽檐缝制的前道工序——衬板冲孔与定位打钉——同样影响缝纫稳定性。衬板孔位偏差超过0.5mm,缝纫时材料受力方向就会偏移。皮革冲孔机和电脑打钉机在帽檐衬板加工中的精度控制,实际上为后续电脑针车的线迹稳定性提供了前置保障。部分工厂已将冲孔、打钉、缝纫三道工序的定位基准统一到同一工装坐标系,线迹不良率下降明显。另外,帽檐弧线的定型质量与弯眉机的模具精度直接相关,弧面一致性差的车缝路径补偿难度会成倍增加。
从单机调试到产线协同
帽檐缝制的参数优化不应停留在单台设备层面。当前行业趋势是将电脑针车的花样程序与上游冲孔、打钉设备的加工数据打通,根据衬板实际孔位和厚度自动匹配缝纫参数。金悦来在相关设备的数据接口标准化方面已有布局,目的正是让帽檐从衬板加工到成品缝纫的每一道工序都有可追溯的参数依据。对于帽类制造企业而言,把花样缝纫参数当作工艺资产来管理,比单纯追求设备速度更有长期价值。