数控皮鞋冲孔机与传统冲孔工艺的精度及效率对比研究
皮鞋制造中,冲孔工序长期面临一个现实矛盾:花型越复杂,传统工艺的精度衰减越明显。手工冲孔依赖操作者经验,机械冲床则受限于模具更换与定位方式,批量生产中累积误差往往超过0.5mm,直接影响后续电脑针车缝纫时的对位精度。
传统冲孔工艺的精度瓶颈
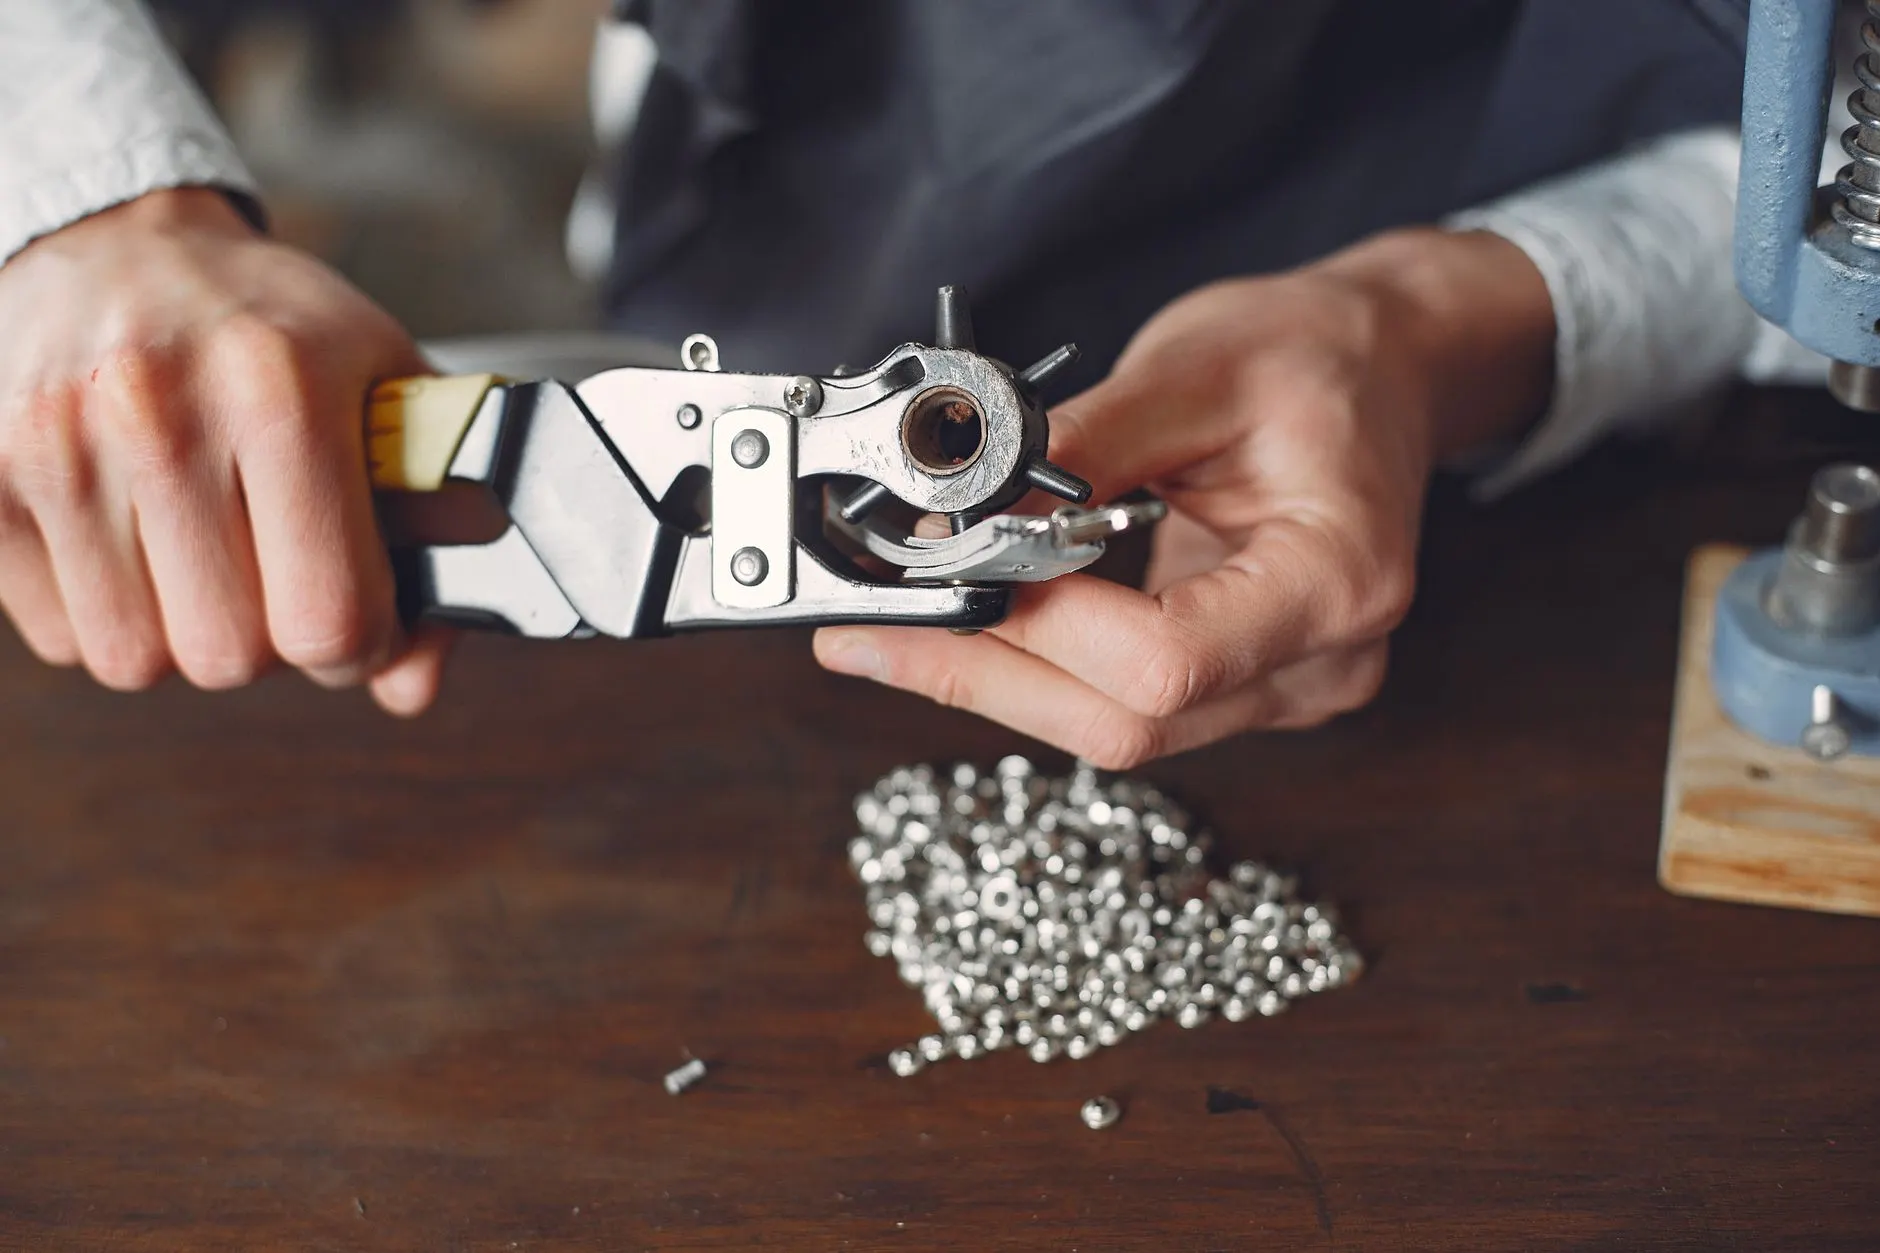
传统冲孔分手工与机械冲床两类。手工冲孔单孔位置偏差可达±1mm,且孔距一致性差;机械冲床虽提升了重复定位能力,但每次换花型需拆装模具,首件调试废料率通常在3%-5%。更关键的是,传统设备缺乏数字化补偿机制,皮革延展性差异导致的孔位偏移无法实时修正。
数控冲孔机的核心技术突破
数控皮鞋冲孔机通过伺服驱动+CCD视觉定位实现闭环控制。其核心逻辑是:先扫描皮革轮廓与纹理特征,再由系统自动生成冲孔路径,定位精度可稳定控制在±0.1mm以内。配合自动换刀系统,花型切换时间从传统30分钟压缩至90秒内。
值得关注的是,数控冲孔机与皮革冲孔机、电脑打钉机的联动已成趋势。冲孔数据可直接导出至电脑针车和工业缝纫机,减少人工转录误差。部分高端产线还将弯眉机纳入同一控制网络,实现鞋面冲孔、打钉、缝纫、弯眉的一体化流转。
精度与效率的量化对比
- 定位精度:传统机械冲床±0.3mm,数控冲孔机±0.08mm
- 换型时间:传统30-45分钟,数控90秒以内
- 单班产能:传统约1200双,数控可达2800双以上
- 废料率:传统3%-5%,数控0.5%以下
实践中的工艺适配方法
引入数控冲孔机并非简单替换设备。皮革批次差异、涂层厚度、背衬材质都会影响冲孔质量。建议在量产前完成三项校准:
- 用同批次皮革做激光定位补偿测试,建立延展系数库
- 将冲孔路径与电脑针车缝纫轨迹做数字孪生比对,提前发现干涉点
- 设定刀具磨损预警阈值,每5000次冲孔自动提示刃磨
这套方法在金悦来服务客户的过程中已被验证,可将首件合格率从72%提升至96%以上。
应用前景
随着小批量多品种订单成为常态,数控冲孔机的柔性优势将进一步放大。与电脑打钉机、弯眉机的数据互通,正在推动皮鞋鞋面加工从“单机自动化”走向“产线数字化”。对于仍在使用传统冲孔工艺的工厂,分阶段改造——先上数控冲孔,再打通电脑针车与工业缝纫机的数据链——是风险可控的升级路径。