工业缝纫机升级路径:从传统机型到电脑全自动打钉机的技术演进
在皮具、制鞋、汽车内饰等行业的缝制车间里,一个明显的分化正在发生:一边是仍在服役的传统工业缝纫机,靠人工脚踏控制、手动对位;另一边是电脑针车、电脑打钉机等自动化设备,一个人可以同时看管2~3台机器。这个差距不是简单的"新与旧",而是控制逻辑、送料精度和工艺集成能力的代际差异。
传统机型的天花板在哪里
传统工业缝纫机的核心问题不在于缝速不够,而在于定位依赖人工经验。以皮革打钉工序为例,传统做法是先用皮革冲孔机冲出钉孔,再由工人手持打钉工具逐一对位敲入。一个熟练工一天处理2000~3000个钉位已接近极限,且位置偏差通常在±1.5mm以上。当订单切换到薄皮或复合面料时,冲孔力控制不当还会导致孔缘撕裂——这类问题在传统机型上几乎无法通过调机解决,因为送料和冲压是两套独立机构。
自动化升级的三条技术路线
从传统机型向电脑全自动设备过渡,目前行业里主要有三种路径:
- 单工序自动化:将电脑打钉机作为独立工位引入,配合振动盘自动送钉,打钉速度可达每分钟120~180次,位置精度控制在±0.05mm以内。适合钉位规格单一、批量大的订单。
- 复合工序集成:把皮革冲孔机与打钉机构集成在同一台设备上,冲孔和打钉共用一套XY伺服送料平台。省去中间转运环节,皮料只装夹一次,累计误差从两道工序的叠加降为单次定位误差。
- 电脑针车+模板化缝制:对于需要缝线加固的钉位区域,电脑针车通过步进电机驱动模板框,按预设花样自动走针。换款时只需更换模板和调用程序,调机时间从传统机型的40~60分钟压缩到5分钟以内。
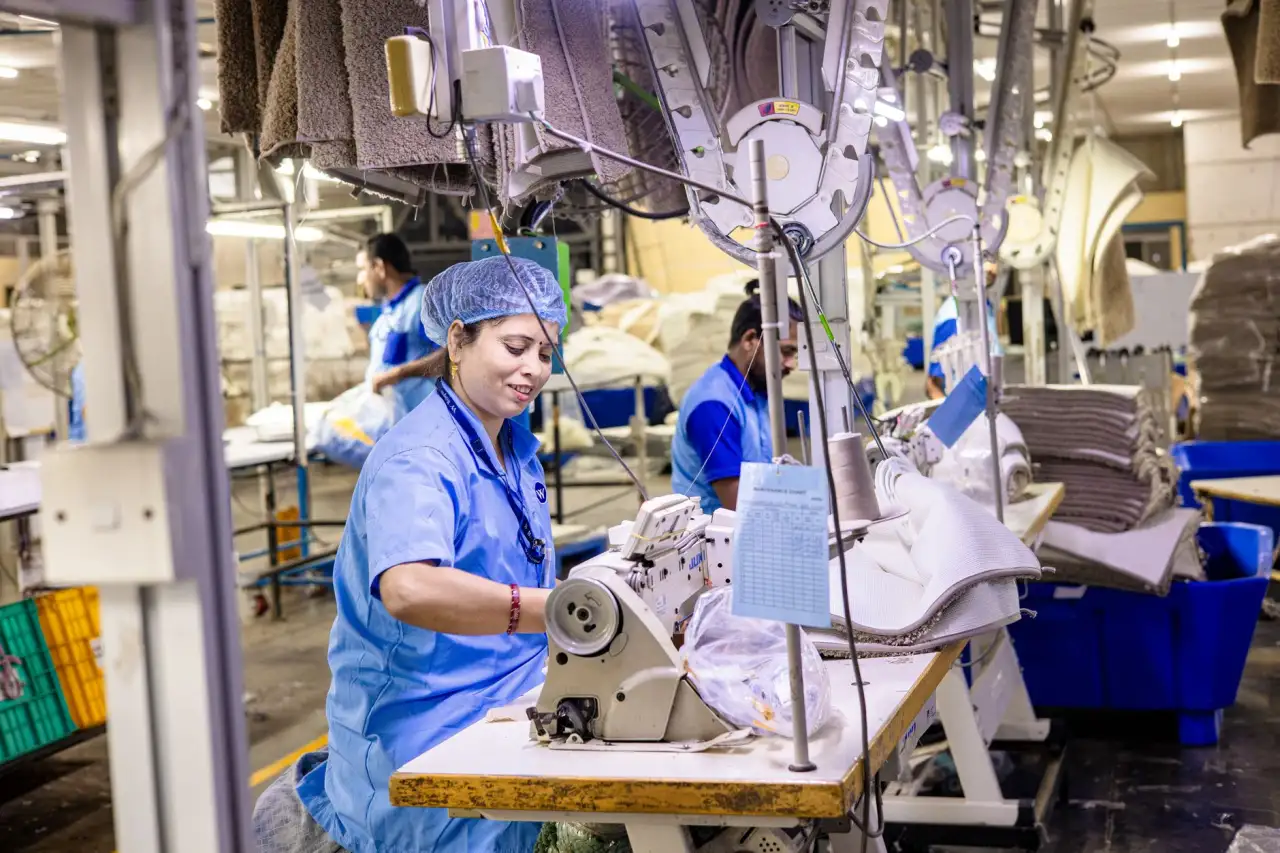
弯眉机与打钉机的协同逻辑
在鞋面、箱包弧线边缘的加工中,弯眉机承担的是弧形缝制和包边任务。传统弯眉机依赖机械凸轮控制针距,改弧线半径就得换凸轮。新一代电脑弯眉机改用伺服驱动,弧线半径、针距、缝速全部在触摸屏上设定。更关键的是,它可以与电脑打钉机共用一套坐标数据——弯眉机缝完弧线后,打钉机直接调用同一坐标系进行钉位加工,不需要重新对位。这种数据贯通才是自动化升级的真正价值,单台设备的效率提升只是表象。
升级决策的参考维度
是否值得从传统机型切换到电脑全自动设备,建议从三个维度评估:
- 换款频率:日均换款3次以上的车间,电脑针车和电脑打钉机的程序化调机优势能在半年内收回设备差价。
- 钉位/缝线精度要求:若客户图纸标注公差在±0.3mm以内,传统机型基本无法稳定达标,必须上电脑针车或带视觉对位的电脑打钉机。
- 面料适应性:薄皮、超纤、复合海绵等材料对冲孔力和打钉深度敏感,伺服压力控制的可调范围远大于气动或机械冲压。
金悦来在皮革冲孔机与电脑打钉机的联合调试中积累了一个经验:升级不是买一台新机器替换旧机器,而是重新梳理工序间的数据流。哪道工序先数字化,哪道工序的定位基准可以共享,想清楚这些再选机型,比单纯对比设备参数更有效。