电脑针车花样缝纫精度影响因素及工业缝纫机选型要点解析
在皮革制品与汽车内饰加工行业,电脑针车的花样缝纫精度直接决定成品品质与材料利用率。许多工厂在设备升级后发现,同一台机器在不同工况下的线迹偏差可达0.3-0.8mm,这背后涉及机械、电控与工艺参数的多重耦合。
机械结构与传动精度:精度差异的物理来源
电脑针车的花样精度首先取决于送料机构的刚性。步进电机与同步带的间隙、旋梭轴的径向跳动量(通常需控制在0.02mm以内)都会在高速缝纫时被放大。以厚料皮革为例,当针距超过6mm时,普通送料牙的抓料力不足,容易产生滑移,导致花样变形。此时需选用复合送料或上下同步送料结构的工业缝纫机,配合高精度导轨,才能将重复定位精度稳定在±0.1mm。
电控系统的响应速度同样关键。花样缝纫中频繁的起停与变向对伺服驱动器的加减速曲线提出高要求,低端驱动器在1500rpm以上时容易出现丢步,表现为花样的转角处出现圆角或过冲。
工艺参数与选型匹配:从皮革特性反推设备配置
不同皮革的延伸率与摩擦系数差异显著,选型时不能只看机器参数表。以下三个维度值得重点评估:
- 材料厚度与层数:单层0.8mm植鞣革与三层2.5mm复合皮对针杆行程、压脚压力的需求完全不同,后者建议选用大旋梭机型以减少换线频次。
- 花样复杂度:涉及小半径圆弧(R<3mm)的花样,需确认电脑针车的插补算法是否支持微小线段平滑处理,否则会出现明显的多边形棱角。
- 辅助工序衔接:若前端已配置皮革冲孔机完成定位孔加工,缝纫时可直接利用孔位对花,降低对视觉对位系统的依赖,效率提升约15%-20%。
在箱包与鞋面产线中,电脑打钉机与电脑针车的节拍匹配也影响整体精度——打钉后的工件若产生微小位移,后续缝纫花样的基准就需要重新校准。部分集成方案会在打钉工位增设定位销,确保流转一致性。
案例:汽车座椅缝纫线的精度改善
某汽车座椅面套工厂曾反馈,其电脑针车在缝制菱形花样时,纵向线迹累计偏差达1.2mm/300mm。排查后发现,问题不在电控,而是送料齿磨损导致厚料工况下抓料力衰减。更换送料齿并调整压脚压力至0.4MPa后,偏差回落至0.35mm以内。该案例说明,工业缝纫机的精度维护需建立周期性点检制度,而非仅依赖出厂参数。对于涉及装饰明线的工序,部分工厂还会引入弯眉机处理弧形边缘的预成型,减少缝纫时的材料回弹干扰。
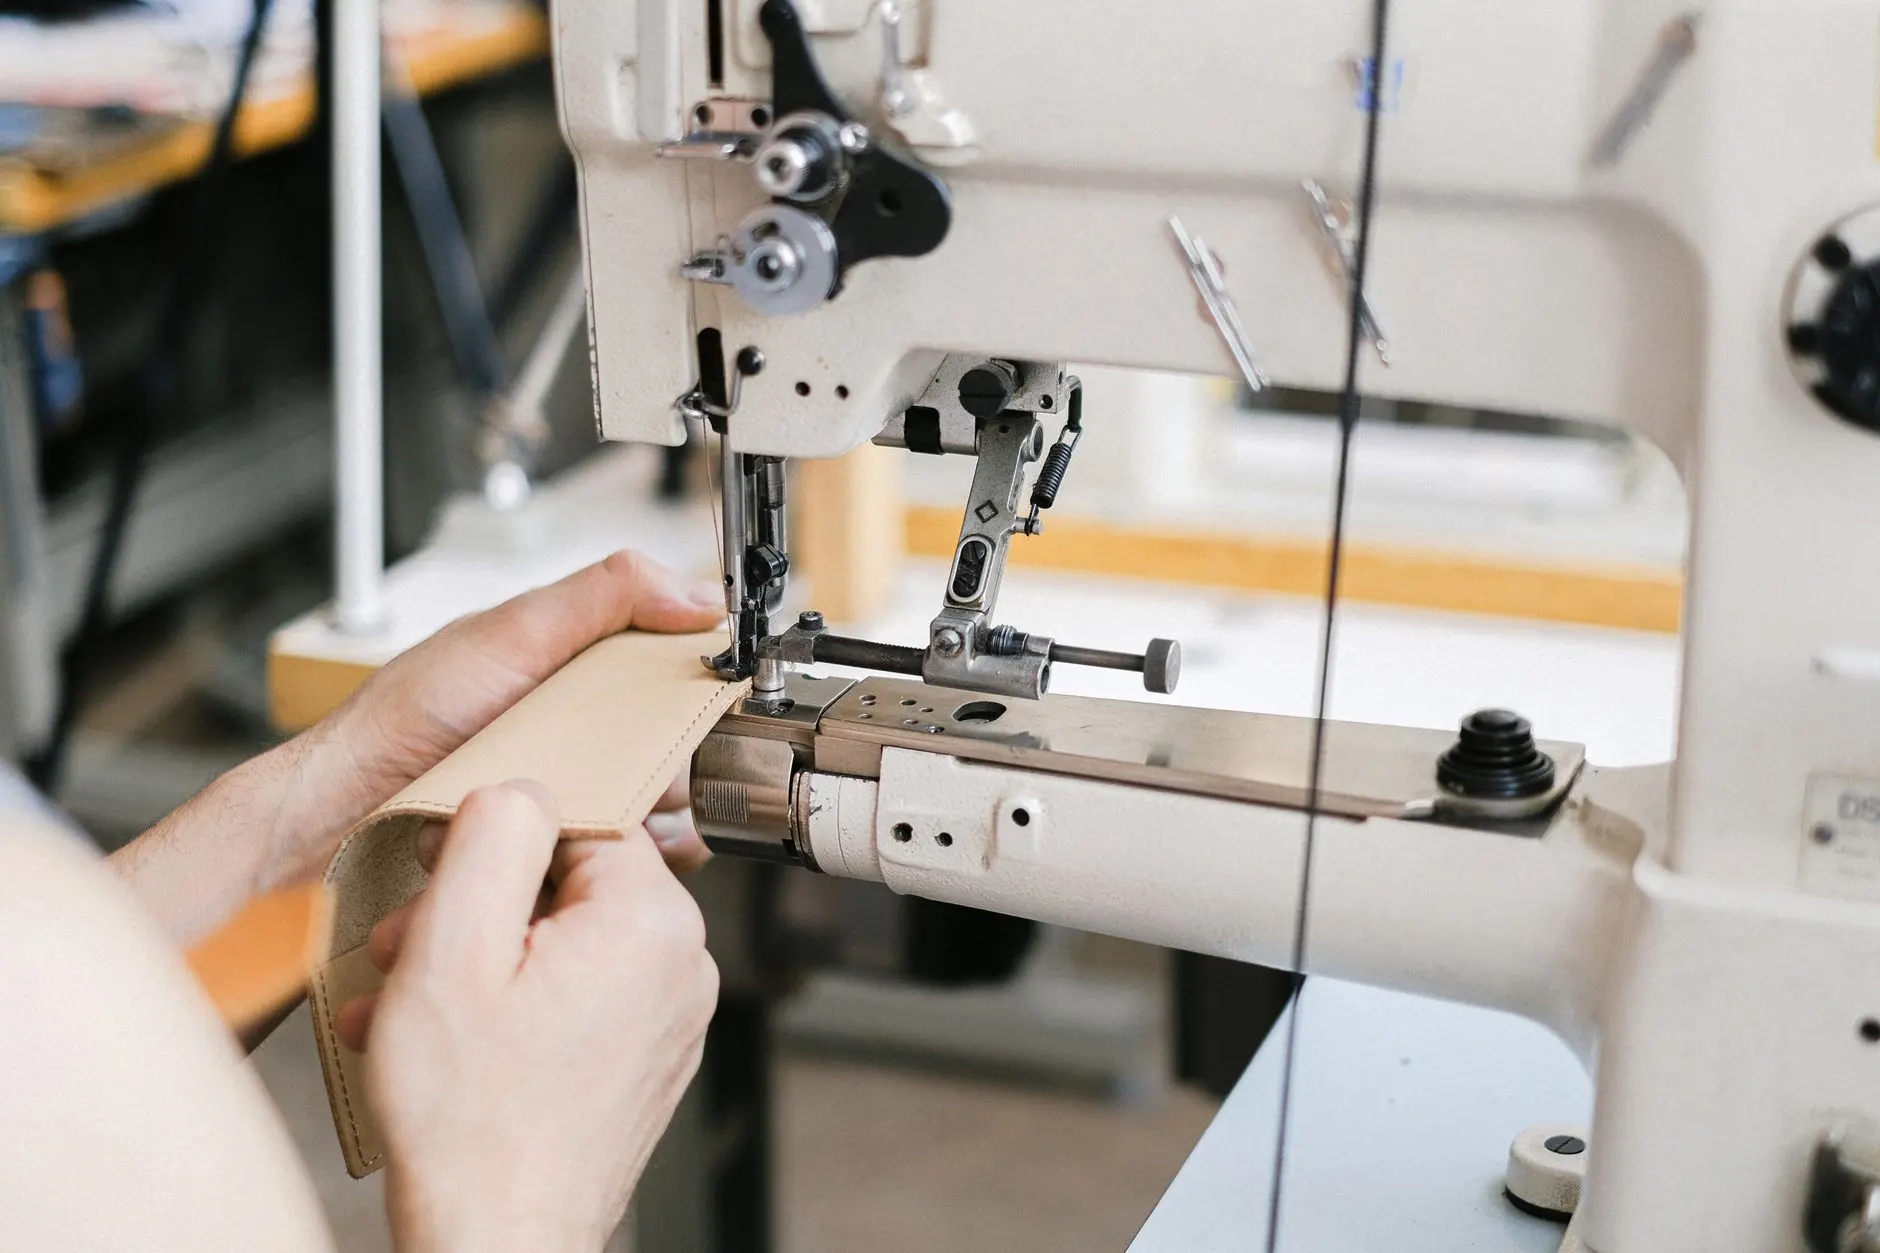
选型的核心逻辑是:先锁定材料的物理特性与花样精度容忍度,再倒推送料结构、电控响应与辅助工装的配置。金悦来在为客户配套电脑针车与皮革冲孔机、电脑打钉机的联动方案时,通常会建议先做小批量工艺验证,用实际缝纫样件测量重复定位精度,再确定最终机型。设备参数是参考,工况匹配才是精度落地的关键。