电脑针车自动化升级:花样缝纫机在多材质鞋面缝制中的应用对比
鞋面缝制环节的自动化程度,直接决定了鞋企在 multi-material(多材质)订单上的交付能力。过去两年,金悦来在服务制鞋客户的过程中观察到一个明显变化:单一功能的工业缝纫机正在被具备花样编程能力的电脑针车替代,而这一替代并非简单的设备换新,而是缝制工艺逻辑的重构。
花样缝纫机的技术原理:从机械凸轮到伺服数控
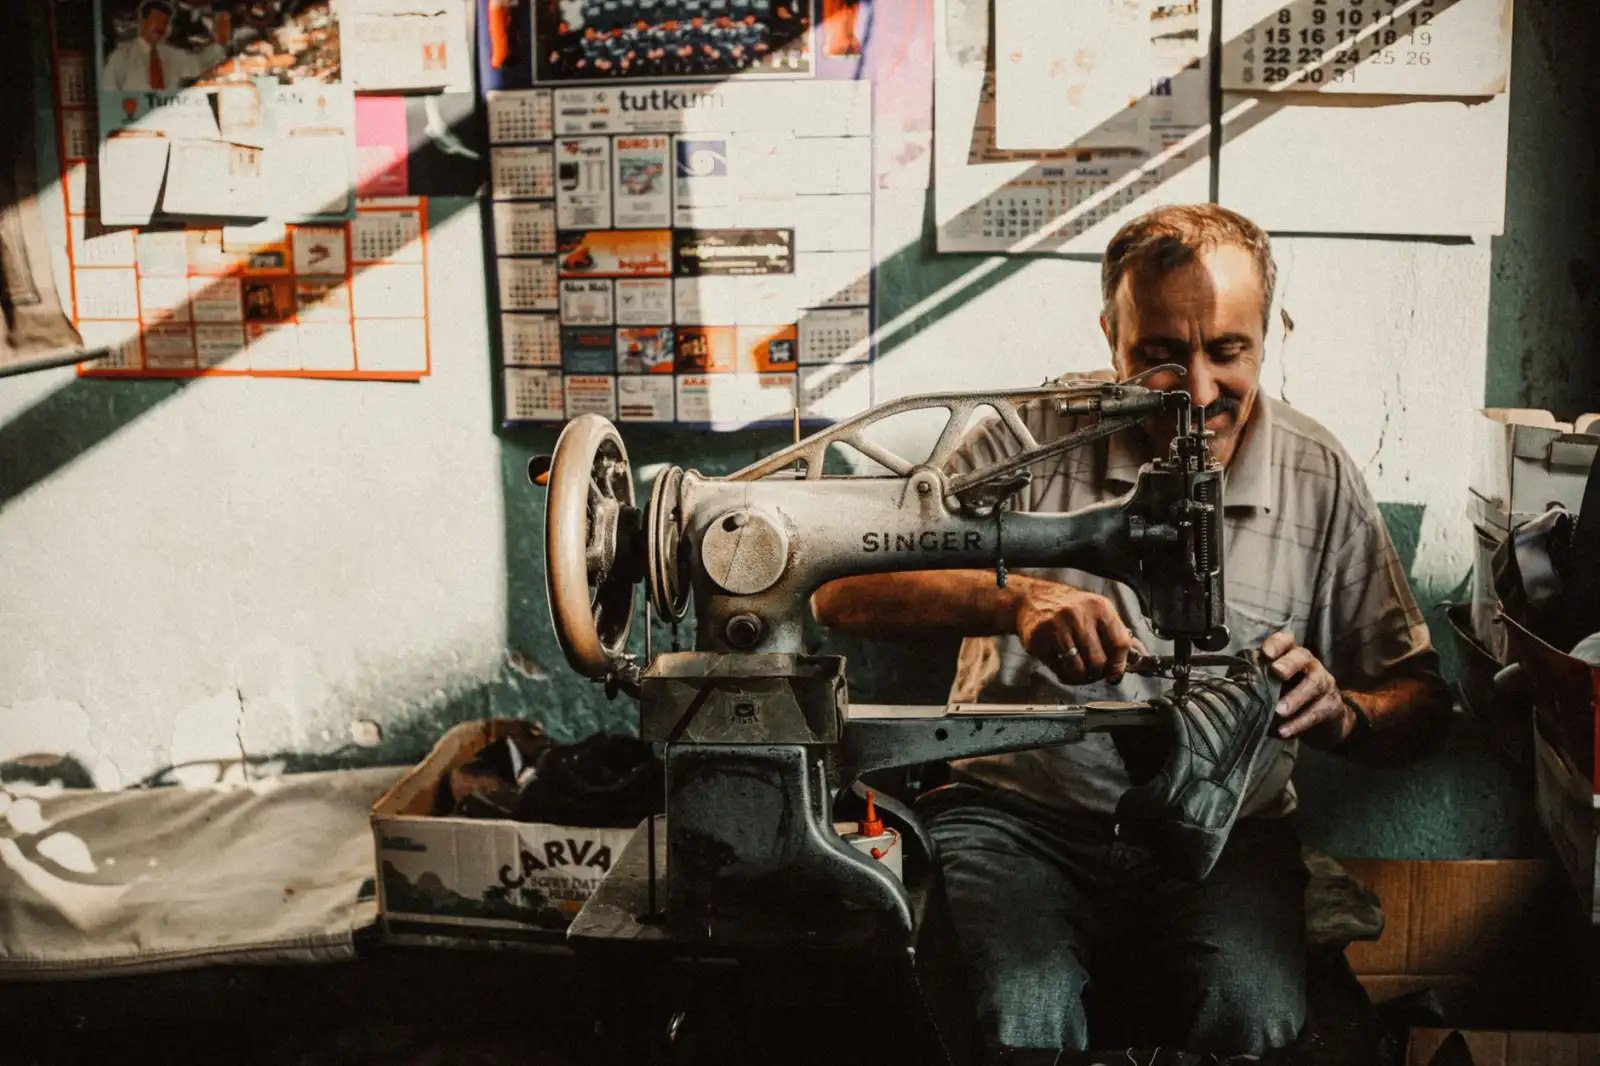
传统机械式花样机依靠凸轮组控制针迹轨迹,换一款花型就要换一套凸轮,调试周期动辄半天。而现代电脑针车采用伺服电机驱动X/Y轴的步进系统,配合针杆的独立旋转控制,花型数据以坐标点阵形式存储,换款只需调用程序文件。以金悦来合作客户常用的某品牌机型为例,其X/Y轴重复定位精度可达±0.05mm,针距范围0.1–12.7mm可调,这意味着在飞织鞋面与超纤革拼接区域,可以实现过渡段的针距渐变,避免因材质硬度差异导致的线迹堆积或断线。
值得关注的是,花样缝纫机的夹料系统也在进化。气动外压脚配合内压脚的交替压料方式,让多层复合鞋面在缝制过程中不会出现层间滑移——这一点在运动鞋鞋头补强片的缝合作业中尤为关键。
多材质鞋面缝制的实操要点
不同材质的鞋面组合,对缝制参数的要求差异很大。以下是金悦来技术团队在客户现场调试中总结的几组参考参数:
- 超纤革+网布拼接:针号建议14#–16#,缝线张力控制在25–35cN,针距2.8–3.2mm,需开启针杆冷却风。
- 飞织鞋面+TPU热熔膜:针号11#–13#,张力18–25cN,针距2.2–2.5mm,压脚压力下调15%–20%。
- 真皮+泡棉复合:针号16#–18#,张力35–45cN,针距3.0–3.5mm,建议使用圆头针避免切割纤维。
这些参数并非固定值,实际需根据缝线规格和花型曲率做微调。曲率半径小于8mm的转角处,通常需要将针距缩减至正常值的70%左右,否则外侧线迹会因路径差而稀疏。
在鞋面预处理环节,皮革冲孔机和电脑打钉机的配合也不可忽视。冲孔位置精度直接影响花样缝纫的起针定位——如果冲孔偏差超过0.3mm,缝纫程序中的基准点就需要重新标定。弯眉机则用于鞋面边缘的弧形装饰线预处理,与花样缝纫机的轨迹规划形成前后道衔接。
自动化升级前后的效率对比
以某运动鞋鞋面(含12处弧形拼接缝+6处装饰线)为样本,金悦来技术团队做过一组对比测试:
- 传统工业缝纫机+人工划线:单件缝制时间约210秒,换款调试约45分钟,一次合格率87%。
- 电脑针车(花样缝纫模式):单件缝制时间约95秒,换款调用程序约3分钟,一次合格率96%。
- 综合设备折旧与人工成本,单件缝制综合成本下降约38%–42%。
换款效率的提升尤为关键。小批量多批次订单模式下,换款时间从小时级压缩到分钟级,意味着产线可以承接更碎片化的订单结构。
设备升级不是孤立的。花样缝纫机的编程能力需要与皮革冲孔机的孔位数据、电脑打钉机的钉位坐标形成数据打通,才能发挥完整效能。金悦来在为客户做产线规划时,通常会建议先梳理各工序的坐标基准统一问题,再谈设备选型。缝制自动化的天花板,往往不在缝纫机本身,而在前后道工序的数据衔接精度上。