金悦来皮革冲孔机技术解析:数控系统如何提升冲孔精度与效率
在皮革制品加工车间里,冲孔工序的精度波动往往是最容易被忽视、却最直接影响成品率的一环。不少工厂仍在使用机械式冲孔设备,操作工凭经验对位,一天下来孔距偏差累积到0.3mm以上并不罕见。当订单转向小批量、多花型时,这种依赖人工的作业方式就会暴露出明显短板——换款调机耗时、孔位一致性差、废品率攀升。问题的根源,其实在于冲孔动作的"大脑"没有升级。
数控系统到底改变了什么
传统冲孔机的运动逻辑是气动或液压驱动配合机械限位,冲头行程和送料步进都由凸轮、挡块决定。而皮革冲孔机引入数控系统后,核心变化在于把"位置指令"变成了可编程的脉冲信号。伺服电机接收控制器发出的脉冲数,每转一圈对应固定的机械位移量,配合滚珠丝杠的导程精度,理论重复定位精度可以做到±0.02mm。这意味着冲一个直径2mm的圆孔,孔距误差不再取决于师傅的手感,而是编码器的分辨率。
更关键的是,数控系统支持CAD图形直接导入。设计师在软件里画好的孔位阵列,通过U盘或网络传输到机床,系统自动生成加工路径。换款时只需调用新程序,调机时间从原来的40分钟压缩到5分钟以内。
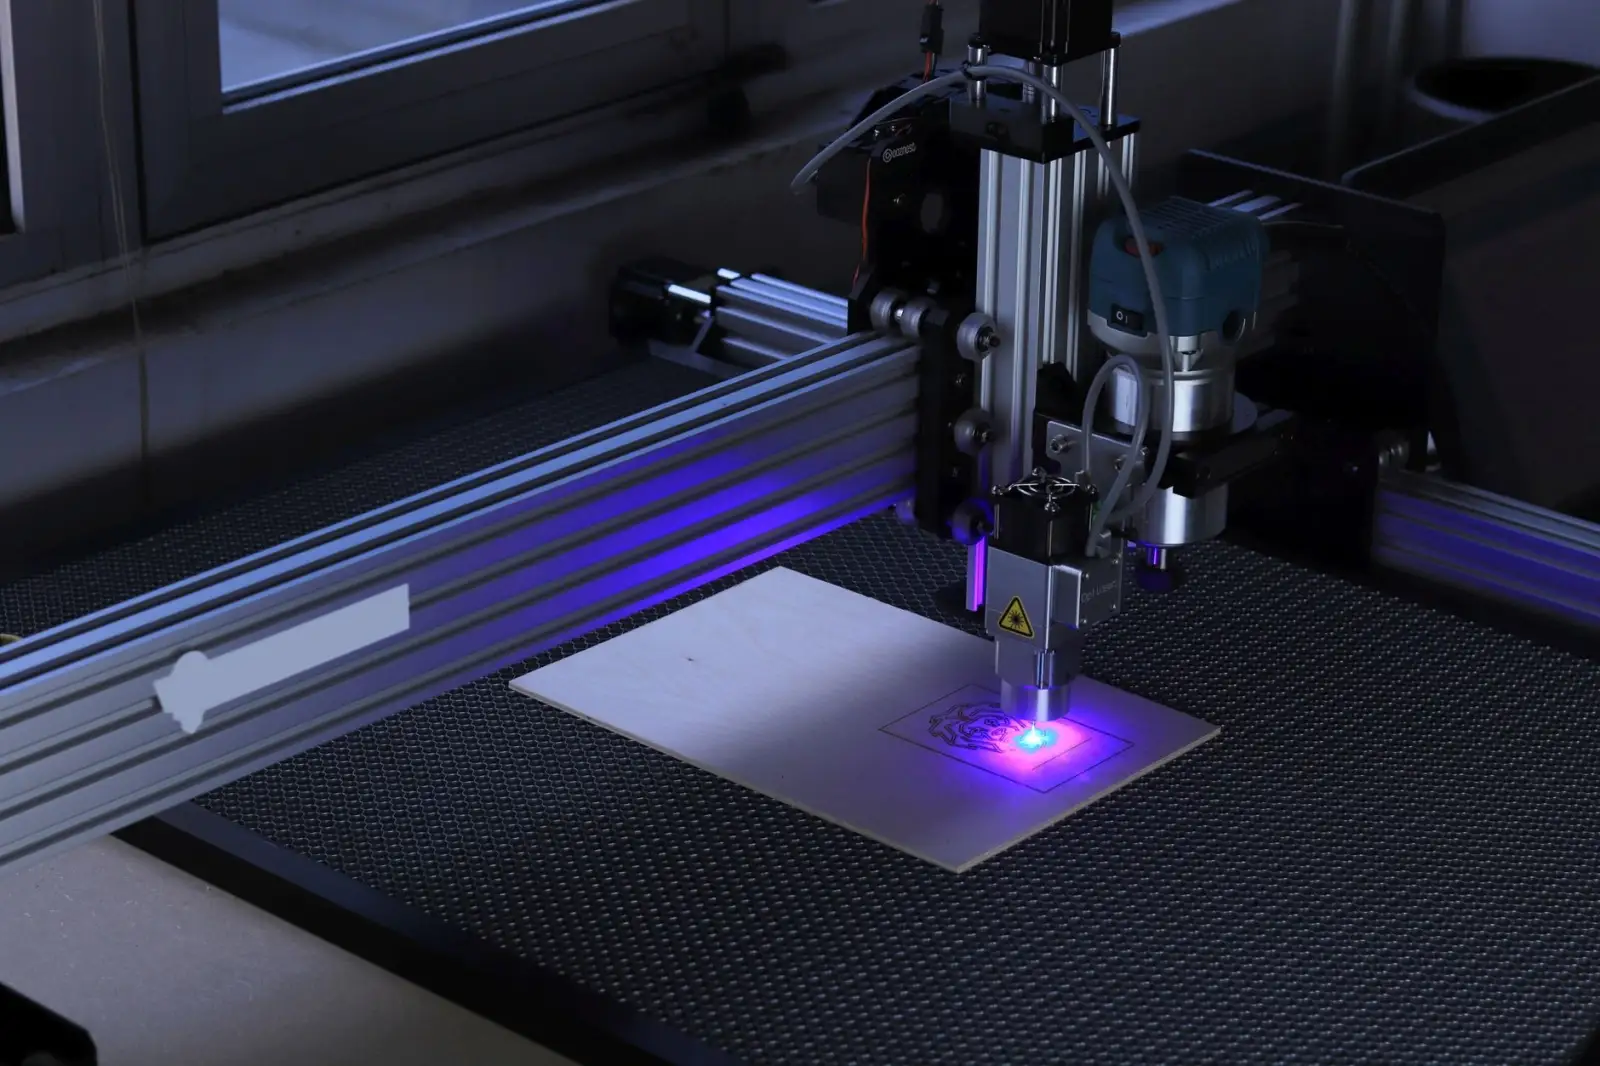
精度与效率的协同提升路径
数控系统带来的不只是单点精度,还有整机动态性能的优化。以金悦来设备上常见的多轴联动方案为例,X轴负责横向送料,Y轴控制冲头纵向移动,C轴则可实现旋转冲孔。三轴插补算法让冲头在皮革表面走出圆弧或斜线轨迹,这在做鞋面透气孔、箱包装饰孔时尤为实用。
效率方面的提升可以从三个维度拆解:
- 空行程速度:伺服电机快速移动速度可达30m/min以上,比传统机械送料快3-4倍
- 冲孔频率:电磁阀响应时间缩短至5ms以内,配合轻量化冲头,每分钟可完成300-500次冲孔
- 自动化程度:可选配自动送料架和收料装置,实现卷材连续加工,减少人工干预
对比同一款鞋面材料,机械冲孔机日产能约800片,数控机型可稳定在2000片以上,且孔位cpk值从0.8提升到1.33以上。
与周边设备的协同逻辑
冲孔从来不是孤立工序。在一条完整的皮革制品产线中,电脑打钉机负责五金件固定,电脑针车完成缝纫拼接,工业缝纫机处理厚料走线,弯眉机则用于鞋楦定型或特殊弧度成型。数控冲孔机的价值在于它的输出数据可以反向校准这些设备的加工基准。
举个例子:冲孔后的鞋面进入电脑针车工序时,缝纫轨迹需要与孔位对齐。如果冲孔程序里预设了基准标记,针车操作工就能用激光定位快速对位,减少试缝次数。这种前后工序的数据打通,才是数控系统真正的效率杠杆。
对于正在考虑设备升级的工厂,建议先梳理自己的订单结构:如果花型种类超过20种、月换款频率高于15次,数控皮革冲孔机的投资回报周期通常在8-12个月。选型时重点考察伺服品牌、丝杠精度等级和控制系统是否开放IO接口——后者决定了未来能否接入MES系统。别只看冲孔速度参数,连续运行4小时后的孔距稳定性才是硬指标。